
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-21 Origen:Sitio


La selección de una prensa eléctrica determina el tamaño de sus instalaciones, la velocidad de producción y la vida útil del troquel. Los gerentes de planta y los ingenieros de fabricación se enfrentan a un acto de equilibrio constante en el taller. Debe sopesar la necesidad de cambios rápidos de herramientas con la rigidez estructural requerida para el estampado de alta precisión. La fabricación ágil exige accesibilidad del operador, mientras que el gran tonelaje requiere estabilidad absoluta. La prensa de espacio abierto proporciona una solución muy versátil para sobres operativos específicos. Debe realizar una evaluación rigurosa de sus ventajas estructurales y limitaciones físicas antes de la instalación. Una prensa eléctrica con estructura C estándar ofrece distintos beneficios operativos para talleres y entornos de producción de alta combinación. Exploraremos cómo esta arquitectura influye en la producción diaria y definiremos los umbrales de ingeniería exactos donde sobresale este diseño.
Accesibilidad superior: El acceso frontal abierto por tres lados de una prensa eléctrica con marco C reduce significativamente los tiempos de cambio de herramientas y simplifica la carga de piezas manual o robótica.
Versatilidad inigualable: el diseño de espacio abierto permite el procesamiento de materiales de gran tamaño o de formas irregulares que se extienden más allá de la cama de la prensa, una imposibilidad física en diseños de marcos cerrados.
Compensaciones estructurales: El diseño inherente de espacio abierto introduce una deflexión angular (guiñada) bajo carga máxima, lo que lo hace inadecuado para aplicaciones que requieren una estabilidad dimensional extrema en tonelajes elevados.
Casos de uso óptimos: Altamente eficaz para operaciones de corte, perforación y conformado ligero de volumen pequeño a mediano donde la velocidad, la versatilidad y la eficiencia del espacio superan la necesidad de una rigidez absoluta.
Límites de escalabilidad: Las instalaciones que se adapten a embutición profunda pesada o que utilicen matrices progresivas complejas de alta estación eventualmente necesitarán hacer la transición de arquitecturas de marco en C a arquitecturas de lado recto (marco en H).
Tabla de contenido
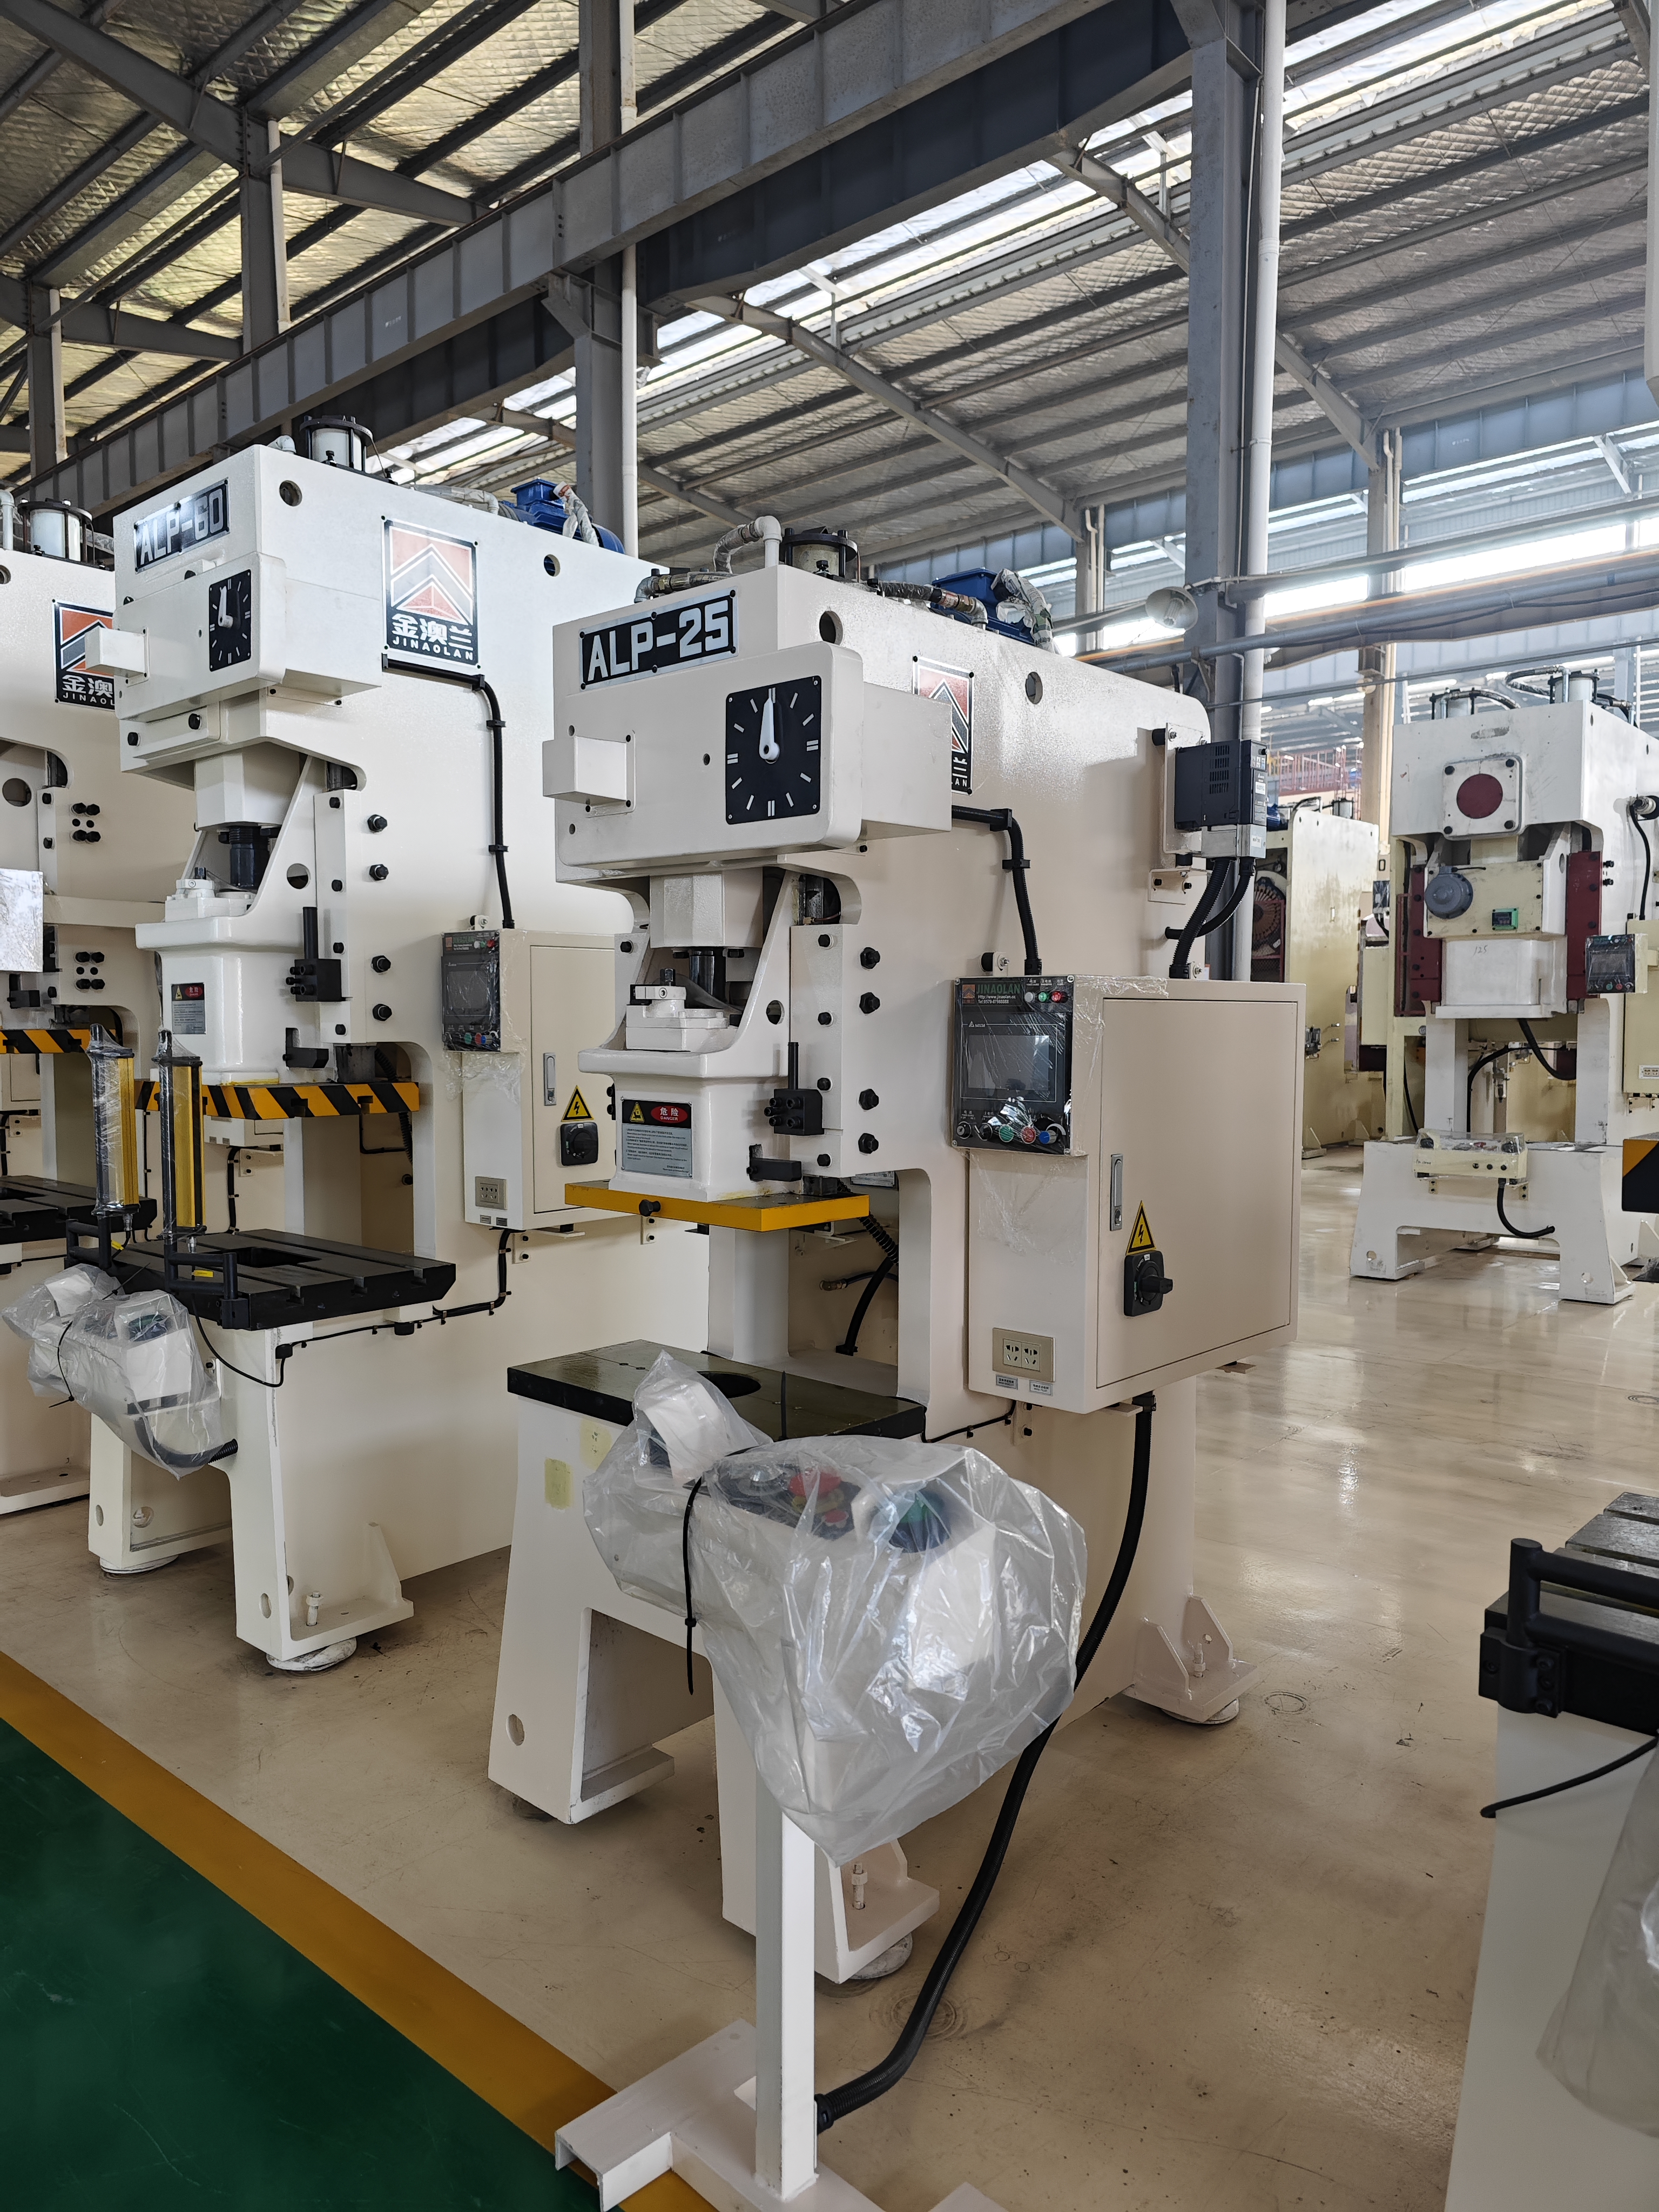
La prensa eléctrica con marco de CA utiliza una estructura frontal abierta para proporcionar un fácil acceso a las herramientas y el manejo de materiales. A diferencia de las prensas de marco cerrado, no tiene columnas de soporte frontales, lo que crea un área de trabajo más flexible. El marco trasero absorbe la fuerza operativa principal, mientras que la profundidad de la garganta determina hasta dónde pueden extenderse los materiales dentro de la prensa.
Debido a que el marco está abierto, las cargas pesadas pueden crear una ligera deformación durante el funcionamiento. La sección frontal puede moverse bajo alta presión, lo que puede afectar la alineación del deslizamiento y la precisión de la pieza. Por lo tanto, seleccionar la aplicación adecuada es importante para garantizar un rendimiento confiable.
Antes de elegir una prensa con marco C, los ingenieros deben evaluar:
Tonelaje requerido según el espesor del material y los requisitos de formación.
Tamaño de la cama para garantizar que el troquel tenga soporte total.
Longitud de carrera para necesidades de automatización y eliminación de piezas.
Requisitos de velocidad de producción (SPM).
Niveles de deflexión aceptables basados en los requisitos de precisión de la pieza.
La estructura abierta de tres lados hace que los cambios de troquel sean más rápidos y sencillos. Los operadores pueden acceder a la prensa desde múltiples direcciones, lo que permite que los montacargas y los carros de matrices se muevan directamente al área de trabajo.
Este diseño reduce el tiempo de configuración y mejora la eficiencia del operador. También proporciona una mejor visibilidad durante la producción, facilitando las inspecciones, los ajustes y el mantenimiento.
Beneficios clave:
Reemplazo de matrices más rápido
Mejor acceso del operador
Carga y descarga de material más sencilla
Mejora de la ergonomía en el lugar de trabajo
Las prensas con marco en C brindan una excelente flexibilidad para piezas de trabajo inusuales o de gran tamaño. Los lados abiertos permiten que hojas largas, perfiles y componentes grandes pasen fácilmente a través del área de prensa.
Esto los hace adecuados para fabricantes que producen piezas de diferentes tamaños en la misma máquina.
Las aplicaciones comunes incluyen:
Soportes metálicos
Canales largos de acero
Componentes del electrodoméstico
Piezas fabricadas a medida
La estructura abierta simplifica la instalación de la automatización. Se pueden integrar alimentadores, robots, transportadores y sistemas de desechos sin mayores limitaciones estructurales.
El material puede moverse sin problemas a través del proceso de estampado, lo que mejora la eficiencia de la producción. Las prensas de marco C más pequeñas también pueden alcanzar altas velocidades de carrera, lo que las hace adecuadas para operaciones rápidas de punzonado y corte.
Ventajas de la automatización:
Instalación sencilla del alimentador
Flujo de material flexible
Fácil acceso a los robots
Mayor eficiencia de producción
Las prensas de marco C requieren menos espacio en comparación con las prensas de marco cerrado de capacidad similar. Su estructura compacta permite una distribución de fábrica más sencilla y un mejor uso del espacio de producción.
El tamaño más pequeño también reduce los costos de instalación y permite organizar múltiples máquinas en celdas de producción compactas.
Principales ventajas:
Menores requisitos de espacio
Integración de fábrica más sencilla
Reducción de la inversión en equipos.
Diseño de producción flexible
Debemos examinar la física del frame gaping. Los ingenieros de herramientas se refieren a esto como "guiñada". La forma de C naturalmente tiende a abrirse ligeramente bajo el tonelaje máximo. El frente del tobogán se desvía hacia arriba y el frente de la cama se desvía hacia abajo. Esto crea una pérdida de paralelismo microscópica pero mensurable. La física dicta que las estructuras en voladizo se flexionan bajo cargas extremas. Puede esperar una cierta cantidad de deflexión por pulgada de profundidad de garganta, generalmente medida en milésimas de pulgada.
Esta deflexión angular impacta directamente la tolerancia de la pieza. No se pueden ejecutar operaciones de acuñación de alta precisión en un marco abierto. El tonelaje requerido en el BDC hará saltar el marco, lo que provocará una profundidad desigual de las monedas en toda la pieza. Las operaciones pesadas de estampado sufren la misma profundidad desigual. Las operaciones que requieran un paralelismo perfecto entre el deslizador y la cama fracasarán. No se puede forzar una prensa de espacio abierto para que mantenga las tolerancias aeroespaciales bajo carga máxima. La geometría estructural simplemente impide la rigidez absoluta.
La deflexión del marco se correlaciona directamente con el espacio libre desigual entre el punzón y la matriz. A medida que aumenta la orientación del marco, el punzón ingresa a la matriz del troquel en un ligero ángulo. Esto destruye la concentricidad del juego de corte. Si está utilizando acero laminado en frío con una holgura estrecha, una deflexión del marco de solo 0,004" significa que el punzón choca contra el bloque del troquel. Un lado del punzón roza fuertemente contra el acero. El lado opuesto experimenta una holgura excesiva, lo que genera una enorme rebaba en el estampado.
El desgaste acelerado de las herramientas presenta un riesgo operativo grave. El desconchado ocurre cuando los punzones se desalinean durante la entrada. Una falla catastrófica del troquel sigue siendo una posibilidad real si los pasadores guía se atascan. Llevar una prensa de espacio abierto a su máxima capacidad de tonelaje invita a estos fracasos. Pasa más tiempo en la sala de herramientas afilando matrices y reemplazando punzones rotos. Ignorar la física de deflexión garantiza la destrucción prematura de las herramientas.
Las prensas con marco C suelen tener un límite de tonelaje práctico de alrededor de 200 a 300 toneladas. Más allá de este rango, el refuerzo requerido aumenta significativamente, lo que hace que las prensas de lados rectos sean más adecuadas para mantener la estabilidad y el equilibrio de la carga. Estas prensas no son ideales para embuticiones profundas pesadas, matrices progresivas grandes o cortes de alta fuerza de materiales de alta resistencia, ya que las fuerzas de carga e impacto desiguales pueden causar deformación del marco y daños a las herramientas. Seleccionar la estructura de prensa correcta según la aplicación es esencial para un rendimiento confiable.

Elegir la prensa adecuada requiere analizar sus variables de producción específicas. Los entornos de alta mezcla exigen cambios rápidos. Los entornos de baja mezcla priorizan la estabilidad a largo plazo. Debe mapear la complejidad de su pieza con las capacidades de la máquina. La siguiente matriz contrasta las realidades operativas de ambas arquitecturas para guiar su estrategia de adquisiciones.
Métrica operativa | Prensa de marco C | Prensa con marco en H (lado recto) |
|---|---|---|
Mezcla de producción | Alta mezcla, cambios frecuentes | Tiradas de producción dedicadas y de baja mezcla |
Complejidad de herramientas | Troqueles progresivos de un solo golpe o cortos | Troqueles progresivos largos y complejos |
Acceso de carga | Tres lados, muy accesible | Restringido por pilares delanteros/traseros |
Perfil de deflexión | Deflexión angular (guiñada) bajo carga | Deflexión vertical simétrica |
Huella | Compacto y eficiente en cuanto a espacio | Grande, requiere mucho espacio |
La fatiga del operador varía significativamente entre estos diseños. El diseño cerrado de los marcos en H presenta desafíos de carga. Los operadores deben pasar la mano por ventanas estrechas para retirar desechos o ajustar material. La instalación de troqueles pesados requiere equipo especializado y maniobras cuidadosas. Compare esto con la accesibilidad abierta de los marcos en C. El frente abierto reduce la tensión física durante las operaciones manuales y acelera cada interacción con las herramientas.
Hay que contrastar la durabilidad física de las arquitecturas de las máquinas. La máquina a cielo abierto ofrece una alta durabilidad para las tareas adecuadas. Sin embargo, una mala aplicación conduce a severos requisitos de mantenimiento de herramientas a largo plazo. Si empuja constantemente la máquina hasta sus límites de deflexión, sus troqueles se verán afectados. El marco en sí puede sobrevivir al estrés, pero sus herramientas se degradarán rápidamente, lo que requerirá un afilado y reemplazo constantes.
Las prensas con marco en H ofrecen una protección de troqueles muy superior. Su diseño simétrico garantiza una excelente retención de la precisión durante millones de ciclos. El tobogán permanece perfectamente paralelo a la cama, incluso bajo fuertes golpes. Esto protege los golpes delicados y prolonga considerablemente los intervalos de afilado. Sin embargo, esta precisión requiere una mayor huella y tiempos de cambio más prolongados. Cambias agilidad por estabilidad dimensional absoluta.
Los ingenieros recomiendan encarecidamente la "regla del 20%" para el tamaño de la prensa. Debe especificar una máquina con una capacidad de tonelaje entre un 20 y un 30 % superior a su requisito calculado. Esta amortiguación minimiza los efectos de la desviación angular. Realizar un trabajo de 80 toneladas en una prensa de 100 toneladas mantiene el marco en su zona rígida. Esta práctica de ingeniería estándar protege tanto la máquina como las herramientas.
Nunca dimensione una prensa de espacio abierto exactamente según su requisito de tonelaje máximo. Las prensas mecánicas solo entregan su tonelaje nominal a una distancia específica por encima del BDC, generalmente 1/8" o 1/4". Si golpea el material más arriba en la carrera, tendrá significativamente menos tonelaje disponible. Operar constantemente al 100% de su capacidad maximiza la orientación del marco. Esta práctica garantiza un desgaste prematuro de guías y cojinetes. La reserva de tonelaje actúa como una red de seguridad operativa. Garantiza una calidad constante de las piezas en tiradas de producción largas.
Los ingenieros de herramientas deben adaptar sus diseños a esta arquitectura específica. No puede confiar en la corredera de la prensa para guiar las herramientas. Debe utilizar juegos de troqueles guiados de alta resistencia. Incorpora robustas zapatas de cuatro postes con pasadores guía de gran tamaño y casquillos con cojinetes de bolas. Estos componentes absorben la inclinación inherente de la prensa. Obligan al punzón y al troquel a permanecer alineados a pesar de la deflexión del marco.
Centre las cargas de corte más pesadas directamente debajo de la línea central del carro. Evite colocar estaciones de alto tonelaje cerca del borde frontal del troquel, ya que esto exacerba el momento de flexión. Si realiza operaciones con empuje lateral intenso, como perforación de levas o conformado profundo, debe instalar bloques de talón. Los bloques del talón se acoplan antes de que el punzón golpee el material, absorbiendo las fuerzas laterales y protegiendo los pasadores guía para que no se rompan. El diseño adecuado de las herramientas neutraliza las desventajas estructurales del marco abierto.
Algunos fabricantes ofrecen mejoras estructurales para modelos de espacio abierto. Los tirantes temporales pueden conectar el frente del tobogán a la cama. Estos soportes delanteros aumentan temporalmente la rigidez general. Los atornilla en su lugar para ciclos de producción específicos y de mayor tolerancia. Convierten efectivamente la máquina en un híbrido de bastidor cerrado, evitando el efecto bivalva.
Estas modificaciones reducen la accesibilidad durante la instalación. Pierdes la capacidad de deslizar troqueles desde el frente. Sin embargo, reducen drásticamente la deflexión angular. Los elimina cuando regresa a las operaciones de supresión estándar. Este enfoque modular amplía el ámbito operativo de la máquina. Proporciona una solución flexible para instalaciones con tolerancias de piezas muy variables.
Las estrictas rutinas de mantenimiento preventivo garantizan la durabilidad de la máquina a largo plazo. Los equipos de mantenimiento deben centrarse en gran medida en los ajustes del espacio libre de los gib. Tire de las galgas de espesores a través de las cuñas trimestralmente. Desea mantener el espacio libre de funcionamiento especificado por el fabricante, generalmente entre 0,0015" y 0,002". Las cuñas sueltas permiten que la corredera se mueva lateralmente durante el encaje, exacerbando la orientación natural del marco. Los gibs apretados mantienen el paralelismo del deslizamiento durante el movimiento descendente.
Las comprobaciones periódicas del paralelismo de las diapositivas siguen siendo obligatorias. Monte un indicador de cuadrante con base magnética en la placa de refuerzo y barra la parte inferior del portaobjetos en el BDC. Si la corredera está fuera de paralelo de adelante hacia atrás en más de 0.002" por pie, debe calzar las herramientas o raspar las cuñas. Monitoree los puntos de tensión del marco para detectar microfisuras. Inspeccione el radio del marco trasero donde se concentra la tensión. El mantenimiento proactivo previene fallas mecánicas catastróficas y mantiene la precisión de la producción.
Antes de emitir una orden de compra para su próxima prensa de estampado, ejecute los siguientes pasos de ingeniería para garantizar que el equipo coincida con su realidad de producción:
Calcule los requisitos exactos de carga descentrada y el impacto de tonelaje inverso para todos los troqueles activos programados para la nueva máquina.
Consulte con su departamento de herramientas para determinar la deflexión angular máxima aceptable en función de las tolerancias de impresión de piezas más estrictas.
Solicite datos de análisis de elementos finitos (FEA) al fabricante de la prensa para verificar cómo se comporta la pieza fundida del marco específico bajo las cargas máximas calculadas.
Audite su inventario actual de troqueles para asegurarse de que todas las herramientas utilicen pasadores guía de alta resistencia y bloques de talón capaces de neutralizar la inclinación inherente del marco.
R: El rango estándar suele oscilar entre 10 y 250 toneladas. Los fabricantes rara vez los construyen más grandes porque el enorme espesor del marco requerido para evitar la deflexión resulta poco práctico. Para requisitos que superan las 300 toneladas, la industria cambia a diseños de marco en H para mantener la integridad estructural necesaria y la distribución simétrica de la fuerza.
R: Los troqueles progresivos cortos funcionan bien en estas máquinas. Sin embargo, los troqueles progresivos largos sufren una carga descentrada severa. A medida que el material se mueve a través de múltiples estaciones, la distribución desigual de la fuerza exacerba la deflexión del marco. Esto provoca un rápido desgaste de la herramienta y problemas de tolerancia en los bordes exteriores del troquel.
R: No, la deflexión no se puede eliminar por completo debido a la física del diseño en voladizo. Sin embargo, puede mitigar eficazmente su impacto. El tamaño adecuado de la prensa, el mantenimiento riguroso de las cuñas y el uso obligatorio de juegos de troqueles guiados de alta resistencia garantizan que las herramientas permanezcan alineadas a pesar de la orientación natural del marco.
R: Sí, ofrecen una compatibilidad excepcionalmente alta con la automatización. El frente abierto y el acceso lateral transparente hacen que la carga y descarga robótica sea altamente eficiente. Los brazos robóticos pueden maniobrar libremente sin tener que navegar alrededor de los restrictivos pilares frontales que se encuentran en los diseños de marcos cerrados, lo que simplifica la integración de las celdas.
R: Sí, esto representa una de sus principales ventajas. El diseño de espacio abierto permite que materiales de gran tamaño o de formas extrañas se extiendan por los lados de la prensa. Esta apertura lateral proporciona una versatilidad superior para la fabricación personalizada, lo que le permite procesar extrusiones largas o paneles anchos fácilmente.
R: Una prensa mecánica utiliza un volante y un embrague para ofrecer una carrera rápida y de alto impacto, ideal para el corte a alta velocidad. Una prensa hidráulica utiliza cilindros de fluido para ofrecer fuerza ajustable y tiempos de permanencia controlados a lo largo de toda la carrera, lo que la hace más adecuada para embutición profunda y conformado preciso dentro de la arquitectura de espacio abierto.


