
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-21 Origen:Sitio


Estampar piezas masivas y asimétricas presenta un grave desafío de ingeniería. Debe gestionar un tonelaje extremo en áreas de bancada anchas sin comprometer el paralelismo de las correderas ni la calidad de las piezas. Al formar paneles de carrocería de automóviles, carcasas de electrodomésticos o grandes componentes aeroespaciales, la fuerza requerida rara vez se centra perfectamente debajo del ariete. Esta carga excéntrica crea una tensión inmensa en la estructura de la prensa. Si no especifica el sistema de suspensión, las fuerzas descentradas provocan un desgaste prematuro del troquel, tolerancias de piezas inaceptables y daños catastróficos al equipo.
Resolver esto requiere evaluar las diferencias estructurales fundamentales entre las arquitecturas de prensa. La elección de una prensa de cuatro puntos o de dos puntos dicta la viabilidad operativa a largo plazo, la vida útil de las herramientas, la compatibilidad de la automatización y la eficacia general del equipo. Seleccionar la configuración correcta garantiza que la corredera permanezca paralela al soporte incluso bajo momentos de vuelco severos, salvaguardando tanto las herramientas como el marco de la prensa.
Paralelismo bajo carga: una prensa de cuatro puntos proporciona una resistencia superior al vuelco del deslizador durante cargas descentradas severas, lo que la hace obligatoria para piezas masivas y asimétricas.
Limitaciones del tamaño de la cama: las prensas de dos puntos generalmente son óptimas para camas con dimensiones de izquierda a derecha de hasta 120 a 144 pulgadas; exceder esto generalmente requiere una arquitectura de cuatro puntos para evitar la deflexión.
Estrategia de herramientas y automatización: matrices de transferencia de estaciones múltiples con cargas pesadas y desequilibradas en los extremos de la plataforma de la prensa, así como la automatización robótica que requiere grandes aberturas de ventanas, requieren la mecánica de soporte de las esquinas de un sistema de cuatro puntos.
Capacidades de embutición profunda: Los sistemas de cuatro puntos ofrecen una estabilidad superior al integrar los enormes cojines de matriz necesarios para la embutición profunda de grandes paneles de automóviles o electrodomésticos.
Costo frente a capacidad: si bien una prensa de cuatro puntos requiere una inversión inicial significativamente mayor y un mantenimiento complejo, reduce drásticamente el desgaste de las herramientas y las tasas de desperdicio en aplicaciones de paneles grandes.
Tabla de contenido
Un sistema de suspensión de la prensa mantiene la corredera y el refuerzo correctamente alineados durante el estampado. Distribuye las fuerzas de conformado de manera uniforme y reduce la deformación bajo cargas pesadas.
Durante el estampado, el material empuja contra la corredera. Las cargas equilibradas son más fáciles de manejar, pero las piezas grandes o complejas suelen crear fuerzas desiguales. El sistema de suspensión ayuda a mantener la estabilidad y proteger las herramientas.
Una prensa de dos puntos utiliza dos conexiones de accionamiento para mover la corredera. Este diseño proporciona buena estabilidad para operaciones de estampado estándar donde las cargas están relativamente equilibradas.
Aplicaciones comunes:
Troqueles progresivos
Piezas de estampado estándar
Procesos de producción equilibrados
Las prensas de dos puntos dependen de sistemas de guía para reducir el movimiento del deslizamiento bajo carga. Son rentables y adecuados para muchas aplicaciones generales de estampado.
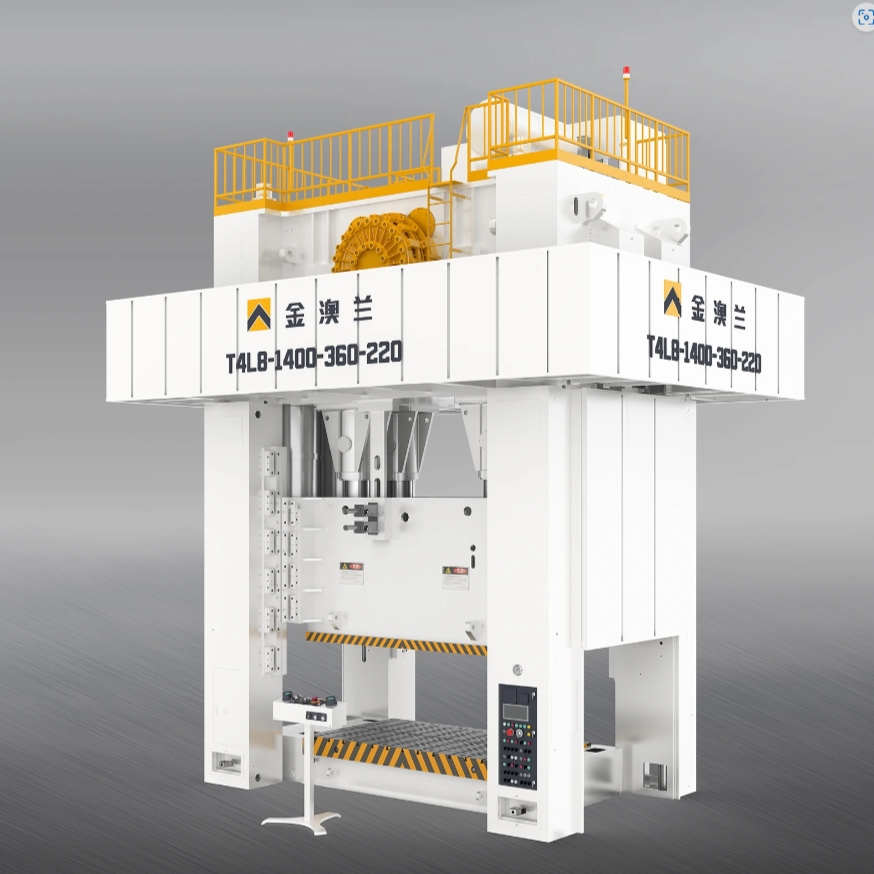
Una prensa de cuatro puntos utiliza cuatro conexiones de accionamiento ubicadas cerca de las esquinas de la corredera. Este diseño proporciona un mejor soporte y mejora la estabilidad durante cargas pesadas descentradas.
Ventajas:
Mejor alineación de diapositivas
Mayor resistencia a fuerzas desiguales.
Adecuado para piezas grandes y complejas
Las prensas de cuatro puntos se utilizan comúnmente para embutición profunda y estampado de paneles grandes. Sus sistemas de propulsión avanzados proporcionan un control de fuerza más fuerte pero requieren una sincronización y un mantenimiento más complejos.
Mecanismo de accionamiento | Aplicación primaria | Características de entrega de fuerza | Impacto estructural |
|---|---|---|---|
Cigüeñal estándar | Troqueles progresivos de alta velocidad para corte, conformado superficial. | Ofrece un tonelaje máximo muy cerca del punto muerto inferior (BDC). | Sujeto a torsión bajo cargas extremas descentradas. |
Engranaje excéntrico | Troqueles de embutición profunda, conformado de paneles grandes y transferencia pesada. | Mantiene un alto tonelaje más arriba en la carrera (por ejemplo, 1/2 pulgada por encima del BDC). | Elimina la torsión del cigüeñal; proporciona una enorme rigidez estructural. |
Las piezas grandes crean inherentemente cargas descentradas. Considere la posibilidad de formar un panel de puerta de automóvil. Es posible que el troquel requiera un embutido profundo en un extremo para formar el marco de la ventana, mientras que el otro extremo solo requiere un recorte superficial para el borde de la puerta. El espesor del material, la profundidad de embutición y el tonelaje requerido varían drásticamente en todo el espacio del troquel. Esta distribución desigual de la fuerza desafía la integridad estructural de la prensa.
La carga desigual puede provocar que la diapositiva se incline y reducir la precisión del estampado. Cuando la fuerza se concentra en un lado del troquel, la corredera puede perder su alineación paralela con el cabezal.
Las prensas de dos puntos se basan principalmente en sistemas de guía para controlar el movimiento del carro. Bajo cargas pesadas descentradas, los componentes de la guía experimentan más tensión y desgaste.
Con el tiempo, una mayor holgura puede reducir la precisión de la alineación y afectar la calidad de la pieza.
Las prensas de cuatro puntos utilizan cuatro conexiones de accionamiento para equilibrar mejor las fuerzas desiguales. Los puntos de apoyo ayudan a mantener el paralelismo del deslizamiento sin depender únicamente del sistema de guía.
Esto hace que las prensas de cuatro puntos sean adecuadas para:
Grandes piezas estampadas
Paneles automotrices
Aplicaciones de conformado pesado
La embutición profunda requiere un control preciso del flujo de material. Los cojines del troquel proporcionan presión hacia arriba para ayudar a prevenir arrugas y grietas durante el conformado.
Los cojines grandes crean una resistencia significativa al deslizamiento. Los diseños de prensas de cuatro puntos manejan mejor estas fuerzas porque la corredera recibe soporte desde múltiples puntos, manteniendo una superficie de formación más estable.
Una mala alineación de las correderas puede afectar tanto la vida útil de las herramientas como la calidad de la pieza terminada.
Los problemas comunes incluyen:
Daño por punzonado: la desalineación aumenta la tensión en las herramientas perforadoras.
Desgaste del troquel: la alineación incorrecta provoca fricción y daños más rápidos a la herramienta.
Flujo de material desigual: Un control deficiente de la presión puede provocar defectos de formación.
Piezas agrietadas: una formación inadecuada puede provocar roturas o desgarros.
Problemas de automatización: el movimiento de las correderas puede interferir con los sistemas de transferencia.
Mayor tasa de desechos: más piezas defectuosas aumentan los costos de producción.
Mantener una alineación adecuada de las correderas ayuda a prolongar la vida útil de la matriz, mejorar la consistencia del producto y reducir el tiempo de inactividad.
Seleccionar la arquitectura correcta requiere una evaluación técnica estricta. Los ingenieros deben comparar los dos sistemas según métricas de producción críticas para garantizar que la máquina cumpla con los requisitos de herramientas. No se puede simplemente mirar el tonelaje total; debe evaluar cómo la prensa maneja ese tonelaje en todas sus dimensiones físicas.
Métrica técnica | Prensa de dos puntos | Prensa de cuatro puntos |
|---|---|---|
Límite de ancho de cama estándar | Hasta 144 pulgadas | 144 pulgadas a 300+ pulgadas |
Capacidad de carga descentrada | Moderado (depende en gran medida de gibs) | Alto (se basa en pitmans de esquina) |
Estabilidad de adelante hacia atrás | Limitado por el ancho del pitman | Excelente soporte de esquina |
Tamaño de ventana de automatización | Estándar (a menudo restringe los robots grandes) | Sobredimensionado (ideal para sistemas de transferencia de 3 ejes) |
Tipo de herramienta ideal | Troqueles progresivos centrados | Troqueles de transferencia y paneles grandes |
Los umbrales de ingeniería dictan los límites prácticos del diseño de prensas. Una prensa de dos puntos se vuelve estructuralmente inadecuada cuando la dimensión de izquierda a derecha excede aproximadamente 144 pulgadas. Más allá de esta anchura, la distancia entre los dos pitmans resulta demasiado grande. La corredera inevitablemente se curvará en el centro bajo cargas pesadas, independientemente del grosor de la pieza fundida.
Las dimensiones de delante hacia atrás también desempeñan un papel fundamental. Las camas anchas de adelante hacia atrás casi siempre requieren una presión de cuatro puntos. Una conexión de dos puntos no puede proporcionar suficiente rigidez en un lecho profundo. La corredera se inclinará hacia adelante o hacia atrás si la carga se aleja de la línea central exacta. Por ejemplo, estampar la carcasa de un electrodoméstico grande requiere una base profunda para acomodar la estación de extracción, lo que hace obligatoria una configuración de cuatro puntos.
Las curvas de deflexión resaltan las diferencias entre los dos sistemas. Los fabricantes de prensas clasifican la deflexión en milésimas de pulgada por pie de longitud de la plataforma. Bajo cargas excéntricas nominales máximas, una corredera de dos puntos presenta una curva de deflexión más pronunciada en las esquinas sin soporte. El material cede ligeramente y el paralelismo sufre, lo que genera los problemas de herramientas mencionados anteriormente.
Los espacios libres de las cuñas dictan cuánto puede inclinarse una corredera antes de que el marco la detenga. Una prensa de cuatro puntos reduce la tensión lateral ejercida sobre el sistema de guía. Debido a que las conexiones de las esquinas mantienen la corredera plana, las cuñas simplemente guían el movimiento vertical en lugar de luchar contra fuerzas de vuelco severas. Esto extiende la vida útil del marco de la prensa, reduce la frecuencia de los ajustes de las cuñas y mantiene tolerancias más estrictas durante décadas de uso intensivo.
Los troqueles de transferencia representan la prueba definitiva de estabilidad de la prensa. En una operación de transferencia, las piezas individuales se mueven de una estación a otra a través de la plataforma mediante barras de transferencia automatizadas. La estación uno podría realizar un embutición profunda que requiere 800 toneladas, mientras que la estación cinco realiza un ajuste final que requiere sólo 50 toneladas. Esto crea un enorme desequilibrio de carga de izquierda a derecha.
Esta naturaleza desequilibrada necesita una estabilidad de cuatro puntos. La enorme carga descentrada en la estación de dibujo inclinará violentamente un tobogán de dos puntos. La mecánica de soporte de las esquinas de un sistema de cuatro puntos absorbe este tonelaje localizado, manteniendo todo el tobogán paralelo para que las estaciones de recorte funcionen limpiamente. Si la corredera se inclina en una prensa de transferencia, la sincronización de las barras de transferencia se desincronizará con el espacio del troquel, lo que provocará atascos.
Los troqueles progresivos presentan un escenario diferente. Una prensa de dos puntos suele ser suficiente para aplicaciones progresivas porque la tira continua equilibra la carga a lo largo de la plataforma. Sin embargo, los troqueles progresivos de alta resistencia que estampan acero grueso y de alta resistencia a través de lechos anchos aún pueden requerir una arquitectura de cuatro puntos para evitar la curvatura central y gestionar el severo tonelaje inverso (snap-through) generado al perforar materiales gruesos.

El estampado moderno depende en gran medida de la automatización. Las diferencias estructurales en el marco de la prensa dictan la facilidad con la que se pueden integrar sistemas robóticos. Las prensas de cuatro puntos suelen contar con montantes mucho más anchos para acomodar los enormes pitmans de las esquinas y los engranajes excéntricos.
Estos montantes más anchos permiten aberturas de ventanas más grandes. Las ventanas grandes facilitan la integración de transferencias robóticas de piezas, transportadores de eliminación masiva de desechos y sistemas automatizados de cambio rápido de matrices (QDC). Una prensa de dos puntos suele tener ventanas más estrechas, lo que restringe el tamaño del equipo de automatización que puede pasar a través del marco. Al especificar una prensa para una línea totalmente automatizada, el espacio libre de la ventana es tan crítico como el tamaño de la plataforma.
La evaluación de la arquitectura de la prensa requiere mirar más allá de la instalación inicial. La huella operativa a largo plazo, la complejidad del mantenimiento y los requisitos energéticos influyen en gran medida en la viabilidad de la línea de estampado. Debe tener en cuenta las realidades físicas del alojamiento y mantenimiento de estas enormes máquinas.
Las prensas masivas requieren cimientos masivos. Una corona de cuatro puntas es significativamente más pesada y ancha que una corona de dos puntas. Esta masa estructural adicional exige fosos de cimentación profundos, amplio refuerzo de hormigón y sistemas especializados de aislamiento de vibraciones. Una prensa de cuatro puntos de 2000 toneladas podría requerir un pozo de 20 pies de profundidad, revestido con concreto fuertemente reforzado y con bombas de sumidero para la recuperación de petróleo.
El espacio libre superior de las instalaciones es otro factor crítico. La enorme altura de una transmisión por engranajes excéntricos de cuatro puntos a menudo requiere elevar el techo de la fábrica o excavar un pozo más profundo para mantener ergonómica la altura de la línea de paso. El montaje de una prensa de cuatro puntos requiere grúas pórtico especializadas y una logística compleja para maniobrar la enorme corona, los montantes y las piezas fundidas deslizantes hasta su lugar. La instalación debe tener la capacidad estructural para soportar estas operaciones de aparejo.
La complejidad del mantenimiento aumenta con el número de piezas móviles. Un sistema de cuatro puntos tiene el doble de conexiones, pasadores, cojinetes y engranajes que un sistema de dos puntos. Los equipos de mantenimiento deben lubricar, monitorear y eventualmente reconstruir el doble de componentes. El mecanismo de ajuste deslizante también es más complejo y requiere una cadena sincronizada o una transmisión por engranajes para garantizar que los cuatro tornillos pitman se ajusten simultáneamente sin atascarse.
Sin embargo, esta complejidad mecánica da sus frutos en la longevidad de las herramientas. El rígido paralelismo de un sistema de cuatro puntos reduce drásticamente el desgaste de la matriz. Los punzones permanecen afilados por más tiempo y las secciones del troquel evitan el desgaste. La reducción del mantenimiento de los troqueles y el tiempo de inactividad no planificado de la prensa a menudo compensan las mayores demandas de mantenimiento mecánico de la propia prensa. Pasa más tiempo manteniendo la prensa, pero mucho menos tiempo sacando troqueles para reparaciones de emergencia.
La tecnología servoaccionada altera el panorama tradicional de las prensas mecánicas. Los servomotores de alto par reemplazan los enormes volantes y embragues de las prensas mecánicas estándar. Una servoprensa de cuatro puntos representa la solución definitiva para piezas grandes y complejas, combinando rigidez estructural con control de carrera infinito.
La tecnología servo ofrece un control deslizante inigualable combinado con perfiles de carrera programables. Puede reducir la velocidad del deslizamiento precisamente en el punto de impacto, realizar múltiples golpes en la parte inferior del recorrido y optimizar la velocidad de trefilado para aceros avanzados de alta resistencia. Cuando se combina con una suspensión de cuatro puntos, una servoprensa ofrece un paralelismo perfecto y una flexibilidad de formado infinita, eliminando por completo el impacto y manteniendo el tonelaje completo.
Para garantizar una selección óptima de la prensa y la preparación de las instalaciones, ejecute los siguientes pasos:
Realice un análisis completo de tonelaje y carga descentrada de sus matrices más pesadas y complejas utilizando los datos de producción existentes.
Mida las dimensiones de la plataforma de izquierda a derecha y de adelante hacia atrás necesarias para acomodar sus sistemas de transferencia automatizados y conductos de desechos más grandes.
Instale monitores de tonelaje de 4 canales en su equipo actual para determinar la gravedad de la carga excéntrica en su taller.
Evalúe sus tasas actuales de desechos y registros de mantenimiento de troqueles para identificar problemas recurrentes causados por el vuelco de las correderas o el desgaste de las cuñas.
Programe una revisión de ingeniería técnica para asignar sus requisitos de conformado específicos al diseño de suspensión y marco de prensa apropiado.
R: Por lo general, cuando la dimensión de izquierda a derecha excede las 120-144 pulgadas, o cuando la dimensión de adelante hacia atrás es excepcionalmente ancha, lo que requiere soporte en las esquinas para evitar que el deslizamiento se doble.
R: Sí, pero solo para piezas más pequeñas donde las cargas descentradas en la primera y última estación no exceden la capacidad de carga excéntrica nominal y la resistencia de la cuña de la prensa.
R: Hace que la corredera se incline, lo que ejerce una fuerza lateral masiva sobre las cuñas, un desgaste desigual en las conexiones pitman y, eventualmente, puede agrietar el marco de la prensa o la corredera.
R: Las grandes almohadillas del troquel ejercen una enorme fuerza hacia arriba durante la embutición profunda. Una prensa de cuatro puntos distribuye esta fuerza contraria de manera más uniforme a través de sus cuatro conexiones de esquina, evitando que la corredera se doble hacia arriba en el centro, lo cual es un riesgo en prensas anchas de dos puntos.
R: Mecánicamente sí, al tener el doble de conexiones, engranajes y rodamientos. Sin embargo, a menudo reduce los costos generales de mantenimiento al extender drásticamente la vida útil del troquel.
R: Sí, se recomienda encarecidamente tener un monitor de tonelaje de 4 canales para garantizar que la carga se distribuya dentro de límites seguros en las cuatro conexiones, evitando sobrecargas ocultas.
R: Las configuraciones de cuatro y dos puntos se encuentran casi exclusivamente en prensas de lados rectos, ya que las prensas con marco hueco (marco en C) son estructuralmente inadecuadas para los enormes tonelajes y tamaños de plataforma que se analizan aquí.


