
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-21 Origen:Sitio


El estampado de metal de paneles grandes obliga a tomar una decisión difícil en la planta de producción. O ejecutas la línea rápido y arruinas tus piezas, o la ejecutas lento y matas tu rendimiento. Las prensas tradicionales de manivela y excéntricas golpean la pieza en bruto con fuerza a altas velocidades. Este impacto agresivo desgarra el acero de alta resistencia, arruga el aluminio y destruye los revestimientos del troquel. Si reduce la velocidad del ariete para proteger las herramientas y obtener un buen dibujo, sus golpes por minuto caen por debajo de los niveles rentables.
La prensa de movimiento de ocho eslabones soluciona este cuello de botella mecánico. Cambia por completo la cinemática del deslizamiento. El enlace frena el ariete justo antes de que golpee el metal, dando tiempo al material para fluir y estirarse sin fracturarse. Una vez que finaliza el sorteo, el ariete vuelve a subir hasta el punto muerto superior a alta velocidad. Obtendrá la velocidad de dibujo lenta que necesita para obtener calidad, además del tiempo de ciclo rápido que necesita para obtener volumen.
Control cinemático: el movimiento de ocho enlaces modifica la curva de velocidad del deslizamiento, brindando hasta un 40 % de mejora en el control del flujo de metal sin sacrificar los golpes por minuto (SPM) totales.
Garantía de calidad: la velocidad de impacto reducida mitiga directamente la recuperación elástica, el desgarro y el deterioro de la superficie en geometrías de paneles grandes y complejas, lo que beneficia tanto los embutidos profundos como los poco profundos.
Longevidad de las herramientas: Las velocidades de acoplamiento más bajas reducen significativamente los golpes y las vibraciones, lo que extiende la vida útil del troquel y reduce los costos de mantenimiento de las herramientas.
Ajuste estratégico: si bien requiere una mayor inversión de capital inicial que las prensas mecánicas estándar, la tecnología produce un retorno de la inversión superior en aplicaciones de estampado progresivo, de embutición profunda y de gran volumen donde la reducción de desechos es fundamental.
Tabla de contenido
Una prensa de movimiento de ocho enlaces utiliza un sistema de enlace especial para controlar el movimiento deslizante. A diferencia de las prensas de manivela tradicionales, puede ralentizar el deslizamiento durante el conformado y acelerarlo durante la carrera de retorno.
Este control de movimiento le da al material más tiempo para estirarse y fluir, reduciendo el desgarro y mejorando la calidad de la pieza mientras se mantiene una alta velocidad de producción.
Las prensas tradicionales utilizan un patrón de movimiento fijo. La velocidad del carro cambia con la rotación de la manivela, lo que dificulta reducir la velocidad de formación sin reducir la producción.
Un sistema de ocho enlaces cambia este proceso a través de una estructura de enlace mecánico. Ralentiza el deslizamiento cuando el troquel entra en contacto con el material, lo que permite una formación más suave y reduce el impacto en materiales de alta resistencia.
Después del formado, el portaobjetos regresa rápidamente para mantener la eficiencia de la producción.
Beneficios clave:
Mejor control del flujo de metal
Reducción de desgarros y deformaciones.
Mayor eficiencia de producción
Por ejemplo, una prensa de movimiento de enlace puede funcionar a las mismas 20 SPM que una prensa estándar y, al mismo tiempo, proporciona una velocidad de formado más lenta, similar a la de una máquina de menor velocidad.

La carrera de retorno más rápida crea fuerzas de aceleración más altas. Por lo tanto, la estructura de la prensa y el sistema de automatización deben diseñarse para manejar estos cambios.
Las prensas de movimiento de enlace requieren una coordinación adecuada con:
Troqueles progresivos
Sistemas de transferencia
Comederos automáticos
Sensores de protección de matrices
La carrera ascendente más rápida requiere ajustes de sincronización precisos. La sincronización adecuada evita colisiones de transferencia y garantiza una producción estable.
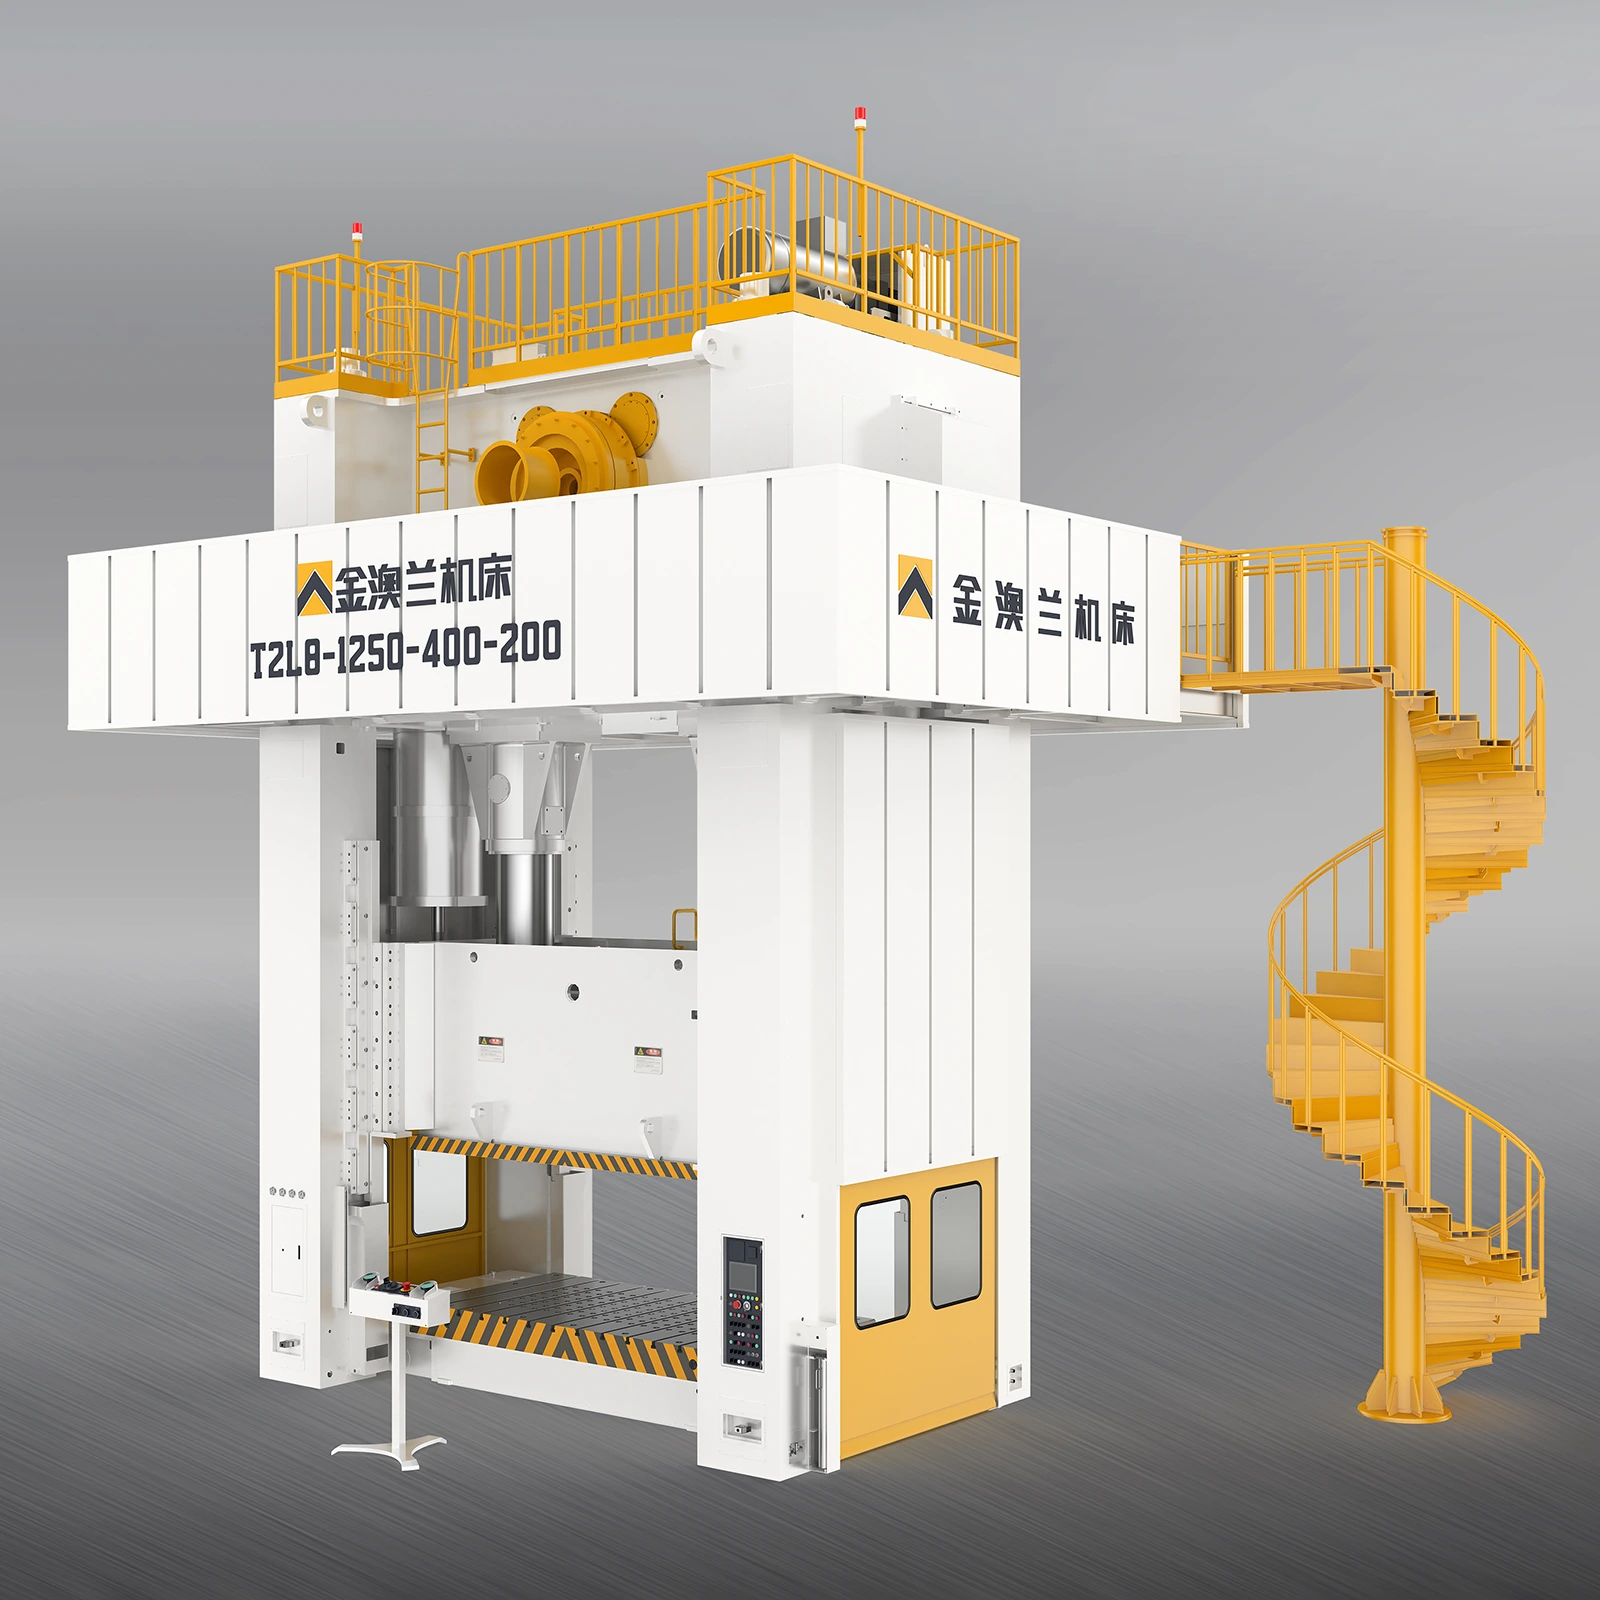
La tecnología de movimiento de ocho enlaces mejora la calidad del estampado al controlar la velocidad del deslizamiento durante el proceso de formado. La carrera de formación más lenta ayuda a que los materiales fluyan suavemente, reduce los defectos y mejora la calidad de la superficie.
Los paneles grandes, como piezas de automóviles y carcasas de electrodomésticos, requieren un flujo de material constante durante el conformado.
Las prensas de movimiento de ocho enlaces ralentizan el deslizamiento cuando el punzón entra en contacto con el material. Esto le da al metal más tiempo para estirarse y reduce problemas como:
adelgazamiento de materiales
lagrimeo
formación desigual
Esta ventaja es especialmente importante para materiales de acero y aluminio de alta resistencia, que requieren condiciones de conformado más controladas.
El movimiento controlado también mejora las aplicaciones de dibujo superficial al garantizar una mejor distribución del material y formas finales más precisas.
Los materiales de alta resistencia a menudo regresan parcialmente a su forma original después de formarse, creando problemas de recuperación elástica.
La velocidad de formación controlada de una prensa de movimiento de ocho enlaces aplica la fuerza de forma más gradual. Esto ayuda a reducir:
recuperación elástica
Arrugas
Grietas
Errores dimensionales
Al mantener una presión estable durante la etapa de formación, los fabricantes pueden lograr piezas más precisas con menos ajustes en las herramientas.
Los paneles exteriores grandes requieren superficies lisas y detalles precisos. La alta velocidad de impacto puede crear marcas en la superficie, daños por fricción y desgaste de la matriz.
El movimiento de ocho enlaces reduce el impacto durante el contacto con el material, lo que ayuda a:
Proteger las superficies del troquel
Reducir los defectos superficiales
Mejorar la calidad de la apariencia
El mayor tiempo de formación en la parte inferior del trazo también mejora el rendimiento de estampado y acuñación, lo que permite detalles más nítidos y características más precisas sin fo adicional.
El desgaste de las herramientas representa un gasto operativo enorme en el estampado de paneles grandes. Las prensas estándar generan fuertes golpes bruscos al perforar o cortar materiales de alta resistencia. Este tonelaje inverso envía vibraciones destructivas a través del troquel, la base de la prensa y la corona. La cinemática modificada del accionamiento articulado suaviza el contacto del material y amortigua significativamente este impacto.
Las velocidades de impacto más bajas se traducen directamente en una reducción del desgaste del punzón y del troquel. Los bordes cortantes de las herramientas no golpean el material; lo atraviesan con fuerza controlada. Este compromiso más suave extiende los intervalos entre el mantenimiento rutinario del troquel. Los técnicos del taller de herramientas dedican menos tiempo a afilar punzones, reemplazar resortes rotos y reparar secciones de matrices desgastadas. A lo largo de millones de ciclos, la reducción de impactos y vibraciones preserva la integridad estructural de matrices progresivas complejas y pesadas zapatas de hierro fundido.
La reducción de desechos sirve como mecanismo principal de recuperación de costos en la planta de estampado. Reducir los costos generales de producción y al mismo tiempo mantener la calidad requiere maximizar el rendimiento del material. Debido a que la velocidad de formación más lenta evita que se rompan y partan, los operadores producen menos paneles rechazados. Esta caída inmediata en las tasas de desperdicio mejora directamente la rentabilidad de cada ejecución de producción.
El flujo de metal mejorado permite a los diseñadores de troqueles implementar un anidamiento de piezas en blanco más estricto. Cuando la prensa controla el flujo de metal de manera efectiva, el proceso requiere menos exceso de material aglutinante para mantener la lámina en su lugar. Los ingenieros pueden reducir el tamaño total del espacio en blanco inicial. Recortar sólo unos pocos milímetros de ancho de una bobina continua de aluminio o acero avanzado de alta resistencia genera enormes ahorros de materia prima durante un programa de producción anual. Compra menos peso de bobina para producir exactamente la misma cantidad de piezas buenas.
La integración de esta tecnología con líneas de estampado progresivo de volumen medio a alto requiere una planificación cuidadosa, pero produce una alta eficiencia. Los troqueles progresivos realizan múltiples operaciones secuencialmente a medida que la tira de metal avanza a través de la prensa. La sincronización de carrera modificada proporciona una clara ventaja en este caso. La carrera ascendente rápida y la carrera descendente más lenta alteran la ventana de alimentación tradicional.
Cuando se sincroniza correctamente, esta sincronización modificada proporciona una ventana más grande y estable para la transferencia de piezas. La tira de metal tiene más tiempo para avanzar y asentarse en los pasadores piloto antes de que se enganche el punzón. Esta estabilidad reduce el riesgo de atascos, alargamiento del orificio piloto y posteriores paradas de la línea. Los operadores logran un mayor rendimiento efectivo porque la línea funciona continuamente sin fallas en los sensores causadas por una alimentación errática o corta del material.
Las prensas de manivela y excéntricas estándar dominan la industria debido a su simplicidad mecánica. Utilizan una sencilla conversión de movimiento giratorio a lineal. Esta simplicidad los hace muy fiables y relativamente económicos de fabricar. Sin embargo, su curva de movimiento armónico fijo obliga al deslizador a golpear el material a alta velocidad cuando funciona a altas velocidades de ciclo.
Las prensas de enlace introducen una curva modificada. La compensación es clara. Las prensas estándar ofrecen costos iniciales más bajos y requisitos de mantenimiento más simples. Sin embargo, no logran igualar la calidad de la pieza, las capacidades de flujo de metal y las métricas de vida útil de la herramienta de los sistemas de movimiento de enlace en trefilados complejos. Al estampar paneles grandes y profundos, los desechos generados por una prensa de manivela estándar eclipsan rápidamente sus ahorros de costos iniciales. Termina pagando por la prensa más barata con piezas rechazadas y herramientas rotas.
Las servoprensas representan lo último en flexibilidad cinemática. Los servomotores de alto par permiten a los operadores programar perfiles de carrera infinitos, pausando, invirtiendo o desacelerando el ariete en cualquier punto. Puede programar un movimiento pendular para que funcione extremadamente rápido en partes poco profundas. Sin embargo, esta flexibilidad viene acompañada de una enorme prima de capital, una arquitectura electrónica compleja y altas demandas de energía.
Una prensa mecánica de ocho eslabones proporciona un punto medio muy eficaz. Ofrece el perfil de carrera modificado específico necesario para la embutición profunda y un mejor flujo de metal, pero a un costo de capital significativamente menor que una servoprensa. Se basa en una fiabilidad mecánica tradicional y robusta y en la energía del volante en lugar de complejos servoaccionamientos y bancos de condensadores. Para instalaciones que ejecutan troqueles progresivos dedicados de gran volumen donde no es necesario cambiar el perfil de carrera diariamente, el accionamiento de enlace mecánico ofrece un retorno de la inversión superior.
Característica | Prensa de manivela estándar | Prensa de movimiento de ocho enlaces | Servoprensa |
|---|---|---|---|
Cinemática de diapositivas | Movimiento armónico fijo | Modificado mecánicamente (extracción lenta, retorno rápido) | Perfiles infinitamente programables |
Velocidad de impacto | Alto a velocidades de producción | Significativamente reducido | Variable / Totalmente controlado |
Impacto en la vida útil de la herramienta | Desgaste estándar y golpes. | Extendido por bajo impacto | Extendido por bajo impacto |
Complejidad del mantenimiento | Bajo | Medio (más enlaces/pasadores) | Alto (electrónica compleja/refrigeración) |
Almacenamiento de energía | Volante mecánico | Volante mecánico | Bancos de Condensadores / Accionamiento Directo |
R: La principal ventaja es su curva de velocidad de deslizamiento modificada. El enlace mecánico ralentiza el punzón durante la fase de trabajo y formación, permitiendo que el metal fluya sin romperse. Luego acelera rápidamente durante el recorrido de retorno. Esto redefine la productividad y la precisión al desacoplar la velocidad de formación del tiempo total del ciclo.
R: Aumenta el tiempo disponible para el flujo del metal hasta en un 40% durante la fase crítica de formación. Esta presión sostenida permite que el material se estire uniformemente sobre la geometría del troquel. Previene el adelgazamiento y el desgarro localizados en embuticiones profundas y elimina el metal suelto o las arrugas en embuticiones poco profundas y complejas.
R: No. Si bien la carrera de trabajo es significativamente más lenta para proteger el material y las herramientas, la prensa lo compensa con una carrera de retorno mucho más rápida. Esta rápida carrera ascendente garantiza que la máquina mantenga, o incluso aumente, las carreras totales por minuto (SPM) en comparación con las prensas estándar.
R: Reduce la velocidad de impacto cuando la matriz se acopla al material. Este acoplamiento más suave reduce drásticamente los impactos, las vibraciones destructivas y las fuerzas de ruptura. Al minimizar estas violentas transferencias cinéticas, la prensa previene el desportillado del punzón, reduce el irritamiento y extiende los intervalos entre el mantenimiento rutinario del troquel.
R: Sí, los troqueles progresivos existentes son físicamente compatibles. Sin embargo, los operadores deben ajustar los tiempos de alimentación y transferencia. La cinemática de deslizamiento modificada crea una ventana operativa diferente. La carrera ascendente más rápida genera mayores fuerzas de elevación, lo que requiere la automatización de la transferencia y la recalibración de los sensores para que coincidan con el nuevo perfil de movimiento.
R: La principal desventaja es la complejidad mecánica. El sistema utiliza una mayor cantidad de enlaces mecánicos, pasadores de conexión y casquillos de bronce en comparación con una simple prensa de manivela. Estas piezas móviles adicionales requieren sistemas de lubricación estrictos y automatizados y un control riguroso para evitar el desgaste y mantener la precisión del deslizamiento.
R: La carrera ascendente más rápida genera fuerzas de elevación e inercia significativamente mayores. La corredera limpia el espacio del troquel mucho más rápido que una prensa estándar. Esto requiere una automatización de transferencia rápida y altamente sincronizada. Los alimentadores mecánicos estándar pueden tener dificultades para mantener el ritmo, lo que a menudo requiere una actualización a equipos de alimentación servoaccionados de alta velocidad.


