
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-21 Origen:Sitio


Seleccionar la arquitectura de prensa adecuada requiere equilibrar el tonelaje requerido con la flexibilidad operativa. Un exceso de ingeniería desperdicia espacio, mientras que unas especificaciones insuficientes provocan deflexión del marco y daños en las herramientas. Los gerentes de instalaciones y los ingenieros de producción a menudo luchan por determinar el umbral exacto en el que una prensa de espacio abierto se convierte en un pasivo en lugar de un activo. Este dilema se enfrenta constantemente cuando se compara la versatilidad del taller con la rigidez de un gran volumen. Creamos esta guía para proporcionar un marco de evaluación técnica. Le ayuda a determinar cuándo una máquina de marco hueco es la solución óptima para su taller. Analizamos las limitaciones mecánicas, los casos de uso ideales y la eficiencia operativa general. Aprenderá cómo hacer coincidir los requisitos de los troqueles con las capacidades del marco, evitando costosas desalineaciones. Esto garantiza que su proceso de selección de equipos se base en datos concretos y no en conjeturas.
Casos de uso óptimos: las prensas con marco en C se destacan en operaciones que requieren acceso por tres lados, cambios frecuentes de herramientas y tiradas de producción pequeñas a medianas.
Limitaciones estructurales: El diseño de espacio abierto es inherentemente susceptible a la deflexión angular (abertura) bajo cargas casi máximas, lo que lo hace inadecuado para trabajos de troquel progresivo altamente desequilibrados o de tonelaje extremo.
Eficiencia en el tamaño de la base y el tamaño de la base: Ofrecen una huella significativamente más pequeña y están optimizadas para tamaños de base más pequeños en comparación con las prensas de lados rectos (marco en H), ideales para espacios de trabajo compactos y diseños de fabricación celular.
Aplicación Ideal: Más eficaz para operaciones generales de fabricación de metales, corte, punzonado, doblado y remachado que generalmente caen por debajo del umbral de capacidad de 250 toneladas.
Tabla de contenido
El diseño de espacio abierto proporciona una excelente accesibilidad para las herramientas y la operación, pero tiene menor rigidez que las prensas de marco cerrado. Debido a que la parte frontal del marco no tiene soporte, las cargas pesadas pueden causar la deflexión del marco y afectar la alineación del ariete y la plataforma. Los tamaños de bancada más grandes aumentan este efecto, por lo que las prensas con marco hueco se utilizan principalmente para componentes más pequeños y aplicaciones de estampado más livianas donde la carga permanece cerca del centro del marco.
Las prensas estándar con marco hueco suelen operar entre 10 y 250 toneladas. Exceder este rango aumenta la tensión del marco y puede causar espacios abiertos, lo que afecta la alineación entre el ariete y el soporte. Esta desalineación puede provocar un desgaste desigual del troquel, daños en las herramientas y una reducción de la precisión de las piezas. Los modelos reforzados de alto tonelaje pueden soportar cargas mayores, pero requieren marcos más grandes y reducen las ventajas de ahorro de espacio del diseño de espacio abierto.
Las características de velocidad y carrera de esta arquitectura la hacen ideal para punzonado y corte en una sola estación. Los operadores pueden alimentar material rápidamente desde múltiples ángulos. El ariete realiza ciclos rápidamente, lo que agiliza las tareas de supresión de alta velocidad. Las operaciones de supresión generan un shock instantáneo significativo. Cuando el punzón atraviesa el material, la energía almacenada en el marco de la prensa se libera instantáneamente. El marco de espacio abierto absorbe este tonelaje inverso de manera diferente que una prensa de lado recto, y a menudo requiere amortiguadores de impacto especializados si funciona cerca de su capacidad máxima.
La arquitectura abierta proporciona enormes ventajas para la eliminación de residuos. El material de desecho se cae fácilmente o se puede dirigir hacia la parte trasera o los lados a través de conductos personalizados. Esto evita que la acumulación de desechos atasque el troquel o dañe la pieza de trabajo. La eliminación eficiente de desechos se traduce directamente en un mayor tiempo de actividad y menos paradas de mantenimiento. No es necesario diseñar complejos sistemas internos de eliminación de desechos dentro de la propia zapata del troquel, lo que simplifica la ingeniería de herramientas.
El estampado de tiradas cortas se centra en una configuración rápida y flexibilidad de producción en lugar de la velocidad máxima. El diseño abierto de las prensas con marco hueco permite cambios sencillos de troqueles y la integración de sistemas de cambio rápido de troqueles, lo que las hace adecuadas para diversas tareas de fabricación de lotes pequeños.
Sin embargo, estas prensas tienen limitaciones con matrices progresivas complejas. La carga desigual en varias estaciones puede provocar la deflexión del deslizamiento, lo que provoca desgaste de la herramienta y problemas de precisión. Son más adecuados para operaciones progresivas simples donde la carga permanece equilibrada.
Las aplicaciones de doblado y conformado a menudo involucran piezas de trabajo grandes o irregulares. El diseño abierto de las prensas con marco hueco proporciona una mejor accesibilidad para manipular estas piezas. Sin embargo, la carga desigual es común, por lo que las herramientas deben colocarse con cuidado para mantener el equilibrio de fuerzas.
El acuñado requiere alta presión en la parte inferior del recorrido. Dado que esto crea una tensión significativa en el marco, los operadores deben evitar sobrecargar la prensa. Un sistema de monitoreo de tonelaje ayuda a controlar las fuerzas de conformado y protege la máquina de daños permanentes.
Los modelos de menor tonelaje suelen utilizarse en ensamblajes de precisión. Estacar, remachar y presionar rodamientos requiere una fuerza moderada y una alta precisión. Las líneas de fabricación de automóviles y electrodomésticos dependen en gran medida de estas máquinas para las tareas de subensamblaje. El frente abierto permite a los operadores o brazos robóticos colocar conjuntos complejos en el área del troquel de forma segura y rápida. Estas aplicaciones específicas de prensas eléctricas con marco en C maximizan la velocidad y accesibilidad de la máquina mientras se mantienen muy por debajo de los umbrales críticos de deflexión. Puede montar tazones de alimentación automatizados y mesas indexadoras giratorias directamente en el soporte, creando una celda de ensamblaje compacta e independiente.
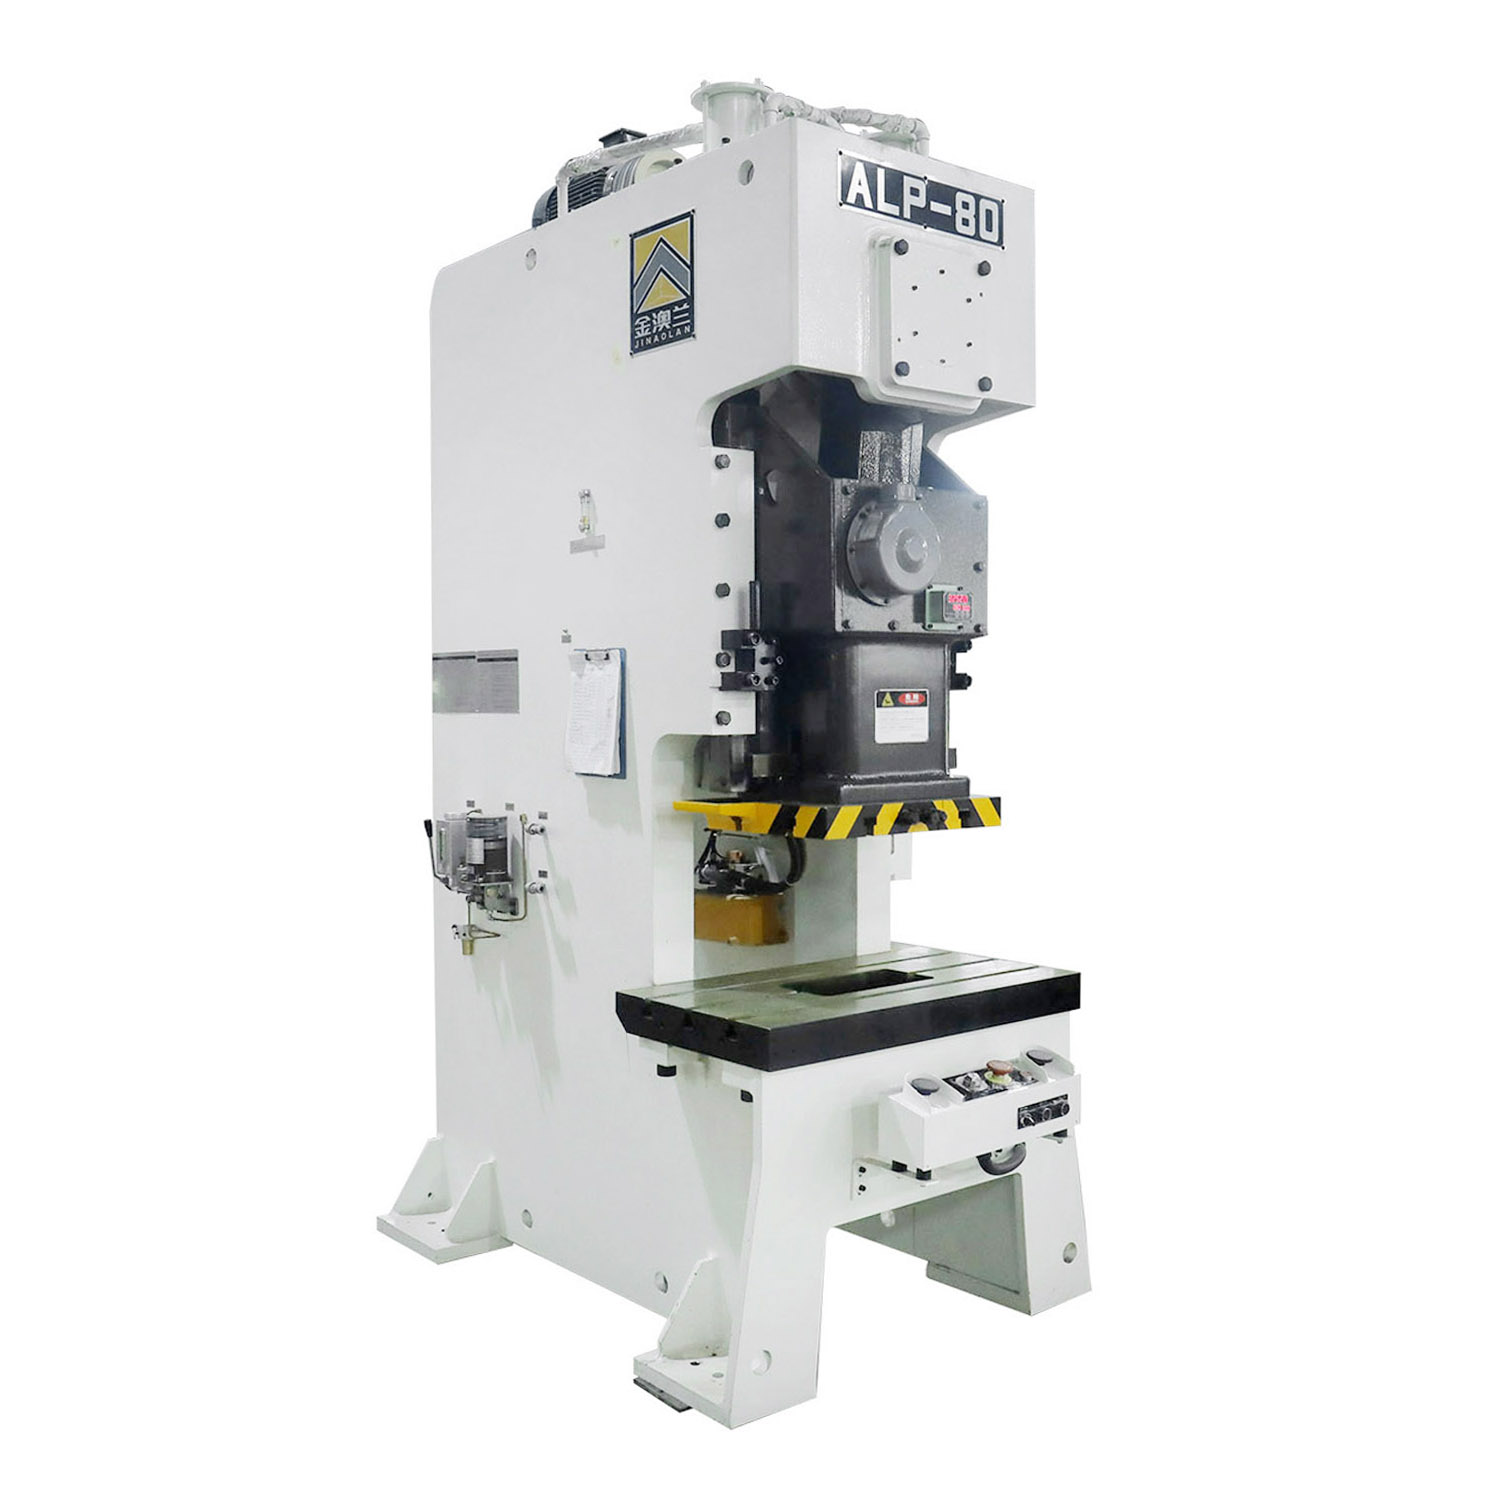

El contraste más marcado entre estos dos diseños es la accesibilidad. Un marco hueco ofrece acceso por tres lados. Un marco en H restringe el acceso a las ventanas laterales estrechas y a las aberturas delanteras y traseras. Esta accesibilidad afecta directamente el tiempo de configuración. Las instalaciones con cambios frecuentes de matrices ven reducciones significativas de mano de obra con máquinas de espacio abierto. Los montacargas o los carros troqueladores pueden acercarse desde múltiples ángulos y llegar hasta la placa de refuerzo. Los sujetadores y abrazaderas son de fácil acceso sin necesidad de inclinarse hacia un espacio oscuro y cerrado. Para un taller que realiza tres o cuatro cambios diarios, esta velocidad es una enorme ventaja operativa.
Las cargas descentradas afectan de manera diferente a las prensas con marco en H y con marco hueco. Las prensas con marco en H brindan una mejor estabilidad porque la estructura de cuatro columnas sostiene el ariete desde todas las esquinas y reduce el movimiento lateral. Las prensas con marco hueco son más sensibles a la carga desigual, lo que puede aumentar la tensión en el marco y el sistema de guía. Las aplicaciones de estampado grandes y de alta resistencia generalmente requieren prensas con marco en H, mientras que las prensas con marco hueco son más adecuadas para componentes más pequeños y necesidades de producción compactas. Elegir la estructura adecuada ayuda a mantener la precisión, reducir el desgaste de las herramientas y prevenir defectos en las piezas.
Evaluar la relación huella-tonelaje. Las máquinas con marco hueco ofrecen una gran potencia de perforación en un espacio muy pequeño. Esto los hace muy atractivos para la integración de la fabricación celular. Puede agrupar varias prensas pequeñas para crear una línea de producción ajustada. Un marco en H de tonelaje similar requiere una huella mucho mayor y, a menudo, un espacio libre para el techo más alto. La integración de instalaciones es más sencilla con gap-frames. Rara vez requieren fosos de cimentación especializados o grúas puente enormes para su instalación. Puede fijarlos directamente a un piso de concreto reforzado estándar utilizando soportes de aislamiento de alta resistencia.
Característica |
Marco C (espacio abierto) |
Marco en H (lado recto) |
|---|---|---|
Accesibilidad |
Excelente (Acceso por tres lados) |
Restringido (los pilares bloquean el acceso) |
Rigidez y deflexión |
Moderado (propenso a la apertura angular) |
Alto (Deflexión mínima) |
Huella |
Compacto (no requiere foso) |
Grande (a menudo requiere trabajo de cimentación) |
Ejecución de producción ideal |
Alta mezcla, bajo volumen (HMLV) |
Baja mezcla, alto volumen |
Complejidad de herramientas |
Estación única, progresiva simple. |
Progresivo complejo y multiestación |
Capacidad de carga descentrada |
De pobre a regular |
Excelente |
La variabilidad de la producción dicta la selección del equipo. Los marcos huecos favorecen entornos de alta mezcla y bajo volumen (HMLV). La flexibilidad operativa es el principal impulsor aquí. Una sola máquina podría perforar corchetes por la mañana y fichas de monedas por la tarde. La velocidad inherente del ariete maximiza el rendimiento para contratos diversos y de corto plazo. Las líneas dedicadas de gran volumen, que estampan exactamente la misma pieza millones de veces, se benefician más del entorno rígido y de bajo desgaste de una prensa de lado recto. Implementas prensas de espacios cuando la agilidad importa más que la fuerza bruta y continua.
La ergonomía de la alimentación manual es muy superior en una prensa de espacio abierto. Los operadores no tienen que alcanzar pesados pilares de acero. La visibilidad del área de herramientas es excelente, lo que reduce la fatiga y mejora el control de calidad. La integración de la automatización es sencilla. La robótica, la alimentación de bobinas y los sistemas automatizados de expulsión de piezas encajan fácilmente dentro de la máquina. Puede montar un servoalimentador en un lado, un transportador de desechos en la parte posterior y dejar el frente abierto para acceso de mantenimiento sin conflictos espaciales.
La deflexión inherente de un marco hueco afecta la vida útil de las herramientas. Las herramientas de carburo de tolerancia estricta son frágiles. Si el marco de la prensa se abre bajo carga, el punzón y el troquel se desalinearán ligeramente. Esto astilla el carburo y destruye la herramienta. Debe hacer coincidir el diseño del troquel con el marco de la prensa. Si debe procesar piezas de alta precisión en una prensa eléctrica con marco C , utilice matrices fuertemente guiadas. Los enormes pasadores guía y los casquillos con cojinetes de bolas dentro del troquel absorberán algunas de las fuerzas laterales. Esta guía interna del troquel protege los bordes cortantes de la deflexión angular de la prensa, desplazando la carga de alineación de las cuñas de la prensa a la zapata del troquel.
Una forma práctica de reducir la separación del marco es evitar hacer funcionar la prensa a plena capacidad. Mantener un margen de seguridad, como utilizar una prensa mayor que el tonelaje requerido, ayuda a reducir la deflexión y prolonga la vida útil del equipo. La instalación de monitores de tonelaje puede detectar condiciones de sobrecarga y detener la máquina cuando se exceden los límites. Para aplicaciones exigentes, las modificaciones de los tirantes pueden mejorar la rigidez del marco y al mismo tiempo mantener la flexibilidad de un diseño de espacio abierto.
Los requisitos de mantenimiento dependen del sistema de accionamiento. Las prensas mecánicas necesitan controles periódicos de embragues, frenos, volantes, puntos de lubricación y sincronización de seguridad. Las prensas hidráulicas requieren monitoreo de los cilindros, los niveles de presión y el estado del aceite. Independientemente del tipo de sistema, los primeros signos como vibraciones inusuales, ruidos anormales, fugas de aceite o desgaste excesivo de las guías deben abordarse rápidamente para evitar daños al equipo y tiempo de inactividad.
El diseño abierto de tres lados presenta desafíos de seguridad únicos. Los operadores tienen múltiples puntos de acceso a la zona de peligro. Las integraciones de seguridad estrictas son obligatorias. Las cortinas de luz deben cubrir el área de trabajo del operador principal. Puede configurarlos para el inicio del dispositivo de detección de presencia (PSDI) si las regulaciones locales lo permiten, acelerando las operaciones manuales. Los controles de dos manos garantizan que las manos del operador estén alejadas de las herramientas antes de que descienda el ariete. Las protecciones duras, como protectores de policarbonato o malla de acero, deben bloquear el acceso a los lados y la parte trasera del espacio del troquel. Cumplir con los estándares OSHA y ANSI requiere un enfoque integral para proteger todo el sobre abierto.
La evaluación de las inversiones en equipos requiere analizar la asignación de recursos y el impacto de las instalaciones. El espacio inicial y los requisitos de instalación de una prensa de marco hueco son generalmente menores que los de una prensa de lado recto de tonelaje comparable. Esta barrera de entrada más baja libera recursos para mejores herramientas, sistemas QDC o equipos de automatización. La versatilidad a largo plazo proporciona un valor operativo continuo. Una sola máquina puede manejar una enorme variedad de geometrías y materiales de piezas. Esta adaptabilidad garantiza que la máquina rara vez permanezca inactiva, lo que maximiza las tasas de utilización del taller.
Los cálculos del retorno de la inversión deben tener en cuenta las horas de mano de obra ahorradas y el tiempo de actividad de la máquina. Mida el tiempo exacto que lleva cambiar un troquel en una prensa de marco cerrado versus una prensa de espacio abierto. Implementar los principios del intercambio de troqueles en un solo minuto (SMED). Multiplique esos minutos ahorrados por la tasa de mano de obra de su taller y luego por la cantidad de cambios por año. Las ganancias de eficiencia se acumulan rápidamente. La capacidad de ofertar en contratos diversos y de corto plazo aumenta la densidad de su programa de producción. Cuanto más rápido pueda configurar un trabajo, más competitivas serán sus instalaciones para la fabricación de lotes pequeños.
Estos son los siguientes pasos prácticos para su instalación:
Audite sus corridas de producción actuales para identificar la frecuencia de los cambios de matrices y el tonelaje promedio requerido.
Calcule la carga descentrada exacta y el paralelismo requerido entre el lecho y el ariete para sus troqueles más complejos para descartar riesgos de deflexión.
Mida su espacio disponible para determinar si un diseño compacto de marco hueco permite un flujo de fabricación celular más eficiente.
Consulte con un fabricante de prensas para ejecutar una prueba de control de tonelaje específica en su aplicación más pesada antes de finalizar la selección del equipo.
R: El rango estándar está entre 10 y 250 toneladas. La física estructural limita los tonelajes más altos porque el diseño de frente abierto actúa como una palanca. Empujar más allá de las 250 toneladas suele provocar una deflexión angular inaceptable. Si bien existen raros modelos personalizados de hasta 400 toneladas, requieren un refuerzo de acero masivo que anula los beneficios de ahorro de espacio.
R: Sí, pero sólo para matrices progresivas cortas o simples. La longitud limitada de la cama restringe el número de estaciones. La deflexión angular inherente bajo carga puede causar atascamiento o desgaste desigual en herramientas progresivas largas y de tolerancia estricta. Los marcos en H son los preferidos para trabajos progresivos complejos.
R: La apertura es causada por la física del diseño de frente abierto. Cuando el ariete presiona la pieza de trabajo, una fuerza igual empuja hacia arriba el marco de la prensa. Sin pilares frontales para mantener unida la estructura, la mitad superior del marco se dobla ligeramente hacia arriba y hacia atrás bajo el tonelaje máximo.
R: Un marco en C presenta un frente y lados abiertos, lo que proporciona una excelente accesibilidad para los operadores y cambios rápidos de herramientas. Una prensa con marco en forma de O, o prensa de lado recto, tiene una estructura de anillo cerrado con cuatro pilares en las esquinas. El marco en forma de O ofrece una rigidez superior y una deflexión angular cero, pero restringe el acceso al área de herramientas.
R: Las prensas hidráulicas generalmente son mejores para la embutición profunda. Pueden ofrecer una fuerza total y constante a lo largo de toda la carrera. Las prensas mecánicas solo alcanzan el tonelaje máximo en la parte inferior de la carrera, lo que puede desgarrar el metal durante operaciones de embutición continua y profunda.
R: Estas prensas deben estar ancladas de forma segura para evitar que se muevan debido a la vibración operativa. Por lo general, se atornillan a una plataforma de hormigón armado mediante pernos de anclaje de alta resistencia. A menudo se instalan soportes de aislamiento de vibraciones o almohadillas niveladoras especializadas entre los pies de presión y el piso para absorber los golpes.


