
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-10 Origen:Sitio


El estampado progresivo exige una precisión extrema en múltiples estaciones secuenciales. La integridad estructural y el mecanismo de accionamiento del equipo sirven como base para esta precisión. La selección de un bastidor o tipo de transmisión inadecuado provoca deflexión angular, desgaste prematuro de la matriz, fallas por carga descentrada y tasas de desperdicio inaceptables. Estas fallas mecánicas destruyen los márgenes de producción y detienen las líneas de montaje. A diferencia de los troqueles compuestos o de transferencia, donde las piezas se mueven mediante automatización entre estaciones separadas, los troqueles progresivos se basan en una tira de bobina continua. Este proceso requiere maquinaria optimizada para alimentación continua, distribución desigual de la carga y sincronización de alta velocidad.
Para maximizar el retorno de la inversión y la calidad de las piezas, los ingenieros y los equipos de adquisiciones deben evaluar las arquitecturas en función de la rigidez, la distribución del tonelaje y la compatibilidad de la automatización, en lugar del costo de capital inicial únicamente. Comprender el comportamiento mecánico del equipo bajo una carga dinámica intensa es el primer paso hacia la construcción de una línea de producción confiable y de gran volumen.
La rigidez del marco es primordial: las prensas de lado recto (caja cerrada) no son negociables para la mayoría de los troqueles progresivos debido a su resistencia superior a la carga descentrada en comparación con las alternativas de marco en C.
El tipo de accionamiento dicta la aplicación: Las prensas mecánicas ofrecen las carreras por minuto (SPM) más altas para cortes de gran volumen, mientras que las prensas servo proporcionan control de carrera programable para conformado complejo en matriz.
El tonelaje es solo una métrica: la evaluación del tonelaje inverso (golpe de impacto) y el tamaño de la plataforma es tan crítico como el tonelaje nominal al especificar equipos para herramientas progresivas.
Dependencia de la automatización: la eficiencia operativa de una prensa de estampado progresivo depende en gran medida de su perfecta integración con los sistemas automatizados de alimentación, enderezamiento y eliminación de desechos de bobinas.
Tabla de contenido
La carga descentrada es una realidad inevitable en las herramientas de estaciones múltiples. La fuerza rara vez está perfectamente centrada debajo del ariete. Podría ejecutar una matriz de doce estaciones donde se produce un corte intenso en la estación dos, mientras que la estación once maneja una operación de doblado ligero. Esta distribución desigual de la fuerza crea un enorme momento de vuelco en el tobogán. El equipo debe poseer suficiente masa estructural y rigidez para resistir este momento y mantener un estricto paralelismo entre el ariete y la bancada.
Las tolerancias de deflexión de la bancada y del ariete impactan directamente la precisión de la pieza y la vida útil del punzón. Cuando el marco se desvía bajo carga, los punzones entran en la matriz del troquel en ángulo. Esta desalineación provoca un desgaste desigual en los bordes cortantes, lo que genera rebabas en las piezas estampadas y secciones de troquel afeitadas. La deflexión excesiva reduce drásticamente el intervalo entre los ciclos de mantenimiento del troquel. Debe especificar la deflexión máxima permitida, generalmente medida en milésimas de pulgada por pie de longitud de la plataforma, para garantizar la supervivencia de las herramientas a largo plazo.
Tipo de material y espesor | Tipo de operación | Deflexión máxima permitida (por pie) | Impacto de la deflexión excesiva |
|---|---|---|---|
Aluminio de calibre fino (< 1 mm) | Supresión de luz/perforación | 0,0015 pulgadas | Microrrebabas, embotamiento rápido del punzón |
Acero dulce (1 mm - 3 mm) | Conformado progresivo estándar | 0.0020 pulgadas | Ángulos de curvatura irritantes e inconsistentes |
Acero de alta resistencia (AHSS) | Supresión/acuñación pesada | 0.0010 pulgadas | Golpes catastróficos que se rompen, grietas en las zapatas |
El espacio libre de las cuñas también juega un papel fundamental en el manejo de la deflexión. Las chavetas guían el tobogán durante su descenso. Los espacios reducidos de las cuñas restringen el movimiento lateral y contrarrestan las fuerzas de vuelco generadas por cargas descentradas. Los equipos modernos utilizan sistemas de gibbing largos y multipunto para mantener el paralelismo del deslizamiento durante todo el recorrido, incluso cuando se los somete a fuerzas asimétricas severas provenientes de bobinas pesadas.
Las operaciones específicas en el troquel dictan la curva de fuerza requerida del equipo. El corte, la perforación, el doblado y el acuñado exigen diferentes perfiles de suministro de energía. Comprender estos perfiles es esencial para hacer coincidir las herramientas con la maquinaria correcta. Un desajuste entre la operación y la curva de fuerza provoca que los motores se atasquen, se dañen los trenes de transmisión o se formen piezas incompletas.
El supresión intensa requiere una alta energía cinética exactamente en el punto muerto inferior (BDC). El material resiste el punzón hasta fracturarse. El equipo debe entregar el tonelaje máximo en una fracción de segundo. Por el contrario, el embutición profunda requiere una fuerza sostenida sobre una parte más larga del trazo. El material debe fluir suavemente sin rasgarse. El acuñamiento requiere una presión inmensa al final de la carrera para comprimir el metal en las cavidades del troquel.
Los ingenieros calculan la energía requerida para cada estación y la agregan para determinar la demanda de energía total por golpe. El mecanismo de accionamiento debe poseer suficiente par o energía del volante para satisfacer esta demanda sin una caída excesiva de velocidad. No tener en cuenta los requisitos de energía de operaciones específicas es una causa común de fallas prematuras de los equipos en el taller.
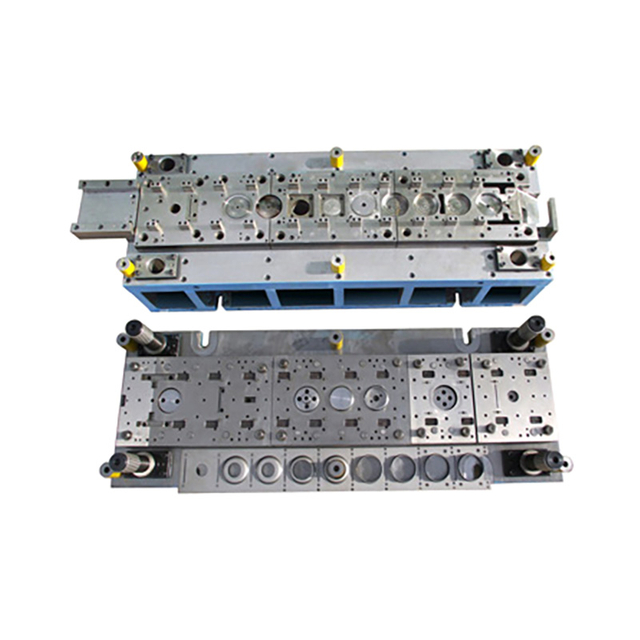
El tonelaje inverso, a menudo llamado choque brusco, se produce durante operaciones de corte intensas. A medida que los punzones atraviesan el material, el marco del equipo se estira bajo tensión. Cuando el material se fractura, la resistencia cae a cero instantáneamente. El marco estirado vuelve a su forma original. Esta liberación violenta de energía almacenada envía una onda de choque destructiva a través del marco, el pitman y el mecanismo de transmisión.
Esta onda de choque degrada gravemente los cojinetes, afloja los sujetadores y daña los componentes internos con el tiempo. El borrado progresivo de alta velocidad amplifica este efecto. Para mitigar este daño, los equipos deben incorporar sistemas de amortiguación de impactos. Los amortiguadores hidráulicos montados debajo de la cama absorben la liberación repentina de energía, protegiendo la integridad estructural del bastidor y extendiendo la vida útil del tren de transmisión.
La distribución adecuada del tonelaje en todo el espacio del troquel es igualmente importante. Concentrar un alto tonelaje en un extremo del lecho exacerba la carga descentrada y aumenta la deflexión. Los diseñadores de herramientas organizan las estaciones para equilibrar la carga lo más uniformemente posible. Cuando es imposible un equilibrio perfecto, el equipo debe poseer la masa estructural y el diseño de soporte para manejar las fuerzas concentradas de forma segura.
Calcular la longitud de lecho requerida implica más que simplemente medir la zapata física del troquel. Debe tener en cuenta todo el proceso de manipulación de materiales dentro del espacio del troquel. Las matrices que sobresalen causan deflexiones severas y fallas catastróficas en las herramientas.
Calcular estaciones activas: multiplique el número de estaciones progresivas por el paso de la tira de la bobina.
Agregue espacio libre para la entrada de material: tenga en cuenta el espacio requerido para la guía de material y los orificios piloto iniciales antes de la primera estación de trabajo.
Tenga en cuenta el desprendimiento de chatarra: asegúrese de que haya suficiente espacio abierto al final de la cama para que los cortadores de chatarra y los conductos de expulsión de piezas funcionen sin atascarse.
Verifique los márgenes de sujeción: deje un mínimo de 10 % de longitud adicional de la cama en ambos lados para acomodar abrazaderas de matrices hidráulicas o mecánicas de alta resistencia.
La altura de cierre y la longitud de la carrera son parámetros críticos para acomodar herramientas complejas de múltiples etapas. La altura de cierre debe dejar suficiente espacio para la matriz en su posición cerrada, además de las placas de refuerzo necesarias. La longitud de la carrera debe proporcionar suficiente espacio para que el material avance sin engancharse en los punzones o pilotos. Las piezas embutidas profundas requieren carreras más largas para permitir que la pieza salga de la matriz del troquel antes de que avance la tira.
Las prensas de lado recto representan el estándar de la industria para el estampado progresivo. El diseño de caja cerrada consta de una corona, una cama y dos montantes verticales, todos unidos por pesados tirantes pretensados. Este sistema de soporte de cuatro puntos proporciona una rigidez estructural excepcional. El marco cerrado contiene las fuerzas generadas durante el estampado, evitando que la estructura se abra bajo carga.
Esta arquitectura ofrece una deflexión angular cero, comúnmente conocida como apertura. Debido a que el marco no se abre, el tobogán permanece perfectamente paralelo a la cama durante todo el recorrido. Este paralelismo es fundamental para troqueles progresivos, donde múltiples punzones deben ingresar a la matriz del troquel simultáneamente con una precisión de micras. Cuando se busca una prensa para estampado progresivo , los marcos de lados rectos soportan cargas severas descentradas significativamente mejor que cualquier otro diseño.
La construcción robusta de los marcos de lados rectos también amortigua eficazmente las vibraciones. La reducción de la vibración prolonga la vida útil del punzón, mejora el acabado de la pieza y protege los sensores electrónicos sensibles montados en la herramienta. Para el estampado progresivo de gran volumen y alta precisión, la arquitectura de lado recto es la única opción viable para lograr estabilidad a largo plazo.
Las prensas con marco en C presentan un diseño de frente abierto que se asemeja a la letra "C". Este diseño proporciona un excelente acceso al espacio del troquel desde tres lados, lo que facilita la configuración y la alimentación del material. Sin embargo, esta arquitectura abierta introduce graves limitaciones inherentes. Bajo cargas pesadas, el frente abierto del marco se flexiona hacia afuera. Esta flexión se conoce como guiñada o desviación angular.
Cuando un marco en C bosteza, el tobogán se inclina alejándose de la cama. Esta inclinación destruye el paralelismo necesario para el estampado progresivo. Los punzones entran en la matriz del troquel en ángulo, lo que provoca un desgaste rápido, bordes cortantes astillados y piezas fuera de tolerancia. La gravedad de la deflexión aumenta exponencialmente a medida que el tonelaje se acerca a la capacidad máxima de la máquina.
Los marcos en C tienen casos de uso muy limitados en el estampado progresivo. Son aceptables sólo para matrices progresivas cortas y muy livianas con requisitos de tonelaje bajo y carga mínima descentrada. Para operaciones que implican cortes pesados, acuñación o matrices largas de estaciones múltiples, la deflexión angular de un marco en C conduce inevitablemente a una calidad de pieza inaceptable y un mantenimiento excesivo de las herramientas.
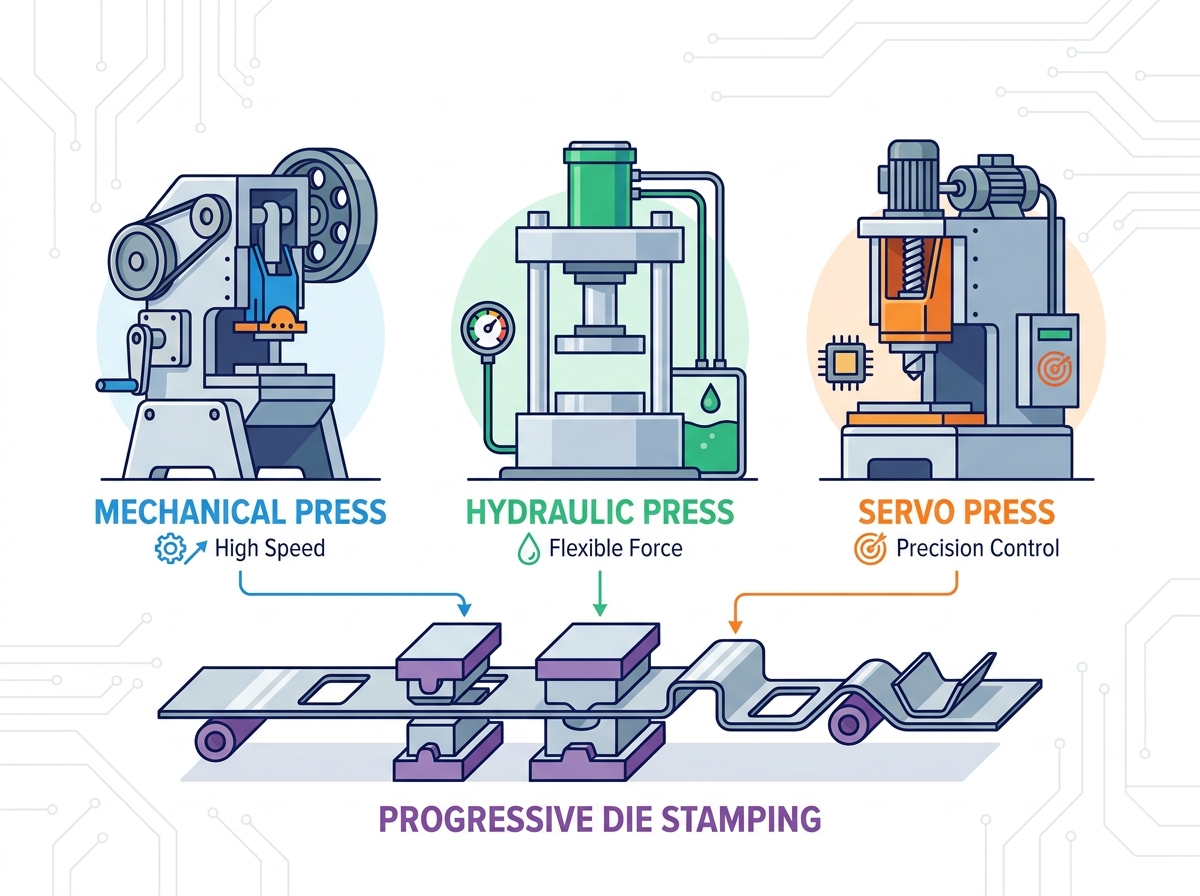
Las prensas de estampado mecánico dependen de un pesado volante giratorio y un sistema de embrague/freno para almacenar y entregar energía. Un motor eléctrico hace girar el volante continuamente. Cuando el operador activa el ciclo, el embrague se activa, conectando el volante al cigüeñal. El cigüeñal convierte el movimiento giratorio en movimiento lineal de la corredera. Este diseño es muy eficiente para aplicar una fuerza masiva rápidamente.
La principal ventaja de los accionamientos mecánicos es su capacidad de entregar una alta energía cinética exactamente en el punto muerto inferior. Esta característica los hace ideales para operaciones continuas de corte y perforación de gran volumen. Los accionamientos mecánicos alcanzan las carreras por minuto (SPM) más altas de la industria. Son caballos de batalla probados y confiables capaces de funcionar continuamente durante décadas con el mantenimiento adecuado.
Sin embargo, los accionamientos mecánicos tienen un perfil de carrera fijo. La velocidad del deslizamiento sigue una onda sinusoidal matemática, alcanza la velocidad máxima a mitad del recorrido y disminuye a medida que se acerca al BDC. No puede modificar este perfil de movimiento. Esta falta de flexibilidad hace que los accionamientos mecánicos sean menos adecuados para operaciones de conformado complejas que requieren velocidades de embutición lentas o tiempo de permanencia en la parte inferior de la carrera.
Las prensas de estampado servoaccionados reemplazan el volante, el embrague y el freno tradicionales con servomotores de accionamiento directo y alto torque. Estos motores se conectan directamente al eje de transmisión, lo que proporciona un control absoluto sobre la posición, la velocidad y la aceleración de la corredera en cada milímetro de carrera. Esta tecnología representa un gran avance en la flexibilidad del estampado.
La mayor ventaja de los servoaccionamientos es el perfil de carrera programable. Los operadores programan velocidades variables dentro de un solo ciclo. El carro se acerca al material rápidamente, frena precisamente durante la fase de formación para evitar desgarros y luego se retrae rápidamente para maximizar la velocidad de producción. Los servovariadores también ofrecen capacidades de permanencia, lo que permite que la corredera se detenga en BDC para operaciones complejas en el troquel, como roscado, inserción de hardware o acuñación compleja.
La tecnología servo permite el modo péndulo. No es necesario que la diapositiva complete una rotación completa de 360 grados. Oscila hacia arriba y hacia abajo lo suficiente para limpiar el material, lo que aumenta significativamente la velocidad del ciclo para piezas poco profundas. La contrapartida de esta capacidad avanzada es un mayor gasto de capital inicial y la necesidad de personal de mantenimiento especializado y capacitado en sistemas avanzados de control de movimiento.
Las prensas hidráulicas de estampado utilizan la presión del fluido que actúa sobre un pistón para generar fuerza. Una bomba hidráulica impulsa el aceite hacia un cilindro, empujando el ariete hacia abajo. La característica definitoria de un accionamiento hidráulico es su capacidad para entregar un tonelaje completo y constante durante toda la carrera. A diferencia de los accionamientos mecánicos, que sólo alcanzan un tonelaje máximo cerca del BDC, los accionamientos hidráulicos aplican la fuerza máxima en cualquier punto.
Esta entrega de fuerza constante hace que los accionamientos hidráulicos sean ideales para trabajos progresivos de embutición profunda. La embutición profunda requiere una presión sostenida a lo largo de una larga distancia para tirar del metal hacia la cavidad del troquel sin romperlo. Los sistemas hidráulicos también se encuentran en la parte inferior de la carrera bajo presión total, lo que resulta beneficioso para configurar formas complejas o curar materiales específicos.
A pesar de estas ventajas, los accionamientos hidráulicos tienen limitaciones importantes para el estampado progresivo general. Tienen tiempos de ciclo más lentos en comparación con las alternativas mecánicas o servo. Además, los sistemas hidráulicos son muy vulnerables a los golpes bruscos. La liberación repentina de presión durante un corte intenso daña los sellos, válvulas y accesorios hidráulicos, provocando fugas y fallas en el sistema. Por lo tanto, rara vez se utilizan para el borrado a alta velocidad.
Tipo de unidad | Característica de la curva de fuerza | Velocidad (GPM) | Mejor aplicación progresiva |
|---|---|---|---|
Mecánico (volante) | Tonelaje máximo solo en BDC | Muy alto (100 - 1000+ SPM) | Corte de gran volumen, perforación y conformado superficial |
Servo (accionamiento directo) | Programable, tonelaje completo cerca de BDC | Medio a alto (variable) | Conformación compleja, roscado en matriz, acero de alta resistencia |
Hidráulico | Tonelaje completo durante toda la carrera | Bajo a Medio | Embutición profunda, acuñación con presión sostenida |
Elegir el mecanismo de accionamiento adecuado requiere un marco claro que equilibre la velocidad bruta con la complejidad del proceso. Las operaciones simples de corte y perforación priorizan la velocidad. El objetivo es producir tantas piezas por minuto como sea posible. Para estas aplicaciones, los accionamientos mecánicos siguen siendo la mejor opción. La energía de su volante y su simple movimiento giratorio logran velocidades de ciclo que los sistemas servo e hidráulicos luchan por igualar.
Por el contrario, la complejidad del proceso exige control sobre la velocidad. Cuando un troquel progresivo incluye embutición profunda, doblado complejo o roscado en el troquel, la velocidad bruta se convierte en un inconveniente. Las altas velocidades de impacto provocan desgarros del material, irritaciones y desgaste prematuro de las herramientas. Los servoaccionamientos destacan aquí. La capacidad de reducir la velocidad del ariete durante la parte de trabajo de la carrera mejora la calidad de la pieza y extiende la vida útil de la herramienta, compensando el SPM general ligeramente más bajo.
Las operaciones internas dictan el control del ciclo requerido. Si las herramientas requieren una liberación piloto para permitir que el material se alinee perfectamente antes de sujetarlo, el equipo debe adaptarse a esa ventana de sincronización. Los servosistemas permiten a los programadores ampliar la ventana de alimentación sin sacrificar el tiempo total del ciclo, proporcionando un equilibrio perfecto entre conformado de precisión y eficiencia de producción.
La eficiencia operativa de una línea de estampado progresivo depende enteramente de la automatización. El equipo debe sincronizarse perfectamente con los alimentadores, enderezadores y desenrolladores de rollos servos. La tensión continua de la tira es fundamental. Si el alimentador empuja el material más rápido que los ciclos del equipo, la tira se pandea. Si avanza demasiado lento, los pilotos estiran los agujeros, arruinando la progresión.
Los controladores lógicos programables (PLC) forman el cerebro de la célula de automatización. La arquitectura de control de la prensa debe comunicarse sin problemas con el equipo auxiliar. Los sistemas de control modernos utilizan retroalimentación del codificador para rastrear la posición exacta del cigüeñal. Estos datos hacen que el alimentador avance el material solo cuando los punzones están alejados de la tira.
La expulsión de piezas y la eliminación de desechos también dependen de una estrecha integración. Las purgas de aire, los transportadores de chatarra y los conductos de clasificación de piezas deben activarse en momentos precisos durante la carrera. Una arquitectura de control robusta permite a los ingenieros programar estas funciones auxiliares en función del ángulo del cigüeñal, lo que garantiza un funcionamiento fiable y sin atascos durante los ciclos de producción a alta velocidad.

La evaluación de la huella operativa a largo plazo requiere analizar el consumo de energía y los programas de mantenimiento. Las prensas mecánicas utilizan un volante que gira continuamente. El motor principal consume una gran corriente constantemente para mantener la enorme rueda de acero en velocidad, independientemente de si el ariete está ciclando. El mantenimiento de estos sistemas gira en torno a las piezas de desgaste mecánico: reemplazar los discos de fricción del embrague, ajustar las bandas de freno y garantizar que la junta rotativa reciba una lubricación constante.
Las servoprensas funcionan con un perfil de potencia completamente diferente. Los motores de accionamiento directo sólo consumen una potencia significativa cuando mueven el ariete bajo carga. Durante los tiempos de inactividad o la parte de la carrera que no funciona, el consumo de energía cae drásticamente. Muchos servosistemas modernos también utilizan frenado regenerativo, capturando energía cinética durante la desaceleración del ariete y devolviéndola a un banco de condensadores. El mantenimiento de los servosistemas pasa de las piezas de desgaste mecánicas a la salud electrónica. Los técnicos monitorean las señales del codificador, verifican el funcionamiento del ventilador de enfriamiento en las unidades y verifican la integridad de los cables de alimentación de alta resistencia.
Las operaciones progresivas a alta velocidad conllevan un riesgo significativo de accidentes catastróficos. Los errores de alimentación, en los que el material no avanza la distancia correcta, hacen que los punzones golpeen el metal sólido en lugar de las cavidades previstas. El arrastre de trozos, donde la chatarra se adhiere al punzón y se retrae hacia el espacio del troquel, provoca condiciones de material de doble espesor en el siguiente golpe. Ambos escenarios destruyen instantáneamente herramientas costosas.
La implementación de redes integrales de sensores es obligatoria para un estampado progresivo.
Sensores de alimentación corta: Verifique que el material haya avanzado hasta la posición correcta exacta antes de que descienda el ariete. Si el sensor no detecta el borde del material, activa una parada de emergencia.
Sensores de expulsión de piezas: sensores ópticos e interruptores de proximidad monitorean el conducto de salida, asegurando que el espacio del troquel esté despejado antes de que comience el siguiente ciclo.
Monitores de tonelaje: miden la fuerza ejercida durante cada golpe. Si una bala tira o un puñetazo se embota, el tonelaje requerido aumenta. El monitor detecta esta anomalía y detiene el equipo inmediatamente.
Monitoreo acústico: detecta las frecuencias de sonido específicas de un punzón defectuoso o un atasco de alimentación, deteniendo el ciclo antes de que ocurra un daño catastrófico.
La instalación de equipos de lado recto de alto tonelaje requiere una planificación estructural exhaustiva de las instalaciones. El peso estático de la maquinaria es inmenso, pero las fuerzas dinámicas generadas durante el funcionamiento son mucho más severas. Los pisos estándar de fábrica no pueden soportar estas cargas. El concreto se agrietará y el equipo se asentará de manera desigual, destruyendo su alineación interna.
Las instalaciones construyen cimientos especializados para este equipo. Se trata de excavar el suelo y verter un enorme bloque de inercia de hormigón armado con acero. La masa de este bloque absorbe la energía cinética generada por el proceso de estampado. La base debe diseñarse específicamente para las cargas dinámicas del modelo de equipo específico que se está instalando.
El aislamiento de vibraciones protege los equipos circundantes y la integridad del edificio. Las vibraciones severas del estampado interfieren con los centros de mecanizado de precisión, las máquinas de medición de coordenadas (MMC) y los componentes electrónicos sensibles cercanos. Los ingenieros utilizan soportes de aislamiento de alta resistencia o amortiguadores de resorte entre las patas del equipo y el bloque de cimentación para desacoplar la vibración del piso circundante de la instalación.
La transición de una instalación de equipos mecánicos tradicionales a servomotores avanzados o sistemas hidráulicos especializados crea una importante brecha de habilidades. Los operadores acostumbrados a simplemente presionar un botón de inicio ahora deben comprender perfiles de movimiento complejos. El personal de mantenimiento familiarizado con el engrase de cojinetes y el ajuste de discos de embrague debe aprender a solucionar problemas de transmisiones electrónicas, codificadores y válvulas hidráulicas.
Los programas de formación integrales son esenciales. Los operadores aprenden a programar perfiles de carrera para optimizar el conformado sin dañar las herramientas. Saben cómo configurar líneas complejas de alimentación de bobinas, ajustar el tiempo de liberación del piloto e interpretar datos de los monitores de tonelaje. La programación incorrecta en un servoaccionamiento causa daños graves a las herramientas con la misma facilidad que una falla mecánica.
Los protocolos de mantenimiento evolucionan con la tecnología. Los componentes de accionamiento electrónicos requieren entornos limpios y fuentes de alimentación estables. El mantenimiento preventivo pasa de inspecciones puramente mecánicas a actualizaciones de software, calibración de sensores y monitoreo térmico de servomotores. Las instalaciones invierten en mejorar las habilidades de su fuerza laboral para aprovechar todo el potencial de la tecnología de estampado avanzada.
Realice un análisis completo de tonelaje y carga descentrada con sus ingenieros de herramientas para determinar los verdaderos requisitos de fuerza de sus troqueles progresivos más exigentes.
Evalúe la capacidad de los cimientos de sus instalaciones y planifique las actualizaciones estructurales necesarias o los sistemas de aislamiento de vibraciones antes de finalizar la compra de cualquier equipo.
Planifique la integración de automatización requerida, garantizando que los nuevos controles del equipo se comuniquen sin problemas con sus sistemas existentes de alimentación de bobinas y eliminación de desechos.
Desarrolle un programa de mejora de habilidades para sus equipos de mantenimiento y operación para garantizar que programen y solucionen problemas de manera efectiva en sistemas avanzados con muchos sensores o servos.
Para los fabricantes que construyen o actualizan líneas de estampado progresivo, Zhejiang Jinaolan Machine Tool aporta décadas de experiencia en equipos de estampado de precisión y soluciones integradas de líneas de producción. Fundada en 1983, la empresa fabrica prensas mecánicas de 25 a 2400 toneladas y ha ampliado sus capacidades a líneas de estampado progresivo, sistemas de alimentación, troqueles de estampado, equipos de transferencia y controles de prensa inteligentes.
R: Las prensas de lado recto cuentan con un diseño de caja cerrada con soporte de cuatro puntos, lo que elimina la deflexión angular común en los marcos en C de frente abierto. Esta rigidez mantiene un estricto paralelismo entre el ariete y la bancada bajo cargas pesadas y descentradas, lo que evita el desgaste prematuro del punzón y garantiza tolerancias precisas de las piezas en matrices de estaciones múltiples.
R: Los troqueles progresivos procesan una tira de bobina continua a través de múltiples estaciones secuenciales simultáneamente. Esto crea una carga desigual y descentrada en la cama. El equipo debe poseer una alta rigidez estructural para resistir los momentos de vuelco e integrarse perfectamente con alimentadores de bobinas automatizados para mantener la tensión de la tira y el paso de progresión precisos.
R: Las prensas mecánicas utilizan un volante y un embrague que giran continuamente para ofrecer alta energía cinética y velocidad máxima, ideales para cortes de gran volumen. Las servoprensas utilizan motores de accionamiento directo para proporcionar perfiles de carrera programables, velocidades variables y tiempos de permanencia, lo que las hace superiores para operaciones complejas de conformado y embutición en troquel.
R: El corte requiere alta energía cinética exactamente en el punto muerto inferior para fracturar el metal rápidamente. El acuñamiento requiere una inmensa presión de compresión al final del golpe. La embutición profunda necesita una fuerza sostenida y controlada. El mecanismo de accionamiento del equipo debe coincidir con la curva de fuerza específica exigida por estas operaciones para evitar que se detenga.
R: Si bien las prensas hidráulicas proporcionan un tonelaje constante excelente para la embutición profunda, generalmente no son adecuadas para el corte progresivo a alta velocidad. Tienen tiempos de ciclo más lentos y son muy vulnerables a los golpes bruscos, que dañan los sellos y válvulas hidráulicas cuando el material se fractura repentinamente durante operaciones de corte intensas.
R: El impacto brusco se produce cuando los punzones atraviesan el material durante un corte intenso. La liberación repentina de la resistencia hace que el marco estirado retroceda violentamente. Esta onda de choque daña los cojinetes, afloja los sujetadores y degrada el tren de transmisión con el tiempo, lo que requiere sistemas robustos de amortiguación de impactos para proteger la maquinaria.


