
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-10 Origen:Sitio


La adquisición de equipos de estampado industrial conlleva enormes riesgos operativos. Seleccionar las especificaciones incorrectas conduce directamente a un desgaste acelerado de las herramientas, cuellos de botella paralizantes en la producción y graves responsabilidades de seguridad en el taller. Muchas instalaciones cometen un error crítico al principio del proceso de adquisición. No logran definir completamente la composición exacta de la pieza de trabajo, la complejidad del troquel y el alcance del proyecto a largo plazo antes de evaluar las capacidades de la máquina. Esta desalineación entre los requisitos de producción reales y las especificaciones de la máquina da como resultado células de estampado de bajo rendimiento y constantes intervenciones de mantenimiento.
Necesita un marco de evaluación sistemático y centrado en la ingeniería al comprar una máquina de prensa eléctrica . Este enfoque equilibra las especificaciones técnicas, las limitaciones de las instalaciones y las limitaciones acústicas con sus objetivos de fabricación específicos. Al analizar los límites elásticos de los materiales, las tolerancias de deflexión estructural y la preparación para la automatización, puede asegurar equipos que manejen los volúmenes de producción actuales y al mismo tiempo se adapten a futuras aleaciones de alta resistencia. El siguiente desglose proporciona los parámetros técnicos necesarios para especificar, evaluar e integrar la prensa adecuada para sus instalaciones.
El tonelaje no es una métrica estática: la capacidad requerida debe calcularse en función de la resistencia al corte, el espesor y el perímetro del material, incluido un margen de seguridad estricto del 20 % para evitar la sobrecarga de la prensa.
Los mecanismos de accionamiento dictan la aplicación y el control del ariete: las prensas mecánicas destacan en el corte a alta velocidad, las prensas hidráulicas dominan la embutición profunda con fuerza constante y un control superior del ariete, y las servoprensas ofrecen una personalización inigualable del perfil de carrera.
La rigidez del marco afecta la vida útil del troquel: las tolerancias de deflexión en las prensas con marco en C versus las de lado recto se correlacionan directamente con los costos de mantenimiento de las herramientas y la precisión de las piezas.
El cumplimiento, el ruido y la automatización son requisitos básicos: las adquisiciones modernas deben priorizar el cumplimiento de OSHA/ANSI, la gestión acústica y la integración de PLC para los alimentadores de bobina para garantizar el retorno de la inversión a largo plazo.
Tabla de contenido
El tamaño insuficiente de una prensa provoca fallas catastróficas en la máquina. El sobredimensionamiento desperdicia valioso espacio y capital. Debe calcular los requisitos de tonelaje con precisión en función de la composición metalúrgica específica de su pieza de trabajo. No tener en cuenta las propiedades de los materiales provoca graves errores de cálculo de tonelaje y daños al equipo.
Para determinar la fuerza de referencia necesaria para el corte o la perforación, utilice la fórmula de tonelaje estándar: Resistencia al corte del material × Espesor del material × Longitud de corte. Este cálculo proporciona la fuerza mínima absoluta necesaria para cortar el metal. El acero suave estándar se comporta de manera muy diferente a las aleaciones avanzadas de alta resistencia bajo presión. Los materiales de alta resistencia requieren una curva de fuerza significativamente alterada y generan un intenso impacto brusco.
Determine el perímetro total del corte en pulgadas.
Mida el espesor máximo del material.
Identifique la resistencia al corte específica del material en libras por pulgada cuadrada (PSI).
Multiplique estas tres cifras y divida por 2000 para encontrar el tonelaje de referencia requerido.
Agregue un margen de seguridad del 20% para tener en cuenta el embotamiento de la herramienta y las variaciones de espesor del material.
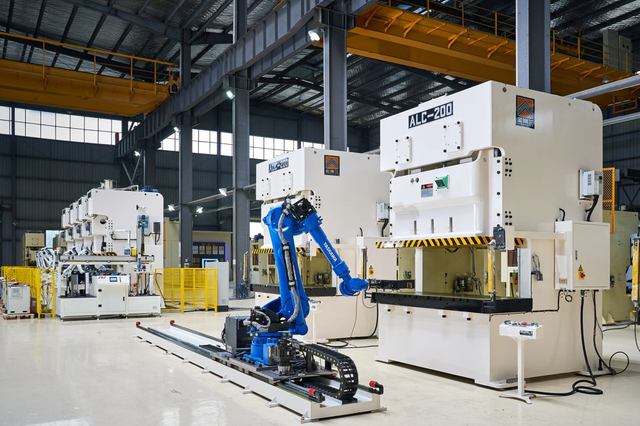
El choque brusco, o tonelaje inverso, se produce en el milisegundo exacto en que el punzón atraviesa el material. La liberación repentina de la presión acumulada envía una violenta onda de choque a través de la estructura de la prensa. Si la máquina carece de la masa estructural para absorber este tonelaje inverso, experimentará marcos agrietados, dientes de engranajes rotos y cojinetes destruidos. El corte de materiales de gran calibre y alta resistencia genera los niveles más altos de tonelaje inverso.
Tipo de material | Resistencia al corte aproximada (PSI) | Características de formación |
|---|---|---|
Aluminio 6061-T6 | 30.000 | Se requiere un tonelaje bajo y un impacto mínimo. |
Acero dulce (1018) | 50.000 | Línea base estándar para la mayoría de las operaciones generales de estampado. |
Acero inoxidable (304) | 75.000 | Alta tasa de endurecimiento por trabajo, requiere herramientas rígidas. |
Acero avanzado de alta resistencia (DP780) | 110.000+ | Se requiere un tonelaje extremo y se genera un tonelaje inverso severo. |
Anticípese siempre a futuros cambios de producción. Si su instalación hace la transición a materiales de mayor resistencia el próximo año, una prensa del tamaño exacto para el acero dulce actual fallará. Implemente un estricto factor de seguridad mínimo del 20 % por encima de sus requisitos máximos calculados actuales para proteger el bastidor de la máquina y los componentes impulsores de condiciones de sobrecarga.
El mecanismo de accionamiento dicta las capacidades fundamentales de la máquina. Debe hacer coincidir el tipo de unidad directamente con sus operaciones específicas de conformado, corte o embutición. Cada tecnología ofrece curvas de fuerza y velocidades operativas distintas.
Las prensas mecánicas utilizan un enorme volante giratorio y un mecanismo de embrague para impulsar el ariete. Estas máquinas destacan por su alta velocidad, estampado superficial, perforación y troquelado progresivo. Una característica definitoria de una prensa mecánica es su curva de fuerza. La máquina solo alcanza su tonelaje nominal máximo en la parte inferior de la carrera, conocida como punto muerto inferior (BDC). Si su operación requiere mucha fuerza en la parte alta de la carrera, una prensa mecánica se detendrá o sufrirá daños graves en el embrague.
Las prensas hidráulicas utilizan fluido presurizado que actúa sobre los cilindros para mover el ariete. Dominan aplicaciones de embutición profunda, conformado complejo y de baja velocidad. A diferencia de las variantes mecánicas, los sistemas hidráulicos ofrecen un tonelaje nominal completo en toda la longitud de la carrera. También ofrecen un control superior del ariete. Los operadores pueden ajustar la presión y la velocidad en cualquier punto exacto durante el ciclo, evitando que el material se rompa durante las embuticiones profundas.
Las servoprensas reemplazan el volante y el embrague tradicionales con servomotores de alto par directamente acoplados al eje de transmisión. Proporcionan una versatilidad inigualable. Puede programar velocidades de deslizamiento exactas, crear tiempos de permanencia personalizados en la parte inferior del trazo para acuñar e invertir el ariete al instante. Este perfil de carrera programable hace que la tecnología servo sea ideal para conformado complejo y corridas de producción variables. Puede ejecutar una servoprensa en modo péndulo, donde el ariete solo recorre la distancia exacta necesaria para limpiar la pieza, lo que aumenta drásticamente las velocidades de producción.
Tipo de unidad | Mejores aplicaciones | Característica de la curva de fuerza | Velocidad y control |
|---|---|---|---|
Mecánico | Supresión de alta velocidad, estampado superficial, perforación | Fuerza máxima solo en el punto muerto inferior (BDC) | Muy alta velocidad; control mínimo de carrera |
Hidráulico | Embutición profunda, conformado pesado, trabajo a baja velocidad. | Tonelaje completo disponible durante toda la carrera | Baja velocidad; excelente control de presión y ariete |
servo | Conformado complejo, piezas variables, acuñación. | Tonelaje completo disponible en cualquier punto programado | Velocidad variable; perfiles de carrera totalmente programables |
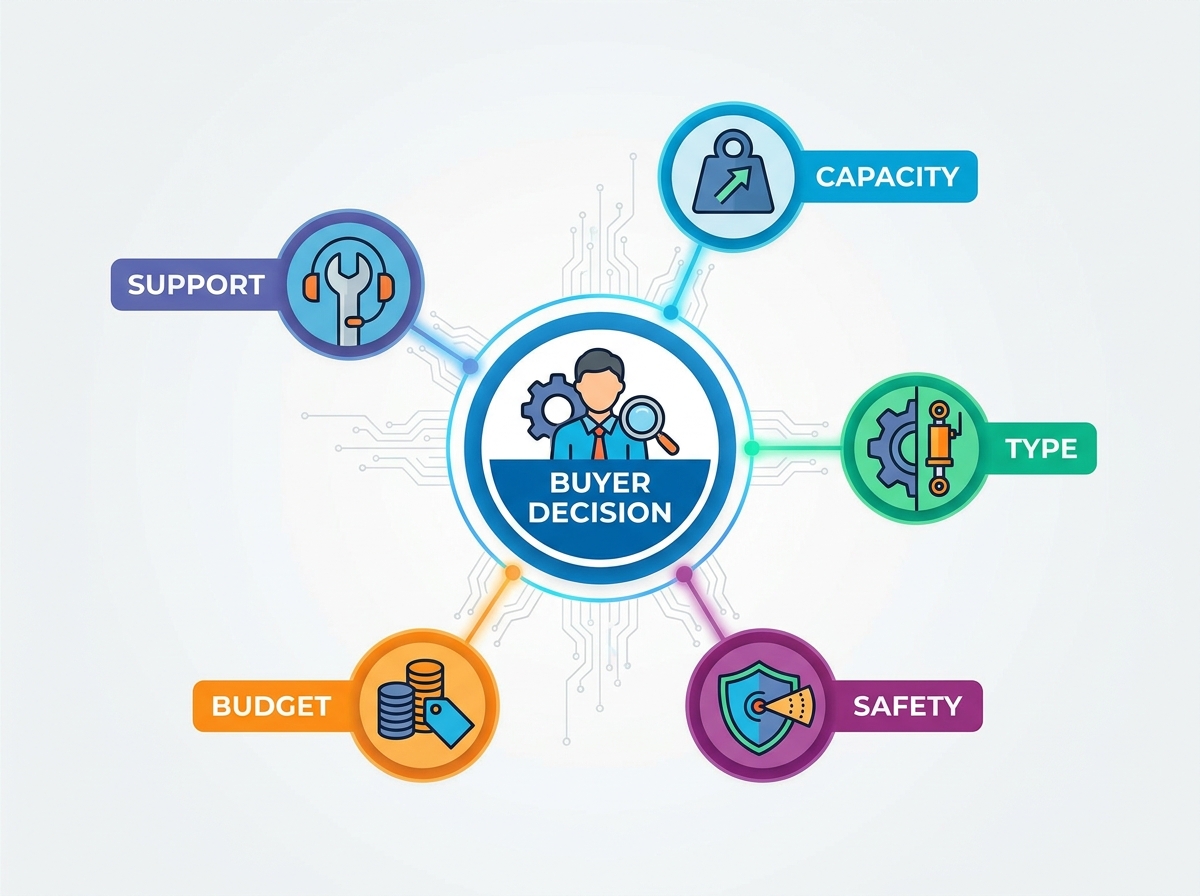
La rigidez del marco determina directamente la vida útil del troquel y la precisión de la pieza. Bajo cargas pesadas, todas las estructuras metálicas se doblan. El grado de esta desviación determina si sus punzones se alinean perfectamente con sus troqueles inferiores o chocan contra ellos. Debe evaluar los diseños de marcos según sus requisitos de tolerancia.
Las prensas C-Frame, o Gap Frame, cuentan con un frente y lados abiertos. Este diseño proporciona un excelente acceso por tres lados para ajustes de herramientas, carga manual de piezas e integración de sistemas de transferencia automatizados. El frente abierto crea una debilidad estructural inherente. Bajo un tonelaje pesado, el marco experimenta una deflexión angular, a menudo llamada apertura o bostezo. La parte superior de la prensa se dobla ligeramente hacia arriba y alejándose de la cama. Esta guiñada desalinea las herramientas, lo que provoca un desgaste prematuro del punzón y piezas fuera de tolerancia en trabajos pesados. Los marcos en C generalmente se limitan a aplicaciones de menos de 250 toneladas donde la precisión extrema no es el factor principal.
Las prensas de lado recto o marco en H utilizan un diseño de cuatro pilares completamente cerrado. La corona, la cama y los montantes laterales suelen estar unidos entre sí con enormes tirantes pretensados. Estos tirantes se calientan durante el montaje y se dejan enfriar, encogiéndose para unir los componentes del marco bajo una inmensa presión. Esta arquitectura elimina la deflexión angular. El ariete se mueve perfectamente paralelo a la cama incluso bajo carga máxima. Los marcos laterales rectos son obligatorios para aplicaciones de alto tonelaje, operaciones complejas de troqueles progresivos y fabricación de piezas con tolerancias extremadamente estrictas.
Tipo de marco | Perfil de deflexión | Acceso a herramientas | Rango de tonelaje ideal |
|---|---|---|---|
Marco C (espacio) | Deflexión angular (abierta) bajo cargas pesadas | Excelente acceso por 3 lados | 20 a 250 toneladas |
Lado recto | Deflexión vertical mínima, guiñada angular cero | Limitado a las ventanas delanteras y traseras. | 100 a 4000+ toneladas |
Las dimensiones físicas del área de trabajo deben adaptarse a sus herramientas actuales, el tamaño máximo de la materia prima y cualquier troquel progresivo que planee utilizar en el futuro. Un cálculo erróneo de estos parámetros espaciales hace que los troqueles existentes sean completamente inutilizables.
La altura de cierre es la dimensión vertical más crítica. Se define como la distancia desde la parte superior de la cama hasta la parte inferior del tobogán cuando el recorrido está en el punto muerto inferior y el ajuste del tobogán está completamente hacia arriba. Si su troquel es más alto que la altura máxima de cierre, simplemente no cabe en la máquina. Si el troquel es demasiado corto, el ariete no podrá alcanzarlo sin añadir gruesas placas espaciadoras.
Evalúe el espesor y el mecanizado de la placa de refuerzo. Los troqueles progresivos pesados requieren áreas de refuerzo masivas para soportar toda la longitud de la herramienta sin hundirse. Busque configuraciones de ranura en T estandarizadas que coincidan con sus herramientas existentes. Las ranuras estandarizadas le permiten implementar sistemas de cambio rápido de troqueles (QDC), utilizando abrazaderas hidráulicas y elevadores de troqueles para reducir los tiempos de cambio de horas a minutos.
Mida la longitud y el ancho físicos de su zapata troquelada más grande.
Verifique que la zapata del troquel encaje entre los montantes del marco de la prensa.
Mida la altura cerrada de sus troqueles más altos y más cortos.
Confirme que el rango de ajuste de la corredera de la prensa se adapta a ambos extremos.
Verifique si hay orificios para dejar caer restos en la cama para facilitar la eliminación automática de residuos.
La longitud del trazo determina la profundidad máxima de la pieza que puede formar y aun así expulsar con éxito del herramental. Debe hacer coincidir la longitud de la carrera con la profundidad de la pieza, asegurando suficiente espacio para los sistemas automatizados de alimentación de material y expulsión de piezas.
Un error común consiste en especificar una longitud de trazo que apenas sobrepasa la parte dibujada. Si dibujas una copa de diez centímetros de profundidad, un trazo de veinte centímetros es insuficiente. Necesita espacio para que el punzón salga de la pieza, espacio para que la pieza se levante del troquel inferior y espacio para que la automatización barra la pieza. Las operaciones de embutición profunda requieren trazos excepcionalmente largos para permitir el manejo del material.
Diferenciar claramente entre GDS máxima y GDS efectiva. Una prensa mecánica puede presumir de una capacidad máxima de 200 golpes por minuto. Su rendimiento de producción real está limitado por la velocidad de manipulación de materiales. Si su alimentador de rollo servo solo puede hacer avanzar la bobina con precisión a 80 SPM, la velocidad máxima de la prensa es irrelevante. Actualizar a una prensa de alta velocidad sin actualizar simultáneamente el equipo de alimentación periférico crea un cuello de botella que anula la ventaja de velocidad de la máquina. La velocidad a mitad de carrera también importa. Las operaciones de trefilado requieren velocidades medias de carrera más lentas para evitar que se rompa el metal, incluso si la máquina puede realizar ciclos más rápidos.

Los entornos de estampado industrial son intrínsecamente peligrosos. Las adquisiciones modernas deben priorizar la seguridad de los operadores y el estricto cumplimiento normativo. La compra de maquinaria que carece de confiabilidad en los controles modernos expone a los operadores a lesiones graves y a las instalaciones a responsabilidades legales masivas.
Las características de seguridad básicas no son negociables. La máquina debe contar con cortinas de luz del tamaño adecuado que detengan instantáneamente el ariete si un operador rompe el plano infrarrojo. Las protecciones físicas duras deben encerrar todos los componentes motrices móviles, volantes y puntos de aprisionamiento. Para operaciones de carga manual, los controles anti-amarre de dos manos garantizan que las manos del operador estén ocupadas de manera segura en la consola antes de que el ariete pueda funcionar. Estos controles deben requerir una activación simultánea para evitar que los operadores presionen un botón con cinta adhesiva.
Es obligatorio el cumplimiento de las regulaciones OSHA 1910.217 y las normas ANSI B11.1 para prensas mecánicas. Esto requiere controles de embrague/freno de doble válvula con monitores de verificación cruzada. Si una válvula falla, la segunda válvula detiene la prensa y el monitor evita otro ciclo hasta que se solucione la falla. Evite comprar maquinaria importada o muy usada que carezca de estos modernos sistemas de seguridad redundantes. La modernización de controles obsoletos para cumplir con los estándares legales actuales requiere una costosa ingeniería posventa y recertificación.
Las prensas independientes alimentadas manualmente no pueden competir en la fabricación moderna de gran volumen. Su nuevo equipo debe funcionar como el eje central de una celda de estampado automatizada. Evaluar el sistema de control de la prensa para determinar la compatibilidad de arquitectura abierta con equipos periféricos.
El controlador lógico programable (PLC) principal debe comunicarse sin problemas con alimentadores de rollo servo, enderezadores eléctricos, desenrolladores y transportadores de desechos. Un sistema de control patentado y cerrado le obliga a depender de configuraciones manuales y evita la automatización sincronizada. Los controles estándar de la industria de fabricantes como Allen-Bradley o Wintriss proporcionan las vías de integración necesarias.
Busque interruptores de límite programables (PLS) basados en resolutores integrados. Estos límites electrónicos le permiten activar eventos externos, como disparar una ráfaga de aire de expulsión parcial o indicarle al alimentador que avance, en marcas de grados exactas de la rotación del cigüeñal. También se requieren entradas de sensores de protección de matriz incorporados. Estos sensores verifican que la pieza se haya expulsado y que el material se haya alimentado correctamente antes de permitir el siguiente golpe, evitando accidentes catastróficos del troquel. Los monitores de tonelaje integrados rastrean la fuerza de cada golpe, deteniendo instantáneamente la máquina si un punzón desafilado o material duplicado aumenta la fuerza requerida.
La realidad física de la instalación de equipos industriales pesados presenta importantes desafíos espaciales, estructurales y ambientales. Debe evaluar la infraestructura de sus instalaciones antes de finalizar las especificaciones de cualquier máquina.
Verifique la distancia al techo. Las prensas grandes de lado recto cuentan con coronas masivas y motores de accionamiento montados en la parte superior. Asegúrese de tener el espacio vertical no solo para la máquina sino también para el puente grúa necesario para ensamblar la corona durante la instalación y tirar del motor para mantenimiento futuro. Verifique la huella del piso para garantizar un acceso adecuado para que los montacargas carguen bobinas y retiren los contenedores de chatarra.
Las cargas dinámicas dictan los requisitos de la cimentación. Un marco en C de 60 toneladas puede asentarse sobre un piso de concreto reforzado estándar. Una prensa de lado recto de 600 toneladas que realiza un corte pesado requiere un foso de concreto diseñado y especializado con un refuerzo pesado de barras de refuerzo. La base debe absorber una enorme energía cinética, a menudo calculada entre 1,5 y 2 veces el peso estático de la máquina. En instalaciones con equipos adyacentes sensibles, debe especificar soportes de aislamiento de vibraciones para evitar que las ondas de choque atraviesen la losa del piso.
Abordar el impacto acústico inmediatamente. Las prensas mecánicas generan niveles severos de decibeles durante operaciones de corte intensas. Este ruido supera fácilmente los umbrales de conservación auditiva de 85 dBA de OSHA. Es posible que deba diseñar recintos acústicos alrededor de la celda de estampado o especificar materiales de amortiguación especializados dentro de las herramientas para mantener un entorno de trabajo compatible. Evalúe su infraestructura de servicios públicos. Confirme que tenga caídas de energía trifásicas adecuadas, suficiente volumen de aire comprimido para embragues neumáticos y cilindros de contrapeso, y protocolos adecuados de manejo de fluidos para sistemas hidráulicos.

Una máquina es tan fiable como la red de servicio que la respalda. El tiempo de inactividad prolongado destruye los programas de producción. Debe evaluar rigurosamente la infraestructura de soporte nacional del fabricante del equipo original antes de comprometerse con una compra.
Evaluar la accesibilidad de los componentes críticos de desgaste. Los forros de embrague y freno, las chavetas de bronce, los interruptores de límite de levas giratorias y las bombas del sistema de lubricación eventualmente requerirán reemplazo. ¿Puede su equipo de mantenimiento acceder a estos componentes sin desmontar todo el bastidor de la máquina? Los sistemas de embrague húmedo funcionan en baño de aceite, lo que ofrece una vida útil más larga y una mejor disipación de calor que los embragues secos, pero requieren un mantenimiento de fluidos más complejo. Se requieren sistemas de lubricación centralizados y automatizados. Entregan continuamente aceite o grasa dosificados a superficies de rodamientos críticas, evitando fallas de fricción catastróficas causadas por un engrase manual omitido.
Investigar el inventario de repuestos del OEM. Optar por una marca poco conocida y de menor costo a menudo resulta en un desastre cuando falla un componente propietario. Si el fabricante no tiene existencias de repuestos a nivel nacional, enfrentará semanas de inactividad esperando el envío internacional y el despacho de aduanas. Exija una estructura de garantía clara y verifique los tiempos de respuesta garantizados para los técnicos de servicio de campo capacitados en fábrica.
La evaluación del equipo estrictamente según su capacidad para ejecutar la pieza específica actual limita su flexibilidad operativa. Debe analizar la versatilidad general de la máquina, los perfiles de consumo de energía y la capacidad para manejar una amplia gama de proyectos futuros para maximizar el retorno de la inversión.
La eficiencia energética varía drásticamente entre las tecnologías de propulsión. Las prensas mecánicas tradicionales utilizan motores principales que funcionan continuamente para mantener girando enormes volantes, consumiendo una cantidad significativa de energía eléctrica incluso cuando el ariete está inactivo. Las servoprensas eliminan por completo el volante. Sus motores de alto torque solo obtienen la potencia máxima durante la carrera de formación real e incluso pueden regenerar energía nuevamente en el sistema durante la desaceleración. Esta diferencia fundamental en el consumo de energía afecta la eficiencia operativa a largo plazo y las estrategias de reducción de cargas máximas.
Evaluar la adaptabilidad de la máquina. Una máquina muy versátil le permite ofertar en una variedad más amplia de contratos. Una prensa hidráulica con perfiles de presión programables puede pasar de carcasas de aluminio embutidas por la mañana a acuñar soportes de acero pesados por la tarde. Una servoprensa puede imitar el chasquido de alta velocidad de una prensa mecánica para el corte y luego cambiar a una compresión lenta y controlada para formar geometrías complejas. Priorice los equipos que amplíen las capacidades de sus instalaciones en lugar de encerrarlo en un método de producción único y rígido.
Audite su inventario actual de matrices para documentar las alturas de cierre, las dimensiones de la base y el tonelaje requerido antes de comunicarse con los fabricantes.
Calcule la fuerza máxima requerida utilizando la resistencia al corte de la aleación más dura que planea utilizar, agregando un estricto margen de seguridad del 20 %.
Verifique el espesor de la losa del piso de sus instalaciones, la capacidad de carga dinámica y el espacio libre para la grúa aérea antes de finalizar cualquier huella de la máquina.
Especifique controles PLC de arquitectura abierta para garantizar la compatibilidad inmediata con su equipo existente de alimentación de bobinas y eliminación de desechos.
Fundada en 1983, Zhejiang Jinaolan Machine Tool fabrica prensas mecánicas y equipos de línea de estampado relacionados, incluidos sistemas de alimentación, troqueles y soluciones de transferencia. Con capacidades de prensa que van desde 25 a 2400 toneladas, la empresa apoya a los fabricantes que buscan equipos coordinados para aplicaciones automatizadas de estampado de metales.
R: El tonelaje requerido se calcula multiplicando la resistencia al corte del material por el espesor del material y la longitud total del perímetro cortado. Agregue siempre un margen de seguridad mínimo del 20 % a este cálculo de referencia para tener en cuenta las variaciones de materiales, el embotamiento de las herramientas y evitar la sobrecarga del marco de la prensa.
R: El tonelaje inverso, o choque brusco, es la liberación violenta de energía que se produce en el milisegundo en que un punzón atraviesa el material. Esta repentina publicación envía una enorme onda de choque a través de la prensa. Si la máquina no está diseñada estructuralmente para absorberlo, el tonelaje inverso agrietará los marcos y destruirá los engranajes impulsores.
R: Las prensas hidráulicas se eligen para embutición profunda y conformado complejo porque ofrecen un tonelaje nominal completo en toda la longitud de la carrera. También proporcionan un control superior del ariete, lo que permite a los operadores ajustar con precisión la velocidad y la presión de prensado en cualquier punto, lo que evita que el material se rompa durante las embuticiones profundas.
R: La altura de cierre es la distancia vertical desde la parte superior de la cama hasta la parte inferior del tobogán cuando la carrera está en el punto muerto inferior (totalmente hacia abajo) y el ajuste del tobogán está completamente hacia arriba. Determina la altura máxima del troquel que puede caber físicamente dentro de la máquina.
R: Las prensas con marco en C tienen un frente abierto, lo que hace que el marco se doble ligeramente bajo cargas pesadas. Esta desviación angular desalinea el punzón superior con el troquel inferior. La desalineación repetida provoca desgaste prematuro de las herramientas, punzones astillados y piezas que no cumplen con las tolerancias dimensionales.
R: Rara vez. Si bien la máquina puede ser capaz de producir un alto SPM, su velocidad de producción real está limitada por la automatización periférica. Si su alimentador de rodillo servo no puede hacer avanzar el material con precisión o su sistema de expulsión no puede eliminar la pieza lo suficientemente rápido, debe reducir la velocidad de la prensa para que coincida con la automatización.


