
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-24 Origen:Sitio


Las instalaciones de estampado de metales enfrentan una intensa presión para maximizar la utilización del espacio, mejorar la seguridad de los operadores y manipular materiales de mayor resistencia sin expandir su huella física. Los procesos tradicionales de manipulación de bobinas a menudo obstaculizan estos objetivos operativos. Las configuraciones convencionales se basan en unidades extensas y separadas que exigen pozos de bucle profundo, sincronización compleja entre múltiples controladores y mucho tiempo de manipulación de materiales. Estas desconexiones mecánicas provocan graves ineficiencias, mayores tasas de desechos y mayores riesgos de seguridad durante el roscado manual.
Para resolver estos cuellos de botella, las arquitecturas de las plantas están cambiando hacia soluciones altamente integradas. El alimentador enderezador desbobinador 3 en 1 representa un cambio fundamental en la forma en que las líneas de estampado procesan bobinas en bruto. Al consolidar el desenrollado, la nivelación y la alimentación en un único chasis coordinado, las instalaciones pueden recuperar valiosos metros cuadrados al mismo tiempo que aumentan la precisión. Evaluaremos cómo se compara directamente esta arquitectura integrada con los equipos tradicionales de línea de bobinas separadas, proporcionando un desglose técnico riguroso para guiar su próxima actualización de las instalaciones.
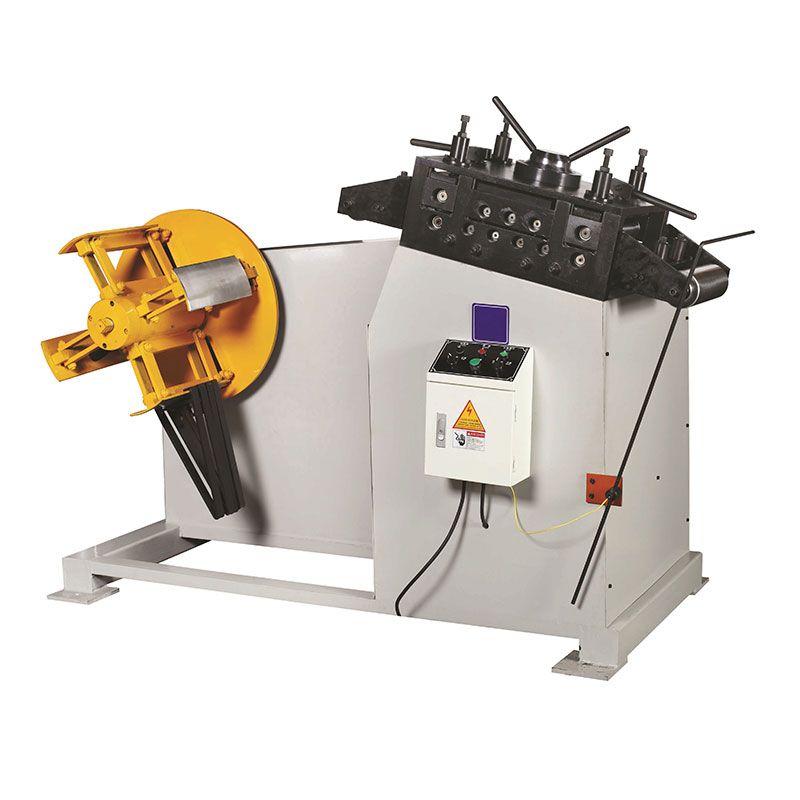
Reducción del espacio ocupado: Los sistemas 3 en 1 pueden condensar la longitud de la línea a tan solo 4,5 metros, eliminando la necesidad de costosos pozos circulares requeridos por unidades separadas.
Precisión y sincronización: Los servocontroles unificados en sistemas 3 en 1 eliminan el retraso en la comunicación entre desenrolladores, enderezadores y alimentadores independientes, lo que garantiza una mayor precisión en el estampado de alta velocidad.
Riesgo operativo: Los sistemas integrados introducen una dinámica de "punto único de falla"; Si un componente requiere mantenimiento, toda la línea de alimentación se detiene, lo que requiere protocolos de mantenimiento preventivo más estrictos que las configuraciones modulares.
Tabla de contenido
Las operaciones de estampado modernas requieren un estricto cumplimiento de las métricas de rendimiento. Los gerentes de planta evalúan las líneas de bobinas en función del retorno de la inversión en el espacio del piso, la velocidad de cambio, la precisión de la nivelación del material y la seguridad del operador. A medida que aumentan las demandas de producción, las limitaciones de los equipos heredados se vuelven muy visibles en el taller. El manejo tradicional de bobinas se basa en un enfoque segmentado. Un desenrollador sujeta y desenrolla el material. Una plancha separada retira el juego de bobinas. Finalmente, un servoalimentador independiente empuja el material hacia la prensa. Esta arquitectura fragmentada crea una importante carga operativa.
La desconexión mecánica entre desenrolladores, niveladores y servoalimentadores independientes obliga a las instalaciones a construir fosos circulares. Estos hoyos se adaptan a la holgura del material necesaria para evitar que el alimentador tire directamente contra el freno del desenrollador. Excavar y reforzar estos pozos implica grandes gastos de ingeniería civil. Además, los bucles de bobina expuestos presentan graves riesgos para la seguridad. Los operadores deben roscar manualmente acero pesado y con bordes afilados a través de múltiples estaciones independientes. Esta intervención manual aumenta los tiempos de cambio y expone a los trabajadores a puntos de pellizco y riesgos de laceración.
Para comprender los requisitos básicos del estampado moderno, evaluamos los criterios de éxito en varios frentes operativos:
Velocidad de cambio: El tiempo necesario para retirar una bobina agotada, cargar una nueva, roscar el material y lograr la primera pieza buena.
Planitud del material: la capacidad de retirar el juego de bobinas y la ballesta, lo que garantiza que el material se alimente suavemente a través de troqueles progresivos sin atascarse.
Precisión de alimentación: Mantener longitudes de progresión exactas, carrera tras carrera, evitando la rotura del pasador piloto y los choques de la matriz.
Utilización del espacio: la proporción entre el equipo de prensa que genera ingresos y la maquinaria de soporte que no genera ingresos.
La arquitectura integrada rediseña fundamentalmente este flujo de trabajo. Combina desenrollado, nivelación y servoalimentación en un único chasis coordinado. Este diseño elimina por completo los bucles de material intermedio. Debe diferenciar un verdadero sistema integrado de las configuraciones intermedias 2 en 1. Un sistema 2 en 1 combina el desenrollador y el enderezador, pero aún así los combina con un alimentador separado, manteniendo la necesidad de un bucle de material. El enfoque totalmente integrado elimina este requisito, haciendo la transición de la línea de una configuración de múltiples PLC a una interfaz de control centralizada. Una interfaz hombre-máquina gestiona todo el flujo de material, lo que reduce el retraso en la comunicación y simplifica la entrada del operador.
Las limitaciones de espacio dictan la selección de equipos en casi todas las instalaciones de fabricación modernas. Una línea de bobinas separada estándar requiere una huella lineal enorme. Si se tienen en cuenta el desenrollador, el enderezador, el foso de bucle necesario y el alimentador, la longitud total de la línea se extiende fácilmente entre 10 y 15 metros. Esta configuración en expansión consume un espacio premium en el taller que de otro modo podría albergar equipos de producción activos.
Por el contrario, un sistema integrado compacto condensa drásticamente esta huella. Al eliminar el foso circular y montar los mecanismos de nivelación y alimentación en el mismo chasis que el desenrollador, la longitud total de la línea se reduce a aproximadamente 4,5 a 5 metros. Esta reducción de la huella proporciona una inmensa flexibilidad operativa. Las instalaciones pueden recuperar espacio para instalar operaciones secundarias, agregar estaciones de embalaje automatizadas o incluso integrar líneas de prensa completamente nuevas dentro de la envolvente del edificio existente.
Característica | Equipo de línea de bobina separada | Sistema integrado 3 en 1 |
|---|---|---|
Huella lineal | 10 a 15 metros | 4,5 a 5 metros |
Requisito de pozo circular | Obligatorio para material flojo | Completamente eliminado |
Arquitectura de control | Múltiples PLC, HMI independientes | PLC y HMI centralizados únicos |
Roscado de materiales | Enhebrado manual entre estaciones | Enhebrado automatizado con manos libres |
Sincronización | Propenso a latencia y desajuste | Sincronización de servos en circuito cerrado |
La precisión en el estampado de metal depende de longitudes de alimentación exactas y de una nivelación constante. Las unidades separadas luchan con la sincronización. Hacer coincidir la velocidad de un desenrollador independiente con un enderezador y alimentador independientes introduce latencia. Cada máquina cuenta con su propio sistema de accionamiento y controlador. Cuando la prensa demanda material, el alimentador tira, la enderezadora reacciona y el desenrollador ajusta su freno. Esta reacción en cadena crea microretrasos. A lo largo de miles de carreras, estos desafíos de calibración provocan longitudes de alimentación inconsistentes, lo que provoca accidentes en los troqueles o piezas fuera de tolerancia.
Los sistemas integrados resuelven esto mediante servosincronización de circuito cerrado. Un único controlador centralizado controla el mandril desenrollador, los rodillos enderezadores y los rodillos tensores. Cuando la prensa indica una necesidad de avance, todos los componentes reaccionan simultáneamente. La enderezadora alimenta material al ritmo exacto que exige el servoalimentador. Este control unificado garantiza longitudes de alimentación exactas y una presión de nivelación constante. Para el estampado progresivo, donde las tolerancias se miden en centésimas de milímetro, esta sincronización evita el deslizamiento del material y garantiza la precisión de la pieza.
El equipo debe manejar diversas especificaciones de materiales sin comprometer la velocidad o la seguridad. Las unidades separadas a menudo tienen dificultades al realizar la transición entre variaciones extremas de espesor. Enhebrar una bobina de aluminio de 0,8 mm requiere ajustes de tensión completamente diferentes a los de una bobina de acero de alta resistencia de 9,0 mm. El ajuste manual de tres máquinas independientes para estos cambios consume horas de producción.
Un avanzado alimentador enderezador y desenrollador 3 en 1 destaca en amplios rangos de espesor de material. Estos sistemas procesan fácilmente materiales desde 0,8 mm hasta 9,0 mm. Están diseñados específicamente para manejar aceros avanzados de alta resistencia (AHSS). AHSS posee un límite elástico enorme y un conjunto de bobinas severo. Los alisadores separados a menudo carecen de la rigidez necesaria para aplanar estos materiales sin deslizarse. Los alimentadores enderezadores integrados aplican una presión constante y sincronizada a través de los rodillos de trabajo endurecidos, forzando al material a superar su límite elástico para lograr una planitud perfecta sin dañar la superficie.
Los casos de uso específicos de la industria resaltan estos umbrales de capacidad. La fabricación de automóviles exige cada vez más sistemas integrados. Los componentes estructurales de automóviles requieren materiales gruesos y de alta resistencia estampados a altas velocidades. Las líneas separadas simplemente no pueden mantener la tensión y precisión requeridas. Además, los sistemas integrados admiten fácilmente actualizaciones opcionales. Las cizallas automáticas se pueden montar directamente en el chasis, lo que permite a los operadores cortar automáticamente los bordes delantero y trasero de bobinas pesadas, agilizando aún más el ciclo de producción.
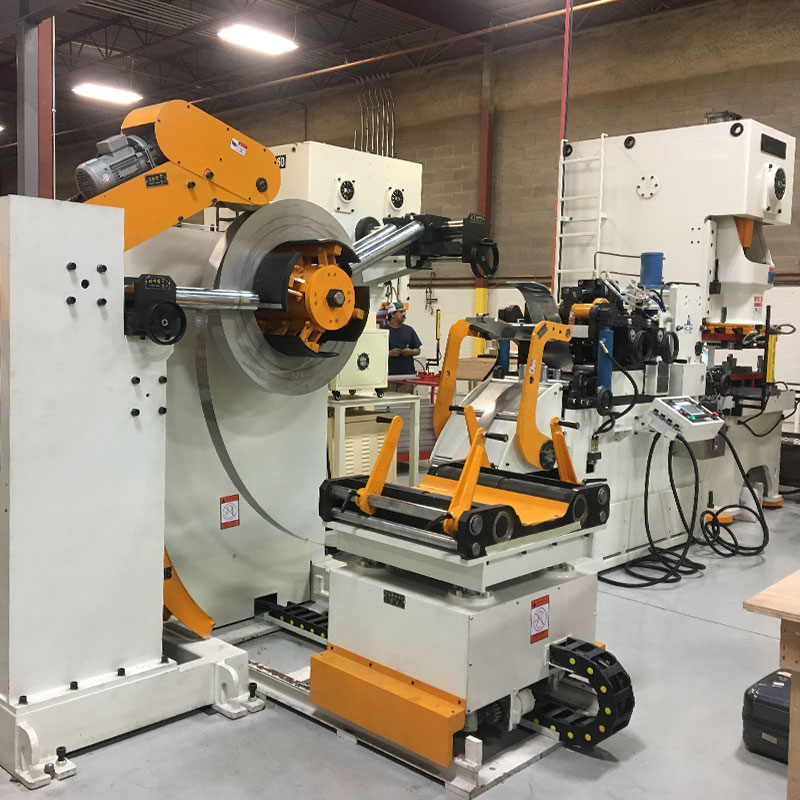
Adquirir un sistema de manipulación de bobinas integrado de primera calidad requiere una inversión inicial mayor que comprar unidades modulares estándar. Los servomotores avanzados, la arquitectura PLC centralizada y el chasis unificado de alta resistencia impulsan la adquisición inicial. Sin embargo, evaluar el equipo únicamente en la compra inicial ignora los enormes ahorros operativos generados durante el ciclo de vida de la máquina.
Los sistemas integrados reducen drásticamente el consumo de energía. Una configuración tradicional se basa en tres motores separados que funcionan de forma independiente y que a menudo luchan entre sí debido a desajustes de tensión. Una unidad integrada utiliza un sistema de accionamiento centralizado, optimizando el consumo de energía y reduciendo la carga eléctrica general. Además, la alimentación sincronizada reduce las tasas de desperdicio. La colocación precisa del material evita atascos y ahorra enormes cantidades de materia prima desperdiciada. Las horas de trabajo también caen en picado. El roscado automatizado y los controles centralizados reducen los tiempos de cambio de bobina de cuarenta y cinco minutos a menos de diez minutos, lo que aumenta directamente el tiempo de actividad de la prensa.
Los gastos generales de mantenimiento a largo plazo favorecen en gran medida la integración. El mantenimiento de un chasis unificado y un único gabinete eléctrico requiere significativamente menos horas de mano de obra que el mantenimiento de tres sistemas mecánicos y eléctricos distintos. El inventario de piezas se reduce y la resolución de problemas se vuelve altamente localizada.
Las unidades separadas conllevan importantes gastos de instalación ocultos. La excavación de un pozo circular requiere corte de concreto, remoción de tierra, refuerzo estructural y rejillas de seguridad especializadas. Este trabajo de ingeniería civil interrumpe las operaciones de la planta y agrega enormes gastos generales de infraestructura. Además, cablear tres gabinetes eléctricos separados y establecer protocolos de comunicación entre diferentes marcas de máquinas extiende el tiempo de inactividad durante la puesta en marcha.
Las líneas de alimentación compactas integradas ofrecen un modelo de implementación plug-and-play. Requieren un trabajo mínimo de cimentación. Debido a que el sistema no necesita un foso circular, los instaladores pueden colocar la máquina directamente sobre un piso de concreto reforzado estándar. El sistema eléctrico centralizado requiere sólo una caída de energía primaria y un único enlace de comunicación con la prensa. Este proceso de instalación simplificado permite que las instalaciones pasen de la entrega a la producción completa en una fracción del tiempo requerido para las configuraciones modulares.
La consolidación de equipos introduce riesgos operativos específicos. El principal inconveniente de la integración es la creación de un único punto de falla. Si el mecanismo enderezador de una unidad integrada sufre una falla catastrófica en los rodamientos, toda la línea de alimentación se cae. La producción se detiene por completo hasta que se repara el componente específico.
Las unidades separadas ofrecen una ventaja modular teórica. Si falla un servoalimentador independiente, los equipos de mantenimiento pueden desatornillarlo, sacarlo de la línea e intercambiarlo por un alimentador de repuesto mientras el desenrollador y el enderezador permanecen operativos. Esta modularidad proporciona una red de seguridad para instalaciones con amplios inventarios de equipos de repuesto. Sin embargo, esta ventaja rara vez se materializa en los entornos modernos de fabricación eficiente, donde mantener maquinaria pesada de repuesto en espera es muy ineficiente.
Ciertos entornos de fabricación todavía se benefician de unidades separadas. Las líneas de producción variables y altamente personalizadas a veces requieren distancias extremas entre el desenrollado y la alimentación. Por ejemplo, las líneas que integran estaciones de lavado secundarias, circuitos de inspección especializados u operaciones complejas de preperforación pueden necesitar el espacio físico proporcionado por una configuración desacoplada.
Los sistemas integrados son rígidos por diseño. No es posible desacoplar fácilmente la enderezadora del alimentador si los requisitos de producción cambian drásticamente. Si de repente una instalación necesita insertar un baño químico de 10 metros entre el desenrollador y la prensa, el chasis integrado no puede acomodarlo sin modificaciones severas y personalizadas. Los ingenieros de planta deben pronosticar cuidadosamente los métodos de producción futuros antes de comprometerse con una arquitectura rígida y unificada.
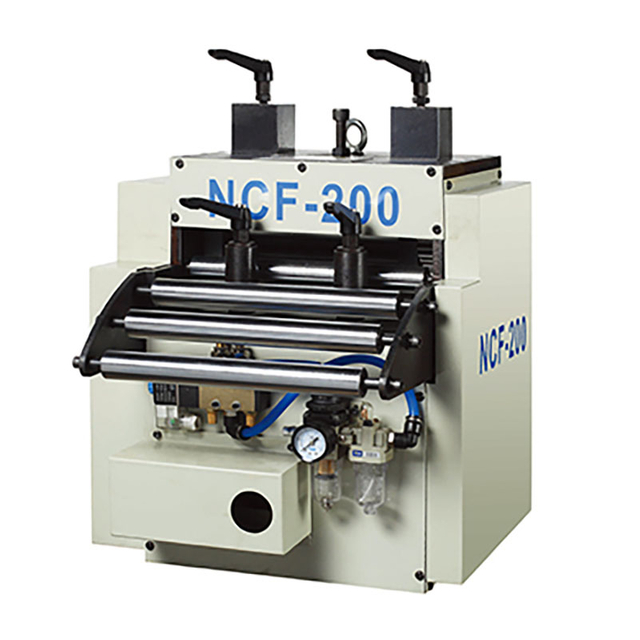
La transición de controles manuales segmentados a una interfaz hombre-máquina unificada y avanzada presenta una curva de aprendizaje significativa. Los operadores veteranos acostumbrados a activar manualmente un bucle flojo y a enhebrar material físicamente a menudo se resisten a los sistemas automatizados. Es posible que tengan dificultades para confiar en la sincronización de bucle cerrado, lo que genera entradas de parámetros incorrectas o anulaciones manuales innecesarias.
Mitigar este obstáculo de adopción requiere una capacitación estructurada de los proveedores. No confíe únicamente en la transferencia interna de conocimientos durante la implementación inicial. Exija sesiones de capacitación prácticas e integrales dirigidas por el fabricante del equipo. Desarrollar procedimientos operativos estandarizados específicamente para el roscado automatizado y la selección de parámetros. Cree guías de referencia rápida para diferentes espesores de materiales, garantizando que los operadores comprendan cómo reacciona el PLC centralizado a los ajustes de tensión.
Para neutralizar el riesgo de punto único de falla, las instalaciones deben implementar protocolos de mantenimiento rigurosos y basados en cronogramas. Las estrategias de ejecución hasta el fallo devastarán los programas de producción cuando se opere maquinaria integrada. Los equipos de mantenimiento deben pasar a un monitoreo proactivo y a un estricto cumplimiento de los intervalos de servicio.
Los puntos focales de mantenimiento específicos exigen atención regular. La lubricación de los engranajes debe permanecer constante para evitar el juego en los rodillos enderezadores. La calibración del servomotor debe verificarse trimestralmente para garantizar que la precisión de la longitud de alimentación no se desvíe. La limpieza del rodillo alisador es fundamental; cualquier acumulación de residuos en los rodillos unificados se imprimirá directamente sobre el material, provocando rechazos de calidad inmediatos. La implementación de un análisis de vibraciones en los cojinetes de transmisión principal puede predecir fallas semanas antes de que causen un tiempo de inactividad no planificado.
Un programa de mantenimiento preventivo estándar para una línea integrada incluye:
Diariamente: Inspeccione los rodillos enderezadores en busca de residuos, verifique los niveles de presión neumática y verifique los dispositivos de seguridad.
Semanalmente: lubrique los engranajes impulsores, inspeccione el mecanismo de expansión del mandril y limpie la pantalla táctil HMI.
Mensualmente: Verifique la tensión de la correa del servomotor, inspeccione los ventiladores de enfriamiento del gabinete eléctrico y verifique los niveles de líquido hidráulico.
Trimestralmente: realice una prueba completa de calibración de la longitud de avance y realice un análisis de vibración en los cojinetes primarios.
La arquitectura integrada de manejo de bobinas proporciona una ventaja definitiva para las instalaciones de estampado modernas. Al eliminar los fosos circulares, centralizar los sistemas de control y automatizar el roscado de materiales, estos sistemas mejoran drásticamente la eficiencia operativa. Si bien las unidades separadas siguen siendo viables para diseños u operaciones altamente especializadas que requieren una distancia extrema entre procesos, el enfoque integrado domina en entornos que priorizan la utilización del espacio, la precisión de alta velocidad y los ahorros operativos a largo plazo.
Al seleccionar equipos, base su matriz de decisiones en las limitaciones de las instalaciones y las demandas de materiales. Si su planta está abarrotada o si procesa materiales automotrices gruesos y de alta resistencia, la integración es el camino lógico. Si utiliza materiales delgados y altamente flexibles a través de procesos secundarios personalizados, las unidades modulares aún pueden satisfacer sus necesidades.
Para los fabricantes que buscan actualizar sus líneas de estampado con soluciones de manejo de bobinas más eficientes y automatizadas, Kinglan aporta experiencia en la industria en equipos de automatización de prensas y conformado de metales, lo que respalda una variedad de requisitos de producción en entornos de fabricación modernos. Con soluciones diseñadas en torno a la productividad, la precisión y el manejo confiable de materiales, Kinglan ayuda a los fabricantes a crear flujos de trabajo de procesamiento de bobinas y estampado más optimizados.
Para seguir adelante con la actualización de sus capacidades de manejo de bobinas, ejecute los siguientes pasos:
Lleve a cabo una auditoría del espacio para medir los metros cuadrados exactos que actualmente consumen los pozos circulares existentes y la maquinaria separada.
Calcule las horas de mano de obra perdidas por el roscado manual de bobinas y los cambios prolongados durante el último trimestre.
Solicite un modelo detallado de comparación de eficiencia a un fabricante de equipos según sus requisitos específicos de espesor de material y velocidad de prensa.
Evalúe la capacidad de su departamento de mantenimiento para implementar protocolos de mantenimiento preventivo estrictos y basados en cronogramas para maquinaria integrada.
R: Una línea de bobina tradicional separada, incluido el foso de bucle obligatorio, normalmente requiere de 10 a 15 metros de espacio lineal. Un sistema integrado consolida todos los componentes en un solo chasis, lo que reduce el espacio total a aproximadamente 4,5 a 5 metros, ahorrando enormes cantidades de valiosa área de producción.
R: No. Los sistemas integrados eliminan por completo la necesidad de un foso circular. La sincronización del servo de circuito cerrado combina perfectamente la velocidad de desenrollado con la velocidad de alimentación, eliminando la necesidad de material flojo y ahorrando a las instalaciones costosos trabajos de ingeniería civil y excavación.
R: Un combo 2 en 1 integra solo el desenrollador y el enderezador, lo que requiere un servoalimentador independiente montado en la prensa y un bucle de material intermedio. Un sistema totalmente integrado combina las tres funciones en una máquina unificada, eliminando todos los bucles de material.
R: Sí. Los sistemas integrados avanzados están diseñados específicamente para procesar materiales de alta resistencia, incluidos aceros avanzados de alta resistencia. Pueden manejar eficazmente rangos de espesor desde 0,8 mm hasta 9,0 mm, aplicando una presión inmensa y sincronizada para eliminar juegos de bobinas severos sin deslizamiento del material.
R: La fabricación de automóviles exige un procesamiento de alta velocidad de componentes estructurales gruesos y de alta resistencia con cero margen de error. Los sistemas integrados proporcionan la rigidez extrema, la sincronización precisa de los servos y el roscado automatizado necesarios para cumplir con las estrictas tolerancias automotrices y, al mismo tiempo, maximizar el tiempo de actividad de la prensa.
R: Debido a que el sistema está construido sobre un chasis unificado, una falla en un componente detiene toda la línea de alimentación. Este único punto de falla requiere que las instalaciones implementen un mantenimiento preventivo estricto y basado en cronogramas para evitar paradas de producción catastróficas y no planificadas.
R: Sí. Al utilizar la sincronización servo de circuito cerrado, el sistema elimina los microretrasos entre el desenrollador, el enderezador y el alimentador. Esto garantiza longitudes de alimentación exactas a velocidades más altas, evitando atascos y permitiendo que la prensa funcione continuamente a velocidades de ciclo óptimas.


