
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-10 Origen:Sitio


En las operaciones de estampado y conformado de metales, la precisión depende de la alineación dimensional exacta entre la maquinaria de la prensa y las herramientas. Calcular mal o configurar incorrectamente la altura de cierre es una de las principales causas de accidentes catastróficos de los troqueles, desgaste prematuro de las herramientas y daños graves a los componentes de la prensa, como el brazo pitman o el cigüeñal. Para los compradores técnicos y los supervisores de ingeniería, no hacer coincidir las especificaciones de la prensa con los inventarios de troqueles existentes conduce a equipos inutilizables o modificaciones costosas. Esta guía desglosa la mecánica técnica de la altura de cierre de la prensa mecánica , cómo dicta la compatibilidad de los troqueles y los criterios de evaluación críticos necesarios al estandarizar los procedimientos de configuración o adquirir nueva maquinaria de prensa.
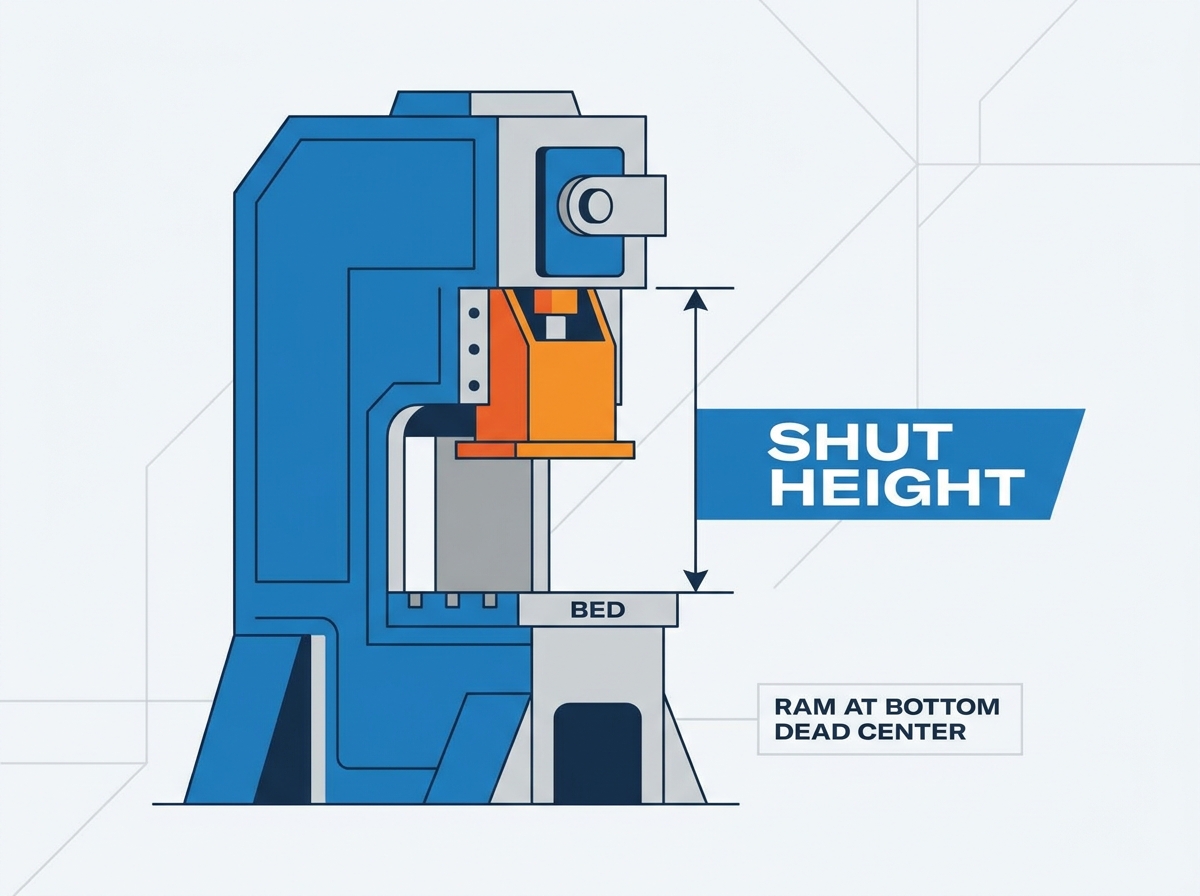
Base técnica: La altura de cierre de la prensa mecánica se define estrictamente como la distancia desde la parte inferior de la corredera (ram) hasta la parte superior de la plataforma de la prensa (mesa de trabajo inferior) cuando la carrera está en el punto muerto inferior (BDC) y el ajuste de la corredera está en su punto más alto.
Distinción de altura del troquel: la altura de cierre de la prensa es una dimensión fija de la máquina (con un rango de ajuste), mientras que la altura del troquel (altura cerrada) es una dimensión de la herramienta. El espacio disponible para la prensa siempre debe acomodar la altura del troquel más cualquier placa de soporte.
Mitigación de riesgos: la estandarización de los cálculos de altura de cierre y la capacitación de los troqueladores evita el ajuste excesivo, que puede comprometer la capacidad de tonelaje y la integridad estructural de la prensa.
Impacto en la adquisición: al evaluar una nueva prensa mecánica, el rango de ajuste de la corredera y las especificaciones de altura de cierre deben alinearse con los troqueles más grandes y más pequeños de la instalación para garantizar la flexibilidad operativa sin requerir calzas o placas elevadoras excesivas.
Tabla de contenido
Comprender las dimensiones de la máquina requiere un estricto cumplimiento de los puntos de medición estandarizados. La altura del cierre se mide desde la cara inferior del ariete, también conocido como corredera, directamente hasta la superficie superior de la cama de la prensa. La plataforma de la prensa sirve como mesa de trabajo inferior principal donde normalmente se monta la placa de refuerzo. Para establecer una medición de referencia precisa, la máquina debe estar en un estado mecánico específico. La carrera de la prensa debe ubicarse exactamente en el punto muerto inferior (BDC). Además, el mecanismo de ajuste deslizante debe colocarse completamente hacia arriba. Esta configuración representa la distancia vertical máxima posible entre el tobogán y la cama en la parte inferior del recorrido.
Al medir esta distancia, los operadores deben asegurarse de que ambas superficies estén completamente libres de escombros, aceite pesado o babosas metálicas. Incluso un pequeño trozo de chatarra atrapado debajo de una herramienta de medición desviará el cálculo de referencia. Debe medir desde la cara mecanizada real de la corredera, no desde ninguna subplaca adjunta ni hardware de cambio rápido de matriz (QDC), a menos que esos componentes estén fijados permanentemente y se tengan en cuenta en las especificaciones permanentes de la máquina.

Debe distinguir entre dimensiones de la máquina y dimensiones de las herramientas. La altura del troquel, frecuentemente llamada altura cerrada, representa la altura vertical total del troquel cuando está completamente cerrado. En este estado, los punzones superiores están completamente acoplados dentro del bloque de troquel inferior y los pasadores guía están asentados a su máxima profundidad de trabajo. La altura de cierre de la prensa es un parámetro fijo de la máquina que presenta un rango de ajuste específico. La relación entre estas dos métricas dicta la compatibilidad operativa.
La altura de cierre de trabajo de la prensa siempre debe ser igual a la altura del troquel más el espesor de cualquier placa de refuerzo utilizada en la configuración. Si la matriz descansa directamente sobre un soporte, ese espesor de placa consume parte del espacio disponible de la máquina. Los ingenieros de herramientas diseñan matrices para operar a una altura cerrada específica para garantizar que el material se forme correctamente sin comprimir demasiado los resortes de gas nitrógeno o los extractores de uretano integrados en la herramienta.
Métrico | Categoría | Definición | Estado de medición |
|---|---|---|---|
Altura de cierre de prensa | Dimensión de la máquina | Distancia desde la cara del tobogán hasta la base de la prensa. | Carrera en BDC, deslice el ajuste completamente hacia arriba. |
Altura del troquel (altura cerrada) | Dimensión de herramientas | Altura vertical total del troquel cerrado. | Punzones completamente enganchados en el bloque del troquel. |
Altura abierta | Dimensión de la máquina | Distancia desde la cara del tobogán hasta la base de la prensa. | Carrera en el PMS, deslice el ajuste completamente hacia arriba. |
Rango de ajuste deslizante | Capacidad de la máquina | Recorrido vertical total del tornillo pitman. | Medido desde la posición máxima hacia arriba hasta la posición máxima hacia abajo. |
La comunicación en el taller a menudo sufre de superposición terminológica. Muchos maquinistas y proveedores de herramientas utilizan indistintamente los términos "altura de troquel" y "altura de cierre". Con frecuencia los combinan en la frase coloquial "altura de cierre de troquel". Este hábito crea una confusión significativa durante la especificación del equipo. Los compradores técnicos y los ingenieros deben imponer definiciones estrictas entre las dimensiones de la máquina y las dimensiones de las herramientas. Permitir que estos términos se confundan conduce a costosos errores de adquisición.
Por ejemplo, un proveedor de herramientas podría indicar que un troquel requiere una "altura de cierre de 24 pulgadas". Si el comprador supone que esto significa que la prensa necesita una altura de cierre de 24 pulgadas, podría pedir una máquina que sea demasiado pequeña una vez instalada la placa de soporte de 6 pulgadas. El comprador debería haber especificado una prensa con una altura de cierre de 30 pulgadas para acomodar el troquel de 24 pulgadas más el cabezal de 6 pulgadas. Una terminología clara evita estos costosos errores de cálculo.
Las placas de refuerzo proporcionan una superficie de montaje estandarizada para las herramientas, pero reducen directamente la altura de cierre efectiva de la prensa. Cuando coloca una placa de refuerzo en la base de la prensa, ocupa permanentemente una parte del espacio vertical. Debe tener en cuenta esta reducción durante cada configuración. Los ingenieros utilizan una fórmula estándar para determinar la envolvente de trabajo real.
La fórmula es sencilla: Espacio disponible para el troquel = Altura de cierre de la prensa mecánica - Grosor de la placa de refuerzo. No restar el espesor del refuerzo garantiza un error de cálculo, lo que a menudo resulta en daños graves a las herramientas durante el recorrido inicial. Si una instalación utiliza múltiples placas de refuerzo de diferentes espesores para diferentes operaciones, los troqueladores deben verificar físicamente la placa instalada antes de ajustar la corredera.
Un espacio libre de altura de cierre insuficiente conduce inevitablemente a que la matriz se estrelle. Cuando los operadores colocan la corredera demasiado baja, la prensa intenta impulsar la zapata superior más allá de los límites físicos de la zapata inferior. La fuerza mecánica de la prensa abruma la estructura de la herramienta. Esta colisión rompe instantáneamente los frágiles componentes de las herramientas de carburo. También rompe las pesadas zapatas de acero, dobla los pasadores guía de precisión y destruye los mecanismos internos de las levas.
El impacto financiero de un accidente de troquel se extiende mucho más allá del mantenimiento de rutina. Reemplazar punzones de carburo rotos o reparar zapatas de troqueles agrietadas cuesta miles de dólares. También detiene las líneas de producción, lo que provoca incumplimiento de los plazos de entrega y graves tiempos de inactividad operativa. En casos extremos, un choque severo de la matriz puede deformar permanentemente el ariete de la prensa, lo que requiere un desmontaje completo de la máquina y un remecanizado de las correderas.
Una prensa mecánica no entrega su tonelaje nominal máximo durante toda la carrera. Proporciona fuerza máxima a una distancia muy específica por encima del punto muerto inferior, normalmente con una clasificación de 1/4 de pulgada o 1/2 pulgada por encima del BDC, según el diseño de la máquina. Un ajuste inadecuado de la corredera altera esta dinámica crítica. Cuando los operadores ajustan incorrectamente la corredera para compensar una altura de cierre no coincidente, cambian el lugar donde la herramienta hace contacto con el material en relación con el ciclo de carrera.
Si el troquel engancha el material demasiado alto en la carrera, la prensa carece de la ventaja mecánica para completar el trabajo. Esto provoca que la prensa se detenga, donde la máquina se bloquea en la parte inferior. Liberar una prensa bloqueada requiere mecanismos de liberación hidráulicos especializados o una intervención manual peligrosa. Además, golpear el material demasiado alto en la curva de tonelaje provoca una sobrecarga severa, que puede fracturar el marco de la prensa o romper el brazo pitman.
Error de posición de diapositiva | Consecuencia mecánica | Impacto operativo |
|---|---|---|
Diapositiva demasiado baja (sobrecompresión) | Los bloques de troqueles chocan; el tonelaje aumenta instantáneamente. | Herramientas destrozadas, zapatas de troquel agrietadas, tensión en el marco de la prensa. |
Diapositiva demasiado alta (baja compresión) | Los punzones no logran penetrar completamente el material. | Piezas incompletas, rebabas pesadas, falta de expulsión de chatarra. |
El troquel se engancha con el material demasiado pronto en el recorrido. | Press opera fuera de su curva de tonelaje nominal. | El motor se cala, el embrague patina, está bloqueado en la parte inferior. |
La estandarización de las alturas de cierre en toda una flota de prensas reduce drásticamente el tiempo de ajuste de matrices. Las metodologías de intercambio de matrices en un solo minuto (SMED) se basan en configuraciones predecibles y repetibles. Cuando cada prensa cuenta con un espacio de trabajo conocido y documentado, los operadores dedican menos tiempo a mover el carro y medir los espacios libres. Las instalaciones suelen utilizar placas paralelas o subplacas estandarizadas para normalizar las alturas de los troqueles en todo su inventario.
Al hacer que todos los troqueles tengan efectivamente la misma altura, se minimiza la necesidad de realizar ajustes importantes en el deslizador durante los cambios. Este enfoque transforma un proceso de configuración tedioso y propenso a errores en una operación rápida y eficiente. En lugar de hacer girar el motor deslizante durante cinco minutos para cerrar un espacio de 10 pulgadas entre diferentes matrices, el operador solo necesita realizar pequeños microajustes para tener en cuenta las variaciones de espesor del material.
El error humano sigue siendo la principal causa de errores de configuración. Los programas de capacitación formal para ingenieros, supervisores y troqueladores son obligatorios para operaciones seguras. El personal debe comprender a fondo la mecánica de la altura de cierre para evitar errores catastróficos de configuración manual. La capacitación establece la responsabilidad en el taller. Cuando los troqueladores comprenden la física detrás del mecanismo de ajuste del deslizamiento, respetan los límites físicos de la maquinaria.
La capacitación estandarizada garantiza que cada operador siga exactamente los mismos procedimientos de verificación antes de accionar el embrague. Esto incluye leer la hoja de configuración, verificar el grosor del refuerzo, verificar el indicador de altura de cierre y realizar una barra manual o un avance lento para confirmar el espacio libre antes de cambiar al modo de funcionamiento continuo.
Los protocolos de seguridad deben preceder a cualquier medición o ajuste físico. Debe implementar procedimientos estrictos de bloqueo/etiquetado (LOTO) antes de colocar las manos dentro del espacio del troquel. Aislar la alimentación principal y purgar toda la presión neumática residual de los sistemas de embrague y contrapeso. Inserte bloques de seguridad físicos entre el ariete y la cama para evitar que la gravedad tire del tobogán hacia abajo inesperadamente.
Una vez que la máquina esté segura, verifique los componentes físicos en el sobre de trabajo. Mida el espesor exacto de la placa de refuerzo actualmente instalada utilizando calibradores de precisión. Confirme las dimensiones de cualquier paralelo o bloque vertical requerido. Nunca asuma que estos componentes coinciden con la hoja de configuración sin una verificación física. Un turno anterior podría haber cambiado un refuerzo de 4 pulgadas por un refuerzo de 6 pulgadas sin actualizar la documentación.
Configurar la corredera requiere un enfoque metódico para garantizar la precisión y evitar daños al equipo. Siga estos pasos básicos durante cada configuración:
Verifique que el troquel esté correctamente ubicado y sujeto a la placa de refuerzo.
Retire los bloques de seguridad y restablezca la energía al motor de ajuste del deslizamiento.
Lleve la carrera de la prensa al punto muerto inferior (BDC) exacto usando el modo de avance lento o avance lento de la máquina. Observe el indicador del ángulo del cigüeñal para asegurarse de que indique exactamente 180 grados.
Ajuste la corredera hacia abajo lentamente hasta que la zapata superior haga contacto con la zapata inferior o los bloques de instalación designados.
Aplique la presión de instalación requerida para garantizar que todos los componentes estén asentados correctamente contra el refuerzo. No comprimir demasiado.
Bloquee firmemente el mecanismo de ajuste deslizante y pitman para evitar cualquier desviación vertical durante la operación a alta velocidad.
Realice una sola carrera de prueba sin material para verificar un funcionamiento suave y un espacio libre adecuado.
Las instalaciones frecuentemente encuentran matrices que son demasiado cortas para la altura mínima de cierre de una prensa. No se puede simplemente extender el ajuste de la corredera más allá de sus límites diseñados para alcanzar un troquel corto. Al hacerlo, se expone demasiada rosca en el tornillo pitman, lo que crea una enorme debilidad estructural. En cambio, debes cerrar la brecha de manera segura.
El protocolo adecuado implica utilizar bloques verticales diseñados, paralelos de precisión o placas de refuerzo más gruesas. Estos componentes elevan de forma segura las herramientas para que se encuentren con el tobogán. Nunca utilice chatarra aleatoria, placas sin rectificar o arandelas apiladas para cerrar este espacio. Las cuñas no calibradas se comprimen de manera desigual bajo el tonelaje, lo que hace que la matriz se desplace, los punzones se corten y el ariete de la prensa experimente una carga descentrada severa.
Incluso los troqueladores experimentados cometen errores de medición críticos durante la instalación. No tener en cuenta el espesor del material en el cálculo de la altura cerrada del troquel es un error frecuente. El troquel debe acomodar la chapa; ignorar esto provoca una sobrecompresión. Si está estampando acero de 0,125 pulgadas, la corredera debe configurarse para acomodar ese volumen de material adicional.
Otro error común consiste en confiar en indicadores de altura de cierre desgastados o no calibrados. Los contadores mecánicos y las lecturas digitales varían con el tiempo debido a fuertes vibraciones. Finalmente, los operadores a menudo ignoran las fuerzas de compresión de los resortes de gas nitrógeno o los extractores de uretano. Estos componentes ejercen una enorme presión alcista. Si no se tiene en cuenta esta resistencia, el ajuste deslizante será inexacto bajo cargas de trabajo reales, lo que provocará variaciones dimensionales en las piezas estampadas.
La adquisición de una nueva prensa requiere una auditoría exhaustiva de su inventario actual de troqueles. Debes medir las alturas cerradas de tus troqueles activos más grandes y más pequeños. Estos datos determinan la altura de cierre máxima y mínima requerida para la nueva máquina. También debe evaluar la longitud de la carrera junto con esta dimensión. Es obligatorio disponer de un espacio libre adecuado para la expulsión de piezas y el manejo automatizado de materiales.
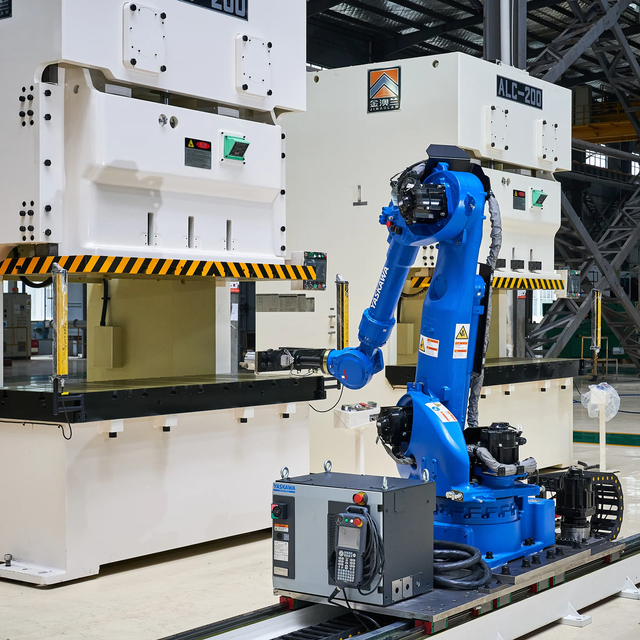
Los sistemas de transferencia y los servoalimentadores requieren alturas abiertas específicas en el punto muerto superior (TDC). Si la altura de cierre se adapta al troquel, pero la carrera es demasiado corta, sus sistemas de automatización chocarán contra las herramientas. Al revisar las especificaciones de la prensa, planifique todo el ciclo de carrera para garantizar que los dedos de transferencia tengan suficiente tiempo y espacio vertical para ingresar al troquel, agarrar la pieza y salir antes de que descienda el ariete.
Los compradores deben elegir entre sistemas de ajuste de deslizamiento manual y motorizado. Los ajustes motorizados, equipados con codificadores digitales, conllevan un costo inicial más alto. Sin embargo, proporcionan importantes ahorros de mano de obra a largo plazo en entornos de estampado de bajo volumen y alta mezcla. Los operadores pueden ingresar una dimensión específica en el panel de control y la corredera se mueve automáticamente a la posición correcta, eliminando el arranque manual.
Los sistemas manuales requieren trabajo físico y tardan más en fraguar, lo que los hace más adecuados para prensas dedicadas que utilizan el mismo troquel durante meses seguidos. También debes evaluar los mecanismos de bloqueo. Los sistemas de bloqueo hidráulico ofrecen una fuerza de sujeción superior y resisten mejor la vibración que los bloqueos mecánicos tradicionales, lo que reduce los requisitos de mantenimiento y evita el desplazamiento del deslizamiento durante la vida útil de la prensa.
La clasificación de tonelaje de una prensa no es una línea plana; es una curva. Debe revisar la tabla de curvas de tonelaje del fabricante antes de finalizar una compra. La prensa debe entregar la fuerza requerida a la altura de cierre específica donde el troquel comienza a trabajar el material. Esto es especialmente crítico cuando se comparan las operaciones de embutición profunda con el corte estándar.
El corte requiere un alto tonelaje muy cercano al BDC, donde la prensa naturalmente tiene la mayor ventaja mecánica. La embutición profunda requiere un tonelaje sostenido más arriba en la carrera, donde la ventaja mecánica es más débil. Si la prensa no puede entregar la fuerza necesaria en el momento preciso de contacto del material, el equipo se detendrá o sufrirá una falla estructural. Superponga siempre los requisitos de fuerza de su troquel en la tabla de curvas de tonelaje de la prensa.
Extender demasiado el ajuste deslizante introduce riesgos mecánicos graves. Cuando ajusta la corredera más allá de su rango previsto, expone demasiada rosca en el tornillo pitman. Esto reduce drásticamente la rigidez estructural de la conexión entre la corredera y el cigüeñal. Operar la prensa en esta condición corre el riesgo de sufrir un corte de hilo catastrófico bajo cargas de gran tonelaje.
Si las roscas pitman se desgastan, la corredera colapsará sobre el troquel, destruyendo las herramientas y potencialmente fracturando el marco de la prensa. Debe cumplir estrictamente con los límites máximos de ajuste del fabricante. Muchas prensas modernas incluyen interruptores de límite electrónicos para evitar un ajuste excesivo, pero las prensas mecánicas más antiguas dependen completamente de la disciplina del operador y de la inspección visual de las roscas de los tornillos.
Una matriz podría encajar perfectamente dentro de los parámetros de altura de cierre en BDC pero aun así fallar operativamente. Esto ocurre cuando no hay suficiente espacio libre en el punto muerto superior (TDC). Los servoalimentadores, los dedos de transferencia robóticos y los transportadores de eliminación de desechos requieren espacio físico para operar entre ciclos de carrera.
Si la carrera de la prensa es demasiado corta en relación con la altura de cierre requerida, el equipo de automatización no tendrá tiempo ni espacio para despejar el área del troquel. Como resultado, se rompen los componentes del alimentador y se atascan las tiras de material. Al calcular las holguras, siempre tenga en cuenta la altura de elevación de la placa extractora y la trayectoria de expulsión de la pieza terminada.
Una documentación estricta es la estrategia de mitigación más eficaz contra los errores de configuración. Implemente hojas de configuración estandarizadas que detallen la lectura exacta del indicador de altura de cierre para cada troquel específico en su inventario. Los operadores nunca deben adivinar ni confiar en la memoria. La hoja de instalación también debe indicar el espesor de refuerzo requerido y los paralelos necesarios.
Además, utilice bloques de configuración físicos, a menudo llamados bloques de tope, montados directamente dentro del troquel. Estos bloques proporcionan un límite físico estricto. Si un operador ajusta la corredera demasiado bajo, la prensa golpea los bloques de tope antes de comprimir demasiado los delicados punzones y las cavidades del troquel. Los bloques de parada actúan como un mecanismo de seguridad final contra errores humanos.
Los indicadores de altura cerrados son instrumentos de precisión que requieren un mantenimiento rutinario. Establezca un estricto programa de mantenimiento preventivo para calibrar estos dispositivos. El personal de mantenimiento debe verificar físicamente que la lectura digital o el contador mecánico coincidan perfectamente con la medición real del portaobjetos a la cama.
Utilice bloques de precisión certificados e indicadores de cuadrante para confirmar la precisión. Coloque los bloques de precisión sobre la cama, baje el tobogán hasta que toque y compare la altura física del bloque con la lectura del indicador. Si un indicador se desvía aunque sea unas pocas milésimas de pulgada, puede provocar un desgaste acelerado de la herramienta o una mala calidad de las piezas. La calibración de rutina garantiza que sus operadores puedan confiar en los números del panel de control.
Realice una auditoría física integral de todas las alturas de matrices activas en sus instalaciones para establecer una base para futuras compras de equipos.
Verifique la precisión de los indicadores de altura de cierre de la prensa existentes utilizando bloques de calibración e indicadores de cuadrante certificados.
Implemente hojas de configuración estandarizadas que enumeren explícitamente la posición de deslizamiento requerida y el grosor del refuerzo para cada herramienta en su inventario.
Consulte con los fabricantes de prensas para alinear las compras futuras de equipos con sus requisitos de herramientas estandarizadas, asegurando rangos de ajuste deslizante adecuados.
Fundada en 1983, Zhejiang Jinaolan Machine Tool fabrica prensas mecánicas y equipos integrados para líneas de estampado, incluidos sistemas de alimentación, troqueles de estampado y soluciones de transferencia. Su gama de prensas de 25 a 2400 toneladas ayuda a los fabricantes que buscan equipos adaptados a las dimensiones de las herramientas, los requisitos de automatización y la capacidad de producción.
R: La altura de cierre es la distancia desde el tobogán hasta la cama en el punto muerto inferior con el ajuste hacia arriba. La altura abierta es la distancia en el punto muerto superior con el ajuste hacia arriba, lo que determina el espacio libre máximo para retirar la pieza.
R: Lleve el ariete al punto muerto inferior, mueva el ajuste deslizante a su posición más alta y mida la distancia vertical desde la cara inferior del ariete hasta la parte superior de la plataforma de la prensa o la mesa de trabajo inferior.
R: La altura de cierre de la prensa es una dimensión fija de la máquina, pero la placa de refuerzo reduce el espacio disponible para el troquel. El espacio disponible es igual a la altura del cierre a presión menos el espesor del refuerzo.
R: Configurarlo demasiado bajo hace que la prensa intente cerrar más allá de los límites físicos del dado, lo que resulta en un choque del dado, herramientas rotas o una prensa bloqueada en la parte inferior.
R: Un contador mecánico o lectura digital en la prensa que muestra la posición actual del ajuste deslizante, lo que permite a los operadores volver a configuraciones precisas para troqueles específicos.
R: No puede cambiar la altura de cierre máxima diseñada en el marco de la máquina, pero puede alterar la altura de cierre de trabajo dentro de un rango específico utilizando el mecanismo de ajuste deslizante.
R: Es un coloquialismo común en la industria referirse a la altura cerrada de una matriz como su "altura cerrada". Sin embargo, técnicamente, la altura cerrada se refiere a la dimensión de la máquina de prensa, mientras que la altura cerrada se refiere a las herramientas.


