
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-12 Origen:Sitio


El desgaste prematuro de los troqueles, las altas tasas de rechazo de piezas y los tiempos de inactividad no planificados agotan la rentabilidad en las operaciones de estampado de metales a gran escala. Cuando se manejan matrices progresivas masivas, las prensas tradicionales de marco hueco (marco C) a menudo se quedan cortas bajo cargas pesadas. Sufren de deflexión angular, comúnmente conocida en el taller como efecto de 'bostezo'. A medida que aumenta el tonelaje, el frente abierto del marco en C se dobla hacia arriba. Esta flexión estructural hace que el punzón y la matriz desalineen su alineación paralela, lo que astilla los costosos bordes cortantes y produce componentes fuera de tolerancia. Actualizar el diseño estructural es la solución definitiva para eliminar esta deflexión. Las prensas de lados rectos utilizan un diseño de marco cerrado de cuatro pilares que mantiene un estricto paralelismo entre la base y el ariete. Esta integridad estructural garantiza una distribución uniforme de la presión, elimina los bostezos angulares y garantiza una precisión repetible en aplicaciones de lecho grande y de alto tonelaje.
Superioridad estructural: Las prensas de lado recto utilizan un diseño de marco cerrado de cuatro pilares que elimina la deflexión angular, asegurando una distribución uniforme de la presión entre troqueles grandes.
Vida útil extendida de la herramienta: el paralelismo mejorado entre la bancada y el ariete reduce drásticamente el desgaste lateral en los pasadores guía y los bordes cortantes, extendiendo directamente la vida útil de los costosos troqueles progresivos.
Consistencia de producción: La velocidad constante y la cinemática de carrera controlada mejoran la calidad de las piezas, reduciendo específicamente defectos como el adelgazamiento de las paredes laterales en aplicaciones de embutición profunda.
Compensaciones operativas: si bien ofrecen precisión superior, rigidez y mayor seguridad para el operador, las prensas de lado recto requieren una huella más grande, ingeniería de cimentación especializada y presentan una accesibilidad de matriz más restringida en comparación con las prensas abiertas.
Tabla de contenido
Las prensas de lado recto utilizan una estructura de marco rígida y simétrica para minimizar la deflexión angular durante el estampado de alto tonelaje. A diferencia de las prensas con marco en C, que pueden flexionarse bajo cargas pesadas, los diseños de lados rectos distribuyen las fuerzas de manera más uniforme a través de montantes reforzados y tirantes precargados. Esto mejora la alineación del ariete a la base, reduce el desgaste desigual del troquel y respalda una precisión de estampado constante.
Las prensas de lado recto brindan mayor estabilidad al manejar cargas descentradas en matrices progresivas grandes. Múltiples puntos de suspensión y robustos sistemas de guía deslizante ayudan a distribuir las fuerzas desiguales generadas por las operaciones de punzonado, doblado y conformado. Esto reduce la inclinación del ariete, evita la desalineación de las herramientas y mantiene una calidad constante de las piezas durante la producción de gran volumen.
Las prensas de lado recto generalmente ofrecen una mayor rigidez del marco y una distribución de tonelaje más uniforme que las prensas de marco abierto. Su construcción de marco cerrado minimiza la deflexión y admite troqueles grandes, operaciones de alto tonelaje y estampado de precisión. Las prensas de marco abierto brindan un acceso más fácil a las herramientas, pero son más susceptibles a la deformación angular bajo cargas pesadas o descentradas. La selección del marco apropiado depende del tonelaje, las dimensiones del troquel y los requisitos de precisión.

Los mecanismos de guía determinan la estabilidad horizontal del ariete. Los fabricantes utilizan varios diseños para lograr esta estabilidad y seleccionar el correcto depende en gran medida de su aplicación de estampado específica.
Gibs cuadrados de ocho puntos: proporcionan un control excepcional al capturar la diapositiva en las cuatro esquinas, tanto de adelante hacia atrás como de izquierda a derecha. Ofrecen la máxima resistencia a cargas descentradas.
Gibs de seis puntos: a menudo se encuentran en prensas de lados rectos un poco más pequeñas y ofrecen un equilibrio entre el control de la expansión térmica y la estabilidad lateral.
Guías de rodamientos de rodillos: ofrecen precisión de baja fricción para aplicaciones de velocidad extremadamente alta, como el estampado de laminaciones de motores, donde se debe minimizar la expansión térmica debido a la fricción.
Los espacios libres más estrechos evitan el movimiento deslizante horizontal. Durante la carrera de trabajo, el ariete no puede desplazarse lateralmente. Este seguimiento rígido mantiene la precisión de la prensa del lado recto incluso bajo cargas laterales pesadas generadas por operaciones pesadas de conformado o perforación de levas. Los sistemas de lubricación adecuados alimentan continuamente aceite a estas cuñas, manteniendo una película hidrodinámica que evita el contacto entre metales y al mismo tiempo mantiene espacios libres de hasta 0,0015 pulgadas.
Las prensas hidráulicas de lado recto proporcionan una fuerza de conformado controlada a lo largo de toda la carrera, lo que las hace adecuadas para embutición profunda y conformado de metales complejos. La velocidad ajustable y el tiempo de permanencia ayudan a mejorar el flujo de material y reducir los defectos. Las prensas mecánicas de lado recto ofrecen velocidades de producción más altas y movimientos repetibles, lo que las hace ideales para corte, perforación y conformado superficial. La mejor elección depende de los requisitos de formado, el volumen de producción y las necesidades de precisión.
Las prensas de lado recto ofrecen rigidez de marco, distribución de carga y precisión de estampado superiores, pero brindan un acceso lateral más limitado que las prensas de marco C. Los sistemas de alimentación automatizada y cambio rápido de troquel (QDC) ayudan a mejorar la accesibilidad y reducir el tiempo de preparación. La protección adecuada de la máquina, los interbloqueos de seguridad y el manejo automatizado son esenciales para proteger a los operadores y al mismo tiempo mantener una producción eficiente y de alta precisión. Esto facilita la implementación de sistemas integrales de cortinas de luz y protección física.
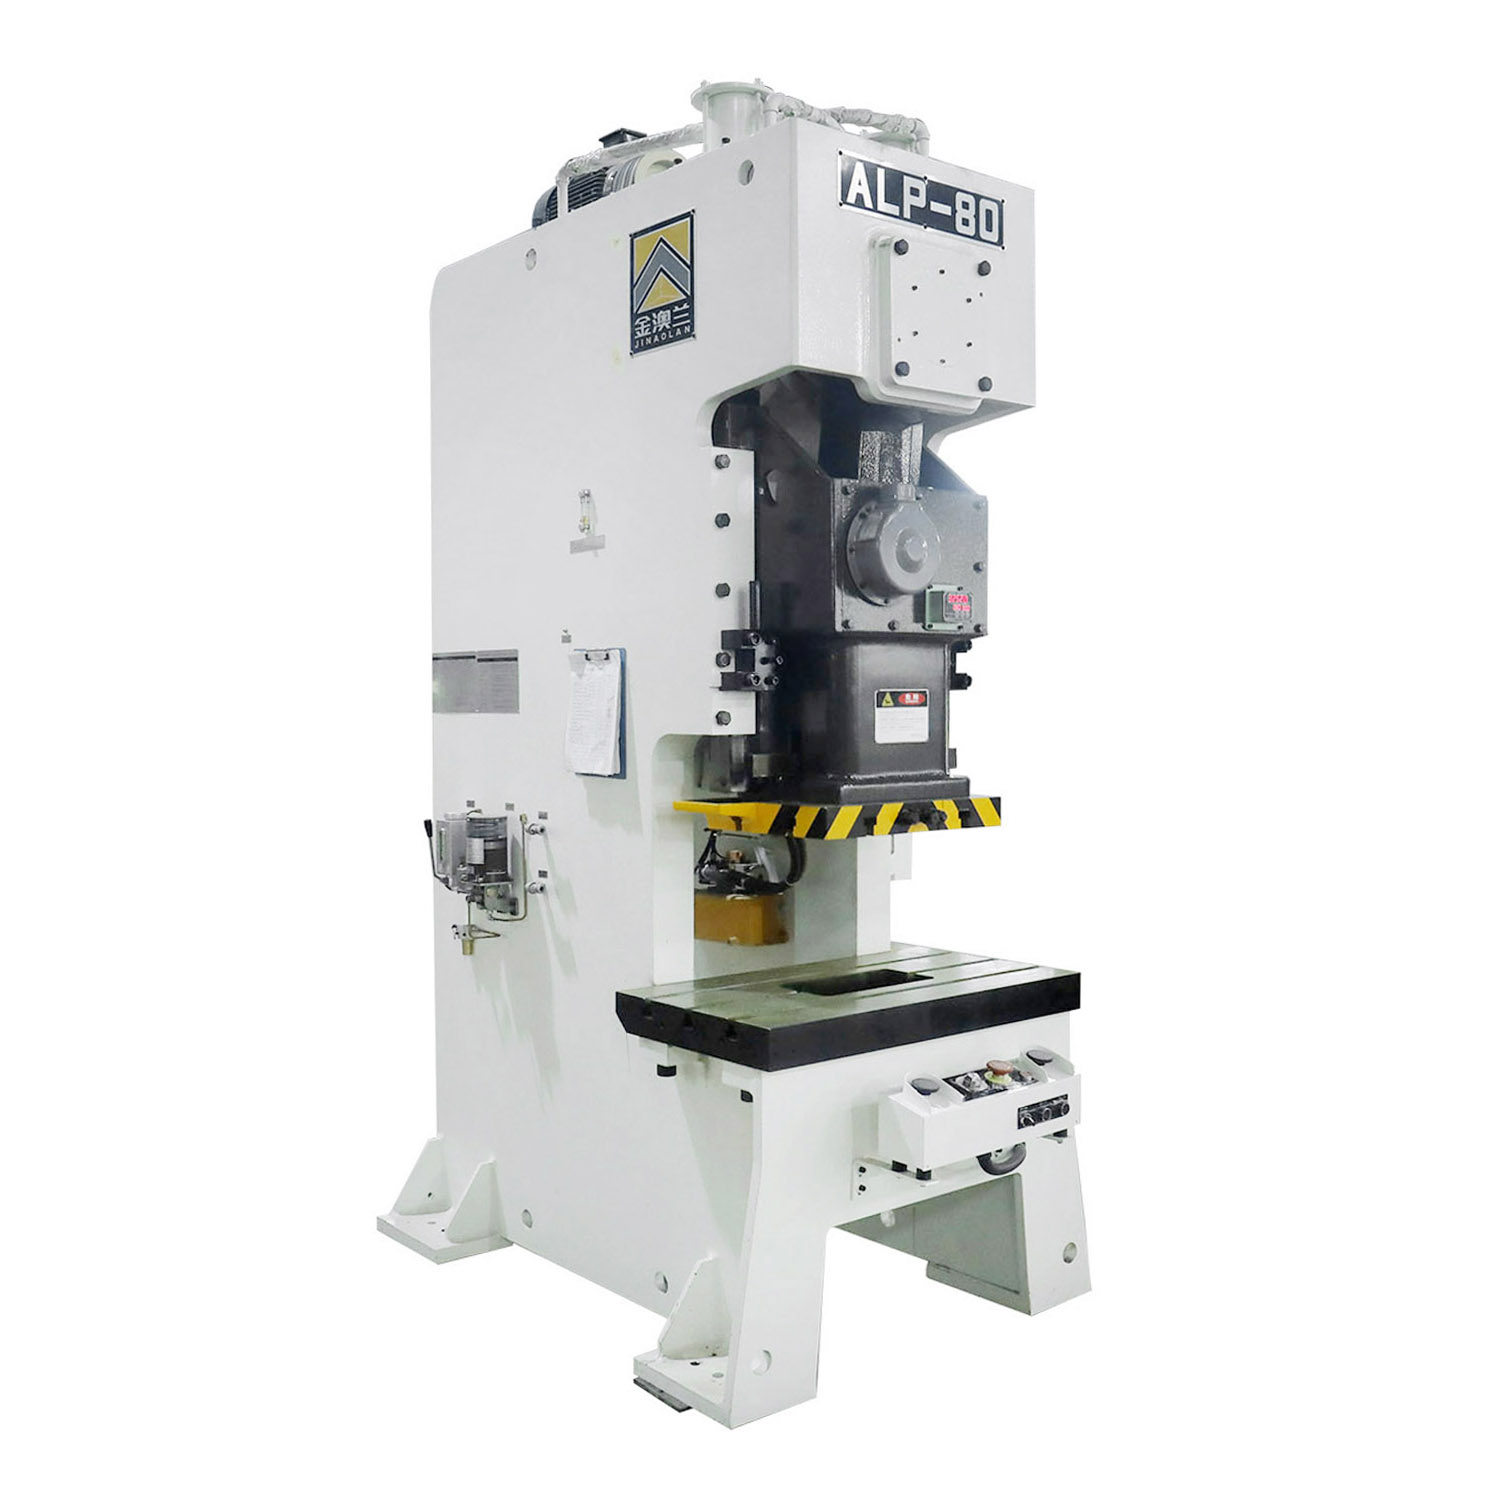
El paralelismo entre bancada y ariete es esencial para mantener la precisión del estampado bajo cargas pesadas. Las pruebas dinámicas miden la alineación del ariete durante la operación real, lo que ayuda a identificar la deflexión del marco y la distribución desigual de la fuerza. El paralelismo adecuado reduce el desgaste de la matriz, previene errores dimensionales y garantiza una calidad constante de las piezas en el estampado de alta precisión.
La cinemática de carrera controla la velocidad y el movimiento del ariete durante todo el ciclo de estampado. Las prensas de enlace proporcionan un movimiento más lento durante el conformado, mientras que las servoprensas ofrecen velocidad, posición y tiempo de permanencia programables. La velocidad de formación controlada mejora el flujo de material, reduce el desgarro y el adelgazamiento y respalda la producción eficiente de componentes metálicos complejos.
El control de vibraciones protege los equipos y herramientas de estampado de fuerzas de impacto excesivas. Los bastidores rígidos, los tirantes correctamente tensados y los sistemas de absorción de impactos ayudan a reducir el tonelaje inverso, la vibración de las máquinas y el ruido operativo. La gestión eficaz de las vibraciones prolonga la vida útil del equipo, mejora la estabilidad del estampado y reduce los requisitos de mantenimiento.
Las prensas de estampado de alta precisión mantienen una alineación constante entre el punzón y la matriz, lo que reduce el desgaste desigual, los daños a las herramientas y la frecuencia de mantenimiento. Los marcos rígidos de las máquinas y la guía deslizante precisa ayudan a extender la vida útil de los troqueles, minimizar los costos de reemplazo y mejorar la eficiencia de la producción durante la fabricación de grandes volúmenes.
Los equipos de estampado de precisión mejoran la consistencia dimensional y reducen defectos como rebabas, desgarros y conformados desiguales. El movimiento estable del ariete y la distribución uniforme de la carga respaldan una mejor capacidad del proceso (Cp/Cpk), menores tasas de desechos y menos operaciones de acabado secundario, lo que ayuda a los fabricantes a mantener una calidad constante del producto.
La selección adecuada de la prensa de estampado ayuda a prevenir daños al equipo, tiempos de inactividad excesivos y costos de producción innecesarios. Los fabricantes deben evaluar la rigidez del marco, el tonelaje requerido, las características de carrera, la compatibilidad de la automatización y los gastos operativos a largo plazo. Los cálculos de capacidad precisos y un margen de seguridad de ingeniería adecuado mejoran la confiabilidad del equipo y el retorno de la inversión.
Para matrices progresivas grandes y aplicaciones de alto tonelaje, la integridad estructural de una prensa de lado recto es un requisito no negociable. Garantiza precisión sostenida, seguridad del operador y eficiencia operativa a largo plazo. La actualización desde un marco hueco elimina la deflexión angular destructiva que arruina las costosas herramientas y provoca el rechazo de piezas.
Evalúe sus requisitos de carga máxima descentrada en función de sus troqueles progresivos más complejos para determinar el diseño de cuña necesario.
Mida el área de bancada requerida y asegúrese de que las dimensiones de la prensa se adapten al futuro crecimiento de herramientas y a la eliminación automatizada de desechos.
Exija especificaciones de paralelismo dinámico y datos de pruebas de deflexión directamente del fabricante de la prensa antes de firmar una orden de compra.
Realice un análisis exhaustivo de la curva de tonelaje y energía para sus troqueles específicos para evitar un tamaño insuficiente de la prensa y provocar fallas mecánicas prematuras.
Evalúe las limitaciones de sus instalaciones, incluida la altura del techo, la capacidad de la grúa y los requisitos de cimentación, para preparar el sitio adecuadamente.
R: Las prensas de lado recto utilizan un diseño de marco cerrado de cuatro pilares. Esta estructura simétrica elimina la deflexión angular bajo cargas pesadas. En lugar de doblarse y abrirse como un marco en C, un marco de lado recto se estira verticalmente, manteniendo el ariete y la base perfectamente paralelos durante la carrera de estampado.
R: Al evitar el movimiento lateral y mantener un paralelismo estricto, la prensa detiene el desgaste desigual de los pasadores guía y los bordes cortantes. Esta alineación precisa extiende significativamente los intervalos entre afilados de troqueles y evita daños catastróficos a las herramientas.
R: Elija una prensa hidráulica cuando su aplicación requiera una presión constante durante todo el recorrido, como en operaciones de embutición profunda. Elija una prensa mecánica para obtener precisión de alta velocidad, corte y carreras más altas por minuto (SPM).
R: El tamaño del troquel está limitado únicamente por las dimensiones de la plataforma y la capacidad de tonelaje de la máquina específica. Las prensas de lado recto están diseñadas para herramientas masivas, manejan rutinariamente troqueles progresivos de más de 120 pulgadas de largo y pesan decenas de miles de libras.
R: Los técnicos utilizan células de carga de precisión y herramientas de medición láser durante la carrera de estampado real. Esto mide la deflexión y alineación bajo el tonelaje de trabajo, proporcionando una imagen real de precisión en lugar de simplemente verificar el estado de reposo.
R: Sí. Las prensas de lado recto de precisión y alta velocidad son estándares de la industria para la fabricación de laminaciones de motores y componentes electrónicos. Presentan una resistencia extrema a las vibraciones, espacios libres para las cuñas ultra estrechos y una cinemática deslizante optimizada para ciclos rápidos.


