
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-12 Origen:Sitio


La selección de equipos de conformado de alta resistencia dicta la capacidad de producción, la calidad de las piezas y el diseño de las instalaciones durante décadas. Para formar un panel de chapa de metal de gran tamaño es necesario equilibrar inmensos requisitos de tonelaje con un control preciso de la deflexión. Debe gestionar el flujo de materiales y la eficiencia del tiempo del ciclo simultáneamente. Elegir el mecanismo de accionamiento o el tipo de bastidor incorrecto genera altas tasas de desechos, acelera el desgaste prematuro de la matriz y provoca largos tiempos de inactividad. Esta guía proporciona un marco de evaluación técnica que compara sistemas hidráulicos, mecánicos y servoaccionados. Detallamos cómo la cinemática del variador y la arquitectura del marco se alinean con los requisitos específicos de estampado de gran formato. Aprenderá a hacer coincidir las especificaciones de la máquina directamente con la geometría de su pieza y el volumen de producción. Al comprender estas diferencias mecánicas, puede especificar el equipo exacto necesario para su línea de producción sin realizar demasiada ingeniería ni reducir el tamaño de la instalación.
Las prensas hidráulicas ofrecen un tonelaje completo en toda su carrera, lo que las convierte en la opción predeterminada para embutición profunda de paneles grandes y complejos.
Las prensas mecánicas (específicamente las configuraciones de transmisión por enlace) ofrecen carreras por minuto (SPM) superiores para la producción de paneles de gran volumen y menos profundos.
Las prensas servoaccionadas proporcionan perfiles de carrera programables, combinando las capacidades de embutición profunda de los sistemas hidráulicos con la velocidad de las prensas mecánicas, aunque con un CapEx inicial más alto.
La arquitectura de lado recto (marco en H) es obligatoria para la producción de paneles de gran tamaño; Las prensas con marco hueco no pueden proporcionar la rigidez necesaria para evitar la deflexión angular bajo cargas descentradas.
Tabla de contenido
Calcular el tonelaje correcto es el primer paso para especificar una prensa de chapa grande . Los ingenieros calculan el tonelaje requerido en función de la resistencia al corte del material, el espesor del material y el perímetro total del corte o forma. La fórmula básica de corte multiplica la longitud del perímetro por el espesor del material y la resistencia al corte del material. Luego debe agregar un factor de seguridad, generalmente del 20 por ciento, para tener en cuenta el desgaste de la herramienta y las variaciones de materiales.
Por ejemplo, tapar un panel con un perímetro de 120 pulgadas con acero dulce de 0,125 pulgadas (resistencia al corte de 50.000 PSI) requiere 375 toneladas de fuerza. Agregar el factor de seguridad del 20 por ciento eleva el requisito a 450 toneladas. Los diferentes materiales modifican drásticamente este cálculo.
Tipo de material | Resistencia al corte promedio (PSI) | Característica de formación |
|---|---|---|
Aluminio (5052-H32) | 28.000 | Propenso a irritarse, requiere herramientas pulidas |
Acero dulce (1018) | 50.000 | Flujo de material altamente predecible |
Acero inoxidable (304) | 75.000 | Alta tasa de endurecimiento por trabajo, requiere velocidades de estirado lentas |
Acero avanzado de alta resistencia (AHSS) | 120.000+ | Recuperación elástica extrema, alto impacto elástico |
El tamaño de la cama, o el área del cojín, es igualmente crítico. La cama debe acomodar completamente grandes troqueles progresivos o sistemas de troqueles de transferencia. Las herramientas nunca deben sobresalir de la placa de refuerzo. Los troqueles que sobresalen crean severos momentos de vuelco durante el ciclo de estampado. Esta carga desigual daña las guías deslizantes y provoca fallas prematuras del troquel. Al dimensionar la base, tenga en cuenta la huella física de las zapatas del troquel, los mecanismos de sujeción y cualquier equipo de detección integrado en el troquel. También necesita espacio para los sistemas automatizados de eliminación de desechos debajo de la cama.
Las diferentes operaciones de estampado requieren fuerza de prensa, velocidad y control de movimiento específicos. El troquelado y el punzonado exigen una operación de alta velocidad y resistencia a los golpes, mientras que la embutición profunda requiere una velocidad de formado controlada y una fuerza sostenida. El doblado y el acuñado dependen de la entrega precisa de fuerza cerca del punto muerto inferior (BDC). Hacer coincidir las capacidades de la prensa con la operación mejora la precisión del conformado, reduce el desgaste del troquel y garantiza una calidad de producción constante.
La profundidad del dibujo y el flujo del material influyen directamente en la calidad del estampado. La longitud de la carrera de la prensa, el tonelaje disponible y la velocidad del ariete deben coincidir con la geometría del panel y las propiedades del material. La presión adecuada del portapiezas, controlada mediante cojines de matriz o resortes de nitrógeno, ayuda a prevenir arrugas y desgarros durante la embutición profunda. El control preciso de fuerza y movimiento admite dimensiones de panel consistentes.
Las carreras por minuto (SPM) determinan la productividad del estampado, pero velocidades más altas no siempre mejoran la eficiencia. Las operaciones de corte generalmente pueden realizarse más rápido, mientras que la embutición profunda requiere un movimiento más lento y controlado para evitar daños materiales. La optimización de la longitud de la carrera, la velocidad de formado y la alimentación automatizada ayuda a equilibrar el rendimiento de la producción, la calidad de las piezas y la eficiencia del equipo.
Las prensas hidráulicas proporcionan una fuerza de conformado controlable a lo largo de toda la carrera, lo que las hace adecuadas para embutición profunda y conformado de paneles grandes. La velocidad del ariete, la longitud de la carrera y el tiempo de permanencia ajustables ayudan a gestionar el flujo de material y reducir los defectos. Aunque generalmente son más lentos que las prensas mecánicas, los sistemas hidráulicos ofrecen flexibilidad para paneles de automóviles, carcasas de electrodomésticos y componentes metálicos complejos.
Las prensas mecánicas utilizan mecanismos accionados por volante para realizar operaciones de estampado repetibles y de alta velocidad. Las prensas de manivela estándar se adaptan al corte y el conformado superficial, las prensas de enlace proporcionan un movimiento de conformado más lento para mejorar el flujo de material, y las prensas de articulación articulada brindan alta fuerza cerca del BDC para acuñar y dimensionar con precisión. Su alta productividad los hace adecuados para la fabricación continua.
Las prensas servoaccionadas utilizan un control de motor programable para ajustar la velocidad, la posición y los perfiles de movimiento del ariete a lo largo de la carrera. Admiten operaciones como embutición profunda, corte y conformado de precisión, al tiempo que mejoran la flexibilidad del proceso y reducen potencialmente el consumo de energía. Aunque la inversión inicial y la complejidad del sistema de control son mayores, las servoprensas ofrecen ventajas para los fabricantes que producen diseños de paneles variados.
Tipo de unidad | Disponibilidad de tonelaje | Velocidad (GPM) | Mejor aplicación | Limitación primaria |
|---|---|---|---|---|
Hidráulico | carrera completa | Lento a medio | Embutición profunda, trazo variable | Mantenimiento de fluidos, ciclos más lentos. |
Mecánico (manivela) | Sólo cerca de BDC | muy alto | Supresión, conformado superficial | Carrera fija, choque de alto impacto. |
Mecánico (enlace) | Sólo cerca de BDC | Alto | Dibujo moderado, paneles de automóviles. | Enlace mecánico complejo |
Impulsado por servo | Programable | Medio a alto | Conformado complejo, multiusos. | Alto gasto de capital inicial |
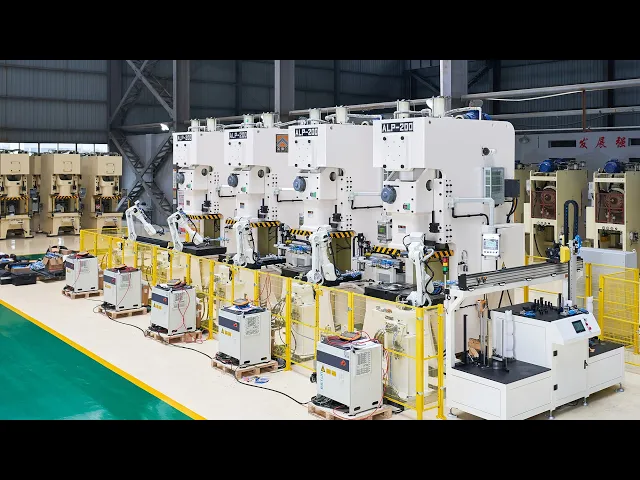
Las prensas de lado recto (marco en H) proporcionan una alta rigidez estructural y una distribución uniforme de la carga, lo que las hace ideales para el estampado de paneles grandes. Sus marcos reforzados, tirantes precargados y guías deslizantes de precisión minimizan la deflexión y mantienen el paralelismo entre la corredera y el refuerzo. Esta estabilidad mejora la precisión del conformado, reduce el desgaste de la matriz y respalda una producción constante bajo cargas de alto tonelaje.
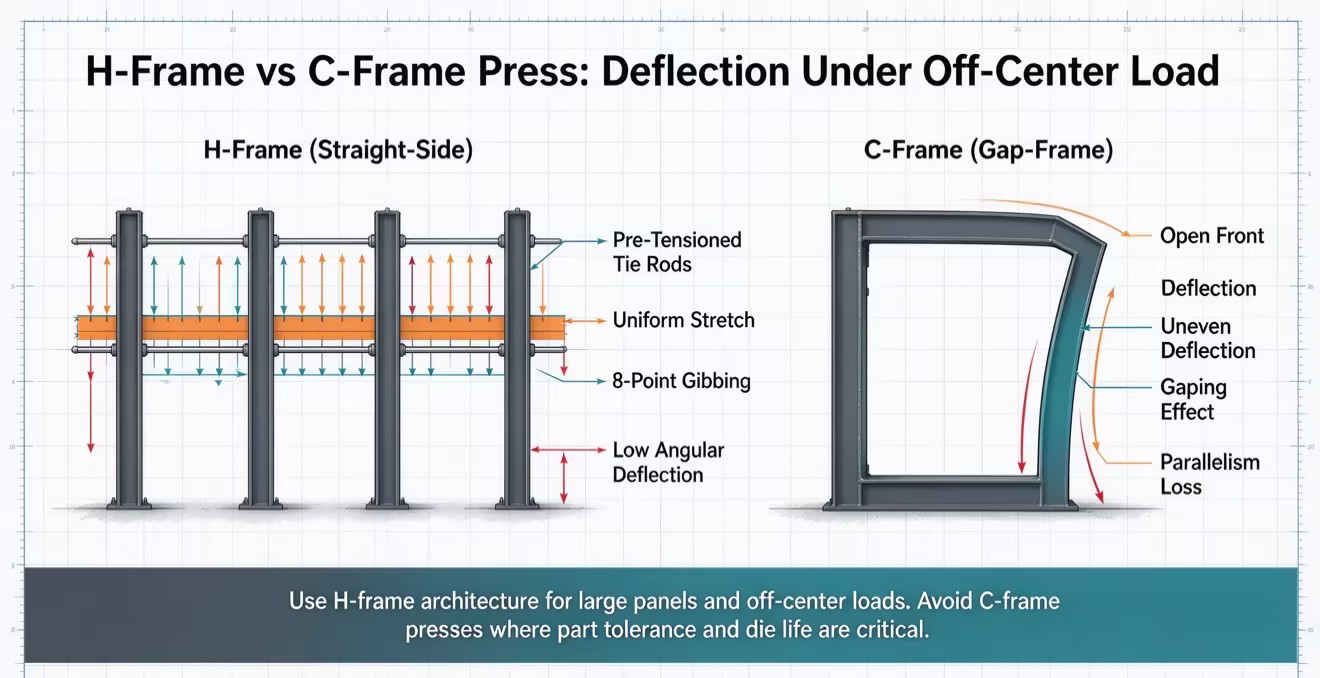
Las prensas con marco hueco (marco en C) ofrecen un acceso conveniente a las herramientas y un manejo flexible de materiales, pero son más susceptibles a la deflexión del marco bajo cargas pesadas o descentradas. Una deformación excesiva puede afectar la alineación del troquel, acelerar el desgaste de las herramientas y reducir la precisión de las piezas. Para el estampado de paneles grandes, generalmente se prefieren las prensas de lados rectos cuando se requiere alta rigidez y precisión.
La compatibilidad de herramientas afecta directamente la calidad del estampado y la flexibilidad de producción. Los cojines del troquel controlan la fuerza de sujeción del material durante la embutición profunda, lo que ayuda a prevenir arrugas y desgarros del material. Los cojines hidráulicos proporcionan control de presión ajustable, mientras que los sistemas Quick Die Change (QDC) simplifican el reemplazo de herramientas y reducen el tiempo de inactividad. La selección de herramientas compatibles y funciones de automatización mejora la eficiencia y la consistencia del conformado.
El manejo automatizado de materiales mejora la seguridad, la eficiencia y la consistencia en el estampado de paneles grandes. Los desapiladores, las transferencias robóticas y los detectores de doble blanco permiten una alimentación de hojas y un movimiento de piezas fiables. La sincronización adecuada entre la prensa y el equipo de transferencia evita colisiones, protege las herramientas y permite una producción estable de gran volumen.
La eficiencia energética de la prensa depende de la tecnología de accionamiento, los ciclos operativos y los requisitos de producción. Las prensas hidráulicas ofrecen un control de fuerza flexible, las prensas mecánicas son eficientes para el estampado continuo de grandes volúmenes y las prensas servo proporcionan movimiento programable con posible recuperación de energía regenerativa. La evaluación del consumo de electricidad, los costos de mantenimiento y la eficiencia de la producción ayuda a los fabricantes a optimizar los gastos operativos a largo plazo.
Calcule los requisitos de tonelaje exactos utilizando fórmulas de perímetro y resistencia al corte del material, agregando un margen de seguridad del 20 por ciento para tener en cuenta el desgaste de la herramienta.
Audite la capacidad de los cimientos de sus instalaciones, el potencial de profundidad del pozo y los límites de la grúa aérea antes de finalizar las especificaciones del equipo.
Solicite pruebas físicas de troqueles a fabricantes preseleccionados utilizando sus herramientas y material de producción reales para verificar la dinámica del flujo de materiales.
Especifique arquitecturas de marcos de lados rectos exclusivamente para evitar la deflexión angular y proteger sus inversiones en herramientas contra daños por cargas descentradas.
R: El tonelaje depende completamente del espesor del material, la resistencia al corte y el perímetro total de corte. Si bien no existe un mínimo universal, la formación de paneles grandes para automóviles o electrodomésticos generalmente requiere máquinas a partir de 600 toneladas. Las aplicaciones de servicio pesado frecuentemente exceden las 2000 toneladas para manejar las fuerzas de corte necesarias y proporcionar un espacio de lecho adecuado para troqueles de transferencia grandes.
R: Los sistemas hidráulicos son superiores para embutición profunda. Ofrecen un tonelaje nominal completo en toda la longitud de la carrera. Esto permite un flujo de material profundo y controlado sin detener el motor. Los sistemas mecánicos pierden tonelaje disponible más arriba en la carrera, lo que dificulta o imposibilita los embuticiones profundas sin sobredimensionar gravemente la máquina.
R: Sí, en muchas aplicaciones. Los servoaccionamientos ofrecen perfiles de carrera programables, lo que les permite imitar las velocidades de conformado lentas y los tiempos de permanencia de los sistemas hidráulicos. Proporcionan las capacidades de embutición profunda del sistema hidráulico combinadas con las fases de aproximación y retracción de alta velocidad de los sistemas mecánicos, ofreciendo una flexibilidad inigualable en el taller.
R: Un cojín del troquel aplica presión hacia arriba contra el anillo portapiezas dentro del troquel. Esta presión de retención controlada evita que la lámina de metal se arrugue cuando se introduce en la cavidad del troquel durante las operaciones de embutición profunda. Gestiona el flujo de materiales y mantiene la integridad de las piezas en geometrías complejas.
R: La carga descentrada ocurre cuando las fuerzas de conformado no están perfectamente centradas debajo del ariete, lo que genera severos momentos de vuelco. Debe seleccionar un diseño de lado recto (marco en H) con guías deslizantes robustas de 8 puntos para resistir estas fuerzas. Las máquinas con marco hueco se desvían de manera desigual bajo cargas descentradas, lo que destruye las tolerancias de las piezas y acelera el desgaste de los troqueles.
R: Las máquinas de alto tonelaje requieren fosos de concreto profundos para albergar los componentes del marco inferior, los cojines del troquel y los transportadores de chatarra. La cimentación debe ser de hormigón fuertemente armado diseñado para absorber cargas de impacto dinámicas. Las pruebas de soporte del suelo, las bombas de sumidero para el manejo de fluidos y las almohadillas de aislamiento de vibraciones son requisitos de ingeniería obligatorios antes de la instalación.


