
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-12 Origen:Sitio


El tiempo de inactividad no planificado de la prensa arruina los cronogramas de producción. La degradación de las herramientas aumenta directamente los costos de fabricación por pieza. La fabricación de gran volumen exige equipos fiables para mantener la rentabilidad. La falla prematura de la herramienta presenta un enorme obstáculo operativo en el taller. El desgaste abrasivo destruye rápidamente los bordes del punzón. El desgaste del adhesivo, comúnmente conocido como excoriación, provoca una transferencia grave de material. El desconchado de los bordes arruina la calidad de las piezas y detiene la producción. Estos problemas se agravan enormemente al estampar materiales exigentes. Los aceros avanzados de alta resistencia (AHSS) y el aluminio llevan las herramientas convencionales a sus límites absolutos.
Extender la vida útil del troquel de estampado nunca es una tarea de mantenimiento reactivo. Requiere un enfoque proactivo y de alta ingeniería. Debe evaluar sistemáticamente la metalurgia, la ingeniería de superficies y el diseño de matrices estructurales. La dinámica de la prensa y el manejo operativo riguroso desempeñan papeles igualmente críticos. Exploraremos estrategias prácticas para maximizar la longevidad de las herramientas y estabilizar sus operaciones de estampado.
Material y metalurgia: la actualización de aceros para herramientas convencionales a pulvimetalurgia (PM) o sustratos de carburo retrasa significativamente el desgaste abrasivo y la rotura de los bordes.
Ingeniería de superficies: la aplicación del recubrimiento PVD o CVD correcto (p. ej., TiCN, AlTiN) mitiga el desgaste del adhesivo y reduce el coeficiente de fricción, extendiendo directamente el intervalo de mantenimiento.
Espacio libre y alineación: Los espacios libres de precisión entre el punzón y la matriz y la alineación rígida de la prensa son requisitos previos no negociables; Los materiales avanzados no pueden compensar una mala guía mecánica.
Dinámica y control de chatarra: un diseño adecuado de eliminación de residuos y una presión constante de la almohadilla extractora son fundamentales para evitar dobles impactos catastróficos.
Mantenimiento predictivo: la transición del mantenimiento hasta el fallo al mantenimiento basado en el conteo de golpes, impulsado por sensores, previene daños catastróficos a la herramienta y preserva la integridad estructural del troquel.
Tabla de contenido
Identificar las causas fundamentales del daño prematuro al molde de estampado es esencial para mejorar la vida útil de la herramienta y reducir los costos de mantenimiento. Los factores comunes incluyen espacio libre inadecuado, carga excesiva, desalineación de herramientas, materiales inadecuados y lubricación inadecuada. Un análisis preciso de fallas ayuda a los fabricantes a seleccionar medidas correctivas efectivas.
El análisis de causa raíz (RCA) ayuda a identificar por qué los troqueles de estampado fallan prematuramente. Métodos como los cinco porqués, los diagramas de Ishikawa y las inspecciones microscópicas pueden revelar patrones de desgaste, grietas por fatiga y defectos de los materiales. Los ingenieros deben examinar los componentes dañados, los registros de tonelaje de la prensa, las propiedades de los materiales y la alineación de la máquina para distinguir los defectos de las herramientas de los problemas relacionados con los equipos.
El desgaste abrasivo se produce cuando las partículas duras o los materiales de la pieza de trabajo eliminan gradualmente el metal de las superficies de corte, provocando bordes desafilados y rebabas excesivas. El desgaste adhesivo (excoriación) resulta de la fricción y la transferencia de material entre la pieza de trabajo y el troquel de estampado de metal. Una lubricación adecuada, materiales de herramientas adecuados y revestimientos de superficies ayudan a minimizar ambos mecanismos de desgaste.
Las microdestillas y las grietas por fatiga son el resultado de cargas de impacto repetidas, tensiones excesivas o propiedades inadecuadas del acero para herramientas. Los bordes cortantes quebradizos pueden astillarse, mientras que la resistencia insuficiente del material puede provocar deformaciones o grietas. La optimización del tratamiento térmico, la geometría de los bordes y la selección del acero para herramientas ayuda a mejorar la resistencia al impacto y prolongar la vida útil del troquel.
Las propiedades del material de la pieza de trabajo influyen significativamente en el desgaste de la matriz de estampado. El acero avanzado de alta resistencia (AHSS) y el acero de ultra alta resistencia (UHSS) generan mayores fuerzas de corte y tensión en las herramientas, mientras que las aleaciones de aluminio son más susceptibles a la adhesión del material y al desgaste. Hacer coincidir los materiales de las herramientas, los recubrimientos y la lubricación con la pieza de trabajo ayuda a prevenir fallas prematuras.
Seleccionar el acero para troqueles de estampado adecuado requiere equilibrar la dureza, la resistencia al desgaste, la tenacidad y los costos de fabricación. La selección de materiales debe reflejar el mecanismo de falla principal, las condiciones de estampado y el volumen de producción esperado.
Los aceros para herramientas convencionales, como D2 y A2, proporcionan una resistencia al desgaste rentable para aplicaciones generales de estampado. Los aceros para herramientas de pulvimetalurgia (PM), incluidos CPM 10V y Vanadis 4 Extra, presentan estructuras de carburo más finas y uniformes que pueden mejorar la resistencia al desgaste y la resistencia al astillado de los bordes. Los aceros PM son particularmente adecuados para aplicaciones exigentes que involucran materiales abrasivos y altos volúmenes de producción.
Grado del material | Proceso de fabricación | Resistencia al desgaste | Dureza al impacto | Aplicación primaria |
|---|---|---|---|---|
A2 | Lingote convencional | Bajo | Alto | Acero dulce, de conformado ligero y de bajo volumen. |
D2 | Lingote convencional | Moderado | Bajo | Corte estándar de volumen medio. |
CPM 10V | Metalurgia de polvos | Alto | Moderado | Materiales abrasivos de gran volumen, AHSS. |
Carburo de micrograno | Sinterización | Extremo | Muy bajo | Volumen extremo, acero eléctrico, prensas rígidas. |
Los insertos de carburo de tungsteno proporcionan una resistencia extrema al desgaste. Duran más que los aceros PM por márgenes enormes en aplicaciones abrasivas. El carburo es ideal para el estampado a alta velocidad de laminaciones eléctricas o acero inoxidable. Mantiene un filo afilado durante millones de golpes. Muchas matrices de núcleo de motor de alta velocidad dependen exclusivamente de componentes de carburo.
Sin embargo, el carburo conlleva graves desventajas. Tiene un alto coste inicial de material y mecanizado. Más importante aún, el carburo es extremadamente frágil. Prácticamente no posee resistencia al impacto. El uso de carburo requiere una rigidez de prensa superior. Cualquier desviación lateral o desalineación angular romperá instantáneamente un punzón de carburo. Debe garantizar una guía mecánica perfecta antes de actualizar a carburo.
El tratamiento térmico adecuado no es negociable. La dureza del sustrato debe soportar recubrimientos superficiales posteriores. Si el acero para herramientas es demasiado blando, se deformará bajo el revestimiento. Esto hace que la capa dura se agriete y se desprenda, lo que se conoce como efecto cáscara de huevo. Es obligatorio respetar estrictamente las temperaturas de austenitización y revenido. Solicite siempre una tabla de tratamiento térmico certificada a su proveedor.
El tratamiento criogénico profundo mejora aún más la metalurgia de las herramientas. Después del enfriamiento inicial, el acero se enfría a aproximadamente -300 °F (-184 °C). Este frío extremo convierte la austenita retenida en martensita más dura y estable. El procesamiento criogénico alivia las tensiones residuales internas. Mejora significativamente la estabilidad dimensional y mejora la resistencia general al desgaste. Las herramientas sometidas a procesamiento criogénico mantienen su filo mucho más tiempo en aplicaciones de alto impacto.
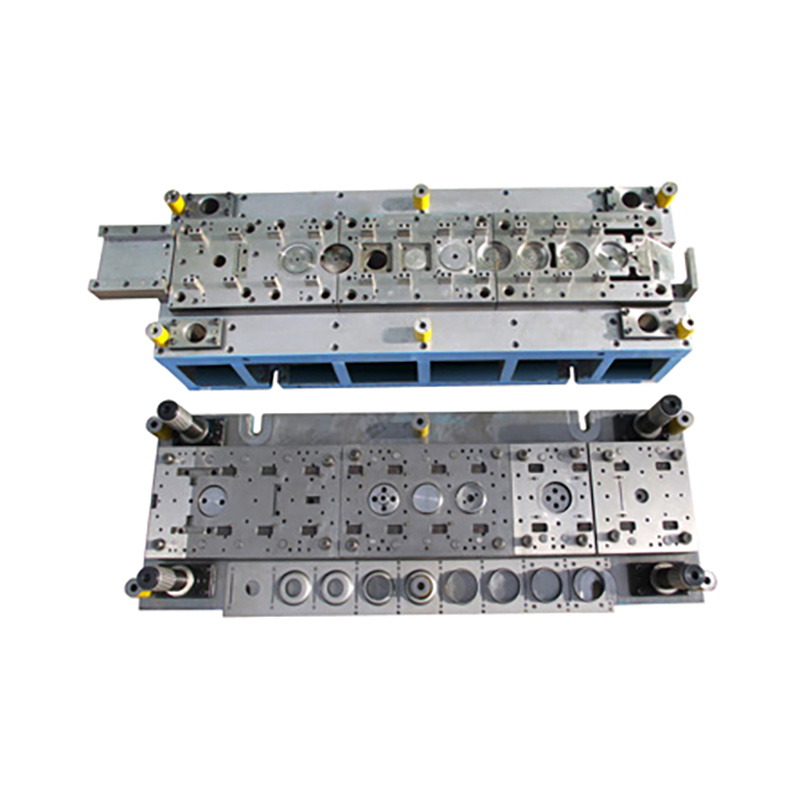
Los recubrimientos y tratamientos de superficie mejoran la resistencia al desgaste de las matrices de estampado, reducen la fricción y extienden la vida útil de las herramientas. La selección del recubrimiento correcto depende del material de la pieza de trabajo, la temperatura de funcionamiento y el mecanismo de desgaste primario.
La deposición física de vapor (PVD) aplica recubrimientos delgados y resistentes al desgaste a temperaturas relativamente bajas, lo que ayuda a preservar las dimensiones de las herramientas y las hace adecuadas para punzones y matrices de precisión. La deposición química de vapor (CVD) generalmente utiliza temperaturas de procesamiento más altas y puede producir recubrimientos más gruesos y altamente duraderos, pero puede requerir tratamiento térmico o acabado adicional para mantener la precisión dimensional.
Los recubrimientos TiN, TiCN y AlTiN proporcionan diferentes niveles de resistencia al desgaste y protección térmica. TiN es una opción rentable para el estampado general, TiCN ofrece mayor dureza y resistencia a la abrasión para materiales exigentes y AlTiN proporciona una excelente estabilidad a altas temperaturas para aplicaciones que implican fricción y calor sustanciales. El recubrimiento óptimo depende de la compatibilidad del material y las condiciones de estampado.
Tipo de revestimiento | Dureza (HV) | Coeficiente de fricción | Mejor para |
|---|---|---|---|
Estaño | ~2300 | 0.40 | Propósito general, acero dulce, bajo costo. |
TiCN | ~3000 | 0.20 | Acero inoxidable, resistencia al desgaste abrasivo. |
AlTiN | ~3300 | 0.35 | AHSS, alto calor, mecanizado/estampado en seco. |
DLC (carbono similar al diamante) | ~2500 | 0.10 | Estampado de aluminio, extremo anti-grilling. |
La nitruración mejora la dureza de la superficie y la resistencia al desgaste de las matrices de estampado mientras mantiene un núcleo resistente. Ayuda a reducir el desgaste y el daño superficial, particularmente en componentes de conformado grandes. La combinación de nitruración con recubrimientos PVD proporciona protección superficial adicional para aplicaciones de estampado exigentes.
La separación adecuada entre el punzón y la matriz reduce la formación de rebabas, la fricción y el desgaste prematuro de las herramientas. El espacio libre debe seleccionarse en función del espesor del material, la resistencia y los requisitos de estampado. Un espacio insuficiente aumenta la fricción y la fuerza de desmontaje, mientras que un espacio excesivo puede causar bordes ásperos y defectos dimensionales. Las pruebas ayudan a determinar la configuración óptima.
El control eficaz de los residuos evita que los restos perforados regresen a la superficie del troquel y dañen las herramientas. La holgura adecuada del troquel, los ángulos de alivio y los mecanismos adecuados de expulsión o retención de residuos ayudan a garantizar una eliminación confiable de los desechos. Estas características reducen los riesgos de doble golpe, protegen los punzones y mejoran la estabilidad de la producción.
Las almohadillas extractoras sujetan la chapa de forma segura durante el punzonado y eliminan el material del punzón durante la extracción. La presión constante del extractor evita el movimiento lateral del punzón y la carga desigual. Los resortes helicoidales o los resortes de gas nitrógeno seleccionados adecuadamente ayudan a mantener un rendimiento de decapado confiable y a reducir el daño a las herramientas.
La preparación del borde del punzón mejora la durabilidad y el rendimiento del recubrimiento. El bruñido controlado de los bordes crea un radio pequeño que ayuda a reducir las microastillas y el desgaste prematuro. El radio apropiado depende del material de la pieza de trabajo, el espacio de corte y los requisitos de herramientas.
Los sistemas de guía de precisión mantienen una alineación precisa entre el punzón y la matriz durante el estampado. Los pasadores guía, los casquillos, las placas de desgaste y los bloques de talón ayudan a controlar las fuerzas laterales y evitan la desalineación de las herramientas. Una guía adecuada reduce el desgaste desigual, mejora la precisión dimensional y extiende la vida útil del troquel.
El tonelaje de la prensa y la rigidez del marco afectan directamente la precisión del estampado y la durabilidad de las herramientas. Una deflexión excesiva del ariete o de la base puede provocar un espacio libre desigual, desgaste de la herramienta y rotura del punzón. Seleccionar una prensa con suficiente capacidad, rigidez estructural y control de impacto adecuado ayuda a mantener una producción estable.
Los lubricantes para estampado reducen la fricción, el calor y la adhesión del material durante las operaciones de conformado. Los aceites puros, los lubricantes solubles en agua y los aditivos de extrema presión (EP) adecuados ofrecen diferentes ventajas de rendimiento. La selección del lubricante debe coincidir con la lámina de metal, la presión de conformado y las condiciones de operación para minimizar el desgaste de la herramienta.
Los sistemas de lubricación automatizados proporcionan una distribución uniforme del lubricante durante el estampado. Los sistemas de pulverización programables controlan el tiempo y la cantidad de aplicación, reduciendo el contacto seco, el consumo excesivo de aceite y la variabilidad del operador. La lubricación adecuada mejora la consistencia del conformado y ayuda a extender los intervalos de mantenimiento de las herramientas.
Los sensores internos y los sistemas de monitoreo acústico ayudan a detectar anomalías en el estampado antes de que se produzcan daños graves en las herramientas. Los sensores pueden monitorear la alimentación del material, la fuerza de extracción y las vibraciones de corte inusuales. La detección temprana de deformaciones, desgaste del punzón o desalineación reduce el tiempo de inactividad inesperado y respalda el mantenimiento preventivo.
El afilado regular de punzones y matrices mantiene la calidad del corte y evita el desgaste excesivo de los bordes. Los intervalos de mantenimiento deben considerar el número de golpes, la altura de las rebabas y el estado de las herramientas. El rectificado, enfriamiento y calce adecuados ayudan a preservar la dureza de la herramienta, restaurar la geometría de corte y mantener un rendimiento de estampado constante.
Los procedimientos estandarizados de manejo y almacenamiento de matrices ayudan a prevenir daños accidentales, corrosión y errores de configuración. Utilice equipo de elevación adecuado, verifique la altura de cierre y los ajustes de la prensa, y aplique protección contra el óxido adecuada durante el almacenamiento. Los procedimientos operativos consistentes mejoran la seguridad, confiabilidad y preparación de las herramientas para la producción.
Los registros de mantenimiento de herramientas respaldan el mantenimiento predictivo y la mejora continua. Realice un seguimiento del recuento de carreras, operaciones de afilado, reemplazos de componentes y ajustes de troqueles para identificar problemas recurrentes. El análisis de esta información ayuda a optimizar los programas de mantenimiento, evaluar las actualizaciones de herramientas y reducir los costos de producción a largo plazo.
Ampliar la vida útil de las herramientas exige una estrategia integral y diseñada. Mejorar las calidades del acero para herramientas es totalmente ineficaz si la alineación de la prensa, el desprendimiento de chatarra y las holguras siguen siendo defectuosos. Primero debes abordar la base mecánica.
Para estabilizar inmediatamente sus operaciones de estampado, implemente estos pasos prácticos:
Realice un riguroso análisis de fallas en su troquel de mayor mantenimiento para identificar los mecanismos de desgaste exactos.
Audite y corrija el paralelismo de la prensa, la desviación de la cama y los sistemas de guía interna del troquel antes de invertir en nuevos materiales.
Rediseñe los canales de eliminación de residuos e instale pasadores eyectores activos para eliminar dobles impactos catastróficos.
Actualice la química del lubricante para incluir aditivos específicos de presión extrema (EP) aplicados mediante sistemas de pulverización automatizados.
Haga la transición a un programa de mantenimiento predictivo basado en el recuento de golpes para afilar las herramientas antes de que se produzca una degradación grave de los bordes.
R: La vida promedio varía drásticamente según el material y el diseño. Una matriz D2 convencional de acero dulce para estampación podría realizar 100.000 golpes entre afilados. Una matriz de carburo que estampa acero eléctrico delgado puede superar los 2 millones de golpes. El estampado AHSS reduce significativamente estos intervalos. Las expectativas de referencia deben establecerse para cada aplicación específica.
R: El espacio libre reducido aumenta la fricción, provocando una rápida acumulación de calor y irritación severa. La holgura floja obliga al material a doblarse en lugar de cortarse, lo que acelera el redondeo de los bordes y crea grandes rebabas. La holgura precisa minimiza la fricción y al mismo tiempo garantiza una fractura limpia, lo que prolonga directamente la longevidad de las herramientas.
R: El desconchado del revestimiento, o efecto de cáscara de huevo, se produce cuando el sustrato de acero para herramientas es demasiado blando para soportar la capa dura de PVD. Bajo una alta presión de estampado, el sustrato se deforma, provocando que el revestimiento rígido se agriete y se desprenda. Se requiere un tratamiento térmico adecuado o prenitruración para soportar el recubrimiento.
R: Generalmente no se recomienda. Si bien el carburo ofrece una resistencia extrema al desgaste, es muy frágil. El AHSS requiere un tonelaje enorme y genera importantes impactos y vibraciones. Esta carga de impacto normalmente rompe los punzones de carburo. Los aceros de pulvimetalurgia (PM) ofrecen un mejor equilibrio entre tenacidad y resistencia al desgaste para AHSS.
R: Los resortes helicoidales pierden fuerza con el tiempo debido a la fatiga del metal, lo que genera una presión desigual en la almohadilla extractora. Esta presión desigual provoca la desviación lateral del punzón y su rotura. Los resortes de gas nitrógeno proporcionan una presión constante y uniforme durante todo su ciclo de vida, lo que garantiza que el punzón permanezca perfectamente alineado durante el desmontaje.
R: La extracción de residuos se debe principalmente a un vacío que se forma entre la cara del punzón y el material de desecho, o a un ángulo de tiro insuficiente en el botón del troquel. Se ve agravado por lubricantes pesados. El uso de pasadores eyectores de aire, bloques de vacío o una geometría de cara de punzón especializada interrumpe la succión y fuerza la masa hacia abajo.


