
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-12 Origen:Sitio


Calcular mal la capacidad de la prensa conlleva graves riesgos financieros y operativos. Un tamaño insuficiente de una máquina provoca fallos catastróficos en el bastidor, motores calados y herramientas rotas. El sobredimensionamiento da como resultado gastos de capital desperdiciados y un consumo excesivo de energía. Los directores de planta y los ingenieros de fabricación se enfrentan a un estricto acto de equilibrio. Debe alinear los requisitos de producción actuales con la escalabilidad futura sin sobrecapitalizar. El límite elástico del material, las dimensiones de las piezas y la complejidad de las herramientas dictan las necesidades de su equipo.
Desglosaremos un marco técnico para la selección del tonelaje de las prensas eléctricas . Esta guía evalúa los umbrales operativos, los requisitos de las instalaciones y los límites de aplicación de una prensa eléctrica de 200 toneladas en comparación con alternativas de 400 y 600 toneladas. Aprenderá cómo hacer coincidir las especificaciones de la máquina con los requisitos de la matriz, controlar la deflexión del marco y planificar la infraestructura de las instalaciones de servicio pesado.
El cálculo de tonelaje requiere un margen de seguridad: calcule siempre el tonelaje de referencia requerido para el material y la operación específicos, luego agregue un margen de seguridad mínimo del 20 % para tener en cuenta el desgaste de la herramienta y la variación del material.
Haga coincidir el tonelaje con las herramientas, no solo con el material: los troqueles progresivos y la carga descentrada requieren un tonelaje y una rigidez del marco significativamente mayores que el corte simple de una sola estación.
La infraestructura de las instalaciones dicta la viabilidad: la actualización de una prensa de 200 toneladas a una de 400 o 600 toneladas cambia fundamentalmente los requisitos de carga del piso, lo que a menudo requiere fosos de cimentación personalizados y aparejos especializados.
La deflexión es enemiga de la precisión: se requieren prensas de mayor tonelaje no solo por la fuerza pura, sino también para minimizar la deflexión del marco cuando se trabaja con materiales de alta resistencia, asegurando la consistencia de las piezas y extendiendo la vida útil del troquel.
Los sistemas de control impulsan el valor: más allá de la potencia bruta, el moderno control de presión consistente y la facilidad de operación dictan el retorno de la inversión a largo plazo de las prensas de servicio pesado.
Tabla de contenido
El cálculo del tonelaje de la prensa comienza con el perímetro de corte, el espesor del material y la resistencia al corte. Para el corte y punzonado, la fórmula básica es Fuerza = Perímetro de corte × Espesor del material × Resistencia al corte. Esto proporciona una estimación de fuerza inicial, que debe ajustarse a las condiciones de las herramientas, las variaciones de materiales y los requisitos de producción reales.
El espesor, la resistencia y la profundidad del conformado del material afectan directamente los requisitos de tonelaje de la prensa de estampado. Los metales más gruesos y los aceros de alta resistencia generalmente requieren una mayor fuerza de conformado, mientras que la embutición profunda también exige suficiente longitud de carrera y control del portapiezas. Los ingenieros deben evaluar las propiedades del material, la complejidad del conformado y la fuerza requerida a lo largo de la carrera antes de seleccionar la capacidad de la prensa.
Un margen de capacidad del 20% al 30% puede servir como guía preliminar al seleccionar el tonelaje de la prensa de estampado. Por ejemplo, un requisito de conformado de 160 toneladas puede justificar la consideración de una prensa de 200 toneladas. Este margen ayuda a adaptarse a las variaciones de materiales, el desgaste de las herramientas y las condiciones cambiantes de producción. La selección final también debe verificar la curva de fuerza de la prensa, la energía disponible y las especificaciones del fabricante.
El tonelaje inverso, también llamado choque rápido, ocurre cuando la energía almacenada se libera repentinamente durante la fractura del material al cortar o punzonar. Un impacto excesivo puede dañar los marcos de la prensa, las herramientas y los componentes del tren motriz. La selección adecuada de la prensa, la construcción del marco rígido y los sistemas de amortiguación adecuados ayudan a reducir la vibración, el desgaste del equipo y los costos de mantenimiento.
Las prensas de estampado de 200 toneladas son adecuadas para operaciones de corte, punzonado, perforación y conformado superficial de servicio mediano. Las aplicaciones comunes incluyen soportes para automóviles, gabinetes eléctricos, componentes de electrodomésticos y piezas de chapa en general. Ofrecen un equilibrio práctico entre capacidad de conformado, tamaño de la máquina y eficiencia de producción para muchos fabricantes industriales.
Las prensas de 200 toneladas suelen acomodar troqueles de tamaño pequeño a mediano, según las dimensiones de la base y el diseño del marco. Los troqueles progresivos grandes o la carga desigual pueden exceder la capacidad permitida de la máquina y causar deflexión del deslizamiento o desalineación de las herramientas. Los ingenieros deben verificar el tamaño de la base, las dimensiones del ariete, la holgura del troquel y los límites de carga descentrada antes de seleccionar el equipo.
Las prensas mecánicas de 200 toneladas pueden ofrecer carreras por minuto (SPM) relativamente altas, lo que las hace adecuadas para operaciones de estampado repetitivas y de gran volumen. Los alimentadores y enderezadores de materiales automatizados ayudan a maximizar la productividad. Sin embargo, la velocidad de producción real depende del diseño de la prensa, la longitud de la carrera, la complejidad de las herramientas y los requisitos de conformado, más que solo del tonelaje.
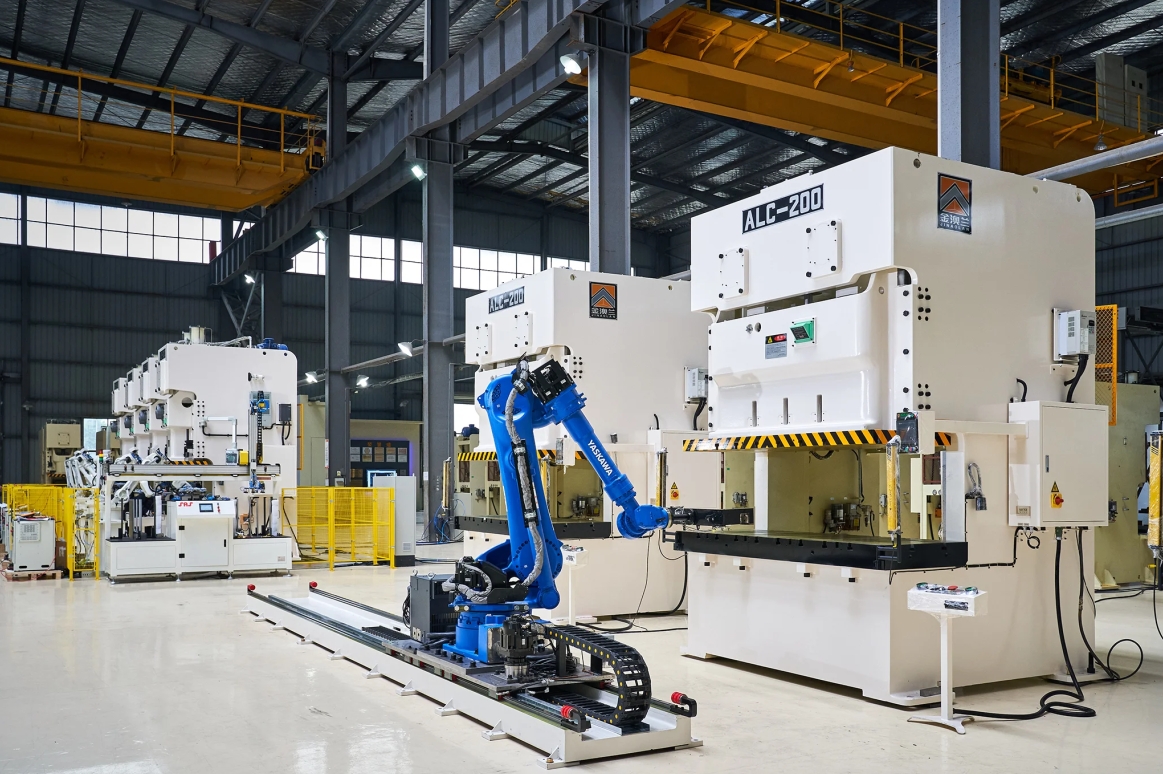
La actualización de una prensa de 200 toneladas a una de 400 toneladas es adecuada cuando la producción involucra materiales más gruesos, acero de alta resistencia o matrices progresivas complejas. Una prensa de 400 toneladas proporciona una mayor capacidad de conformado para operaciones simultáneas de corte, perforación y doblado. La actualización debe basarse en los requisitos de tonelaje calculados, las dimensiones de la matriz y las demandas de producción.
Las prensas de 400 toneladas con marcos rígidos y sistemas avanzados de guía deslizante pueden manejar mejor las cargas desiguales generadas por matrices progresivas. La distribución adecuada de la carga ayuda a reducir la deflexión del ariete, la desalineación de las herramientas y el desgaste prematuro del troquel. Los ingenieros deben verificar la capacidad de carga descentrada permitida de la máquina para mantener la precisión del estampado y la confiabilidad del equipo.
Los marcos de prensa de lado recto ofrecen una alta rigidez estructural y un mejor control de deflexión para estampado de alta resistencia. Los montantes reforzados, los tirantes precargados y las guías deslizantes de precisión ayudan a mantener el paralelismo entre el ariete y la plataforma bajo carga. Esta estabilidad mejora la precisión dimensional, reduce la formación de rebabas y prolonga la vida útil de las herramientas.
Las prensas de estampado de 600 toneladas se utilizan comúnmente para componentes automotrices grandes, piezas de electrodomésticos pesados y operaciones complejas de conformado de metales. Su capacidad de alto tonelaje admite aplicaciones exigentes que involucran materiales gruesos, troqueles grandes y embutición profunda. El control adecuado de la fuerza ayuda a mantener el flujo de material y reducir los defectos de conformado.
La longitud de la carrera, la altura de cierre y el espacio del troquel son fundamentales al seleccionar una prensa de 600 toneladas. Los componentes grandes o embutidos requieren suficiente recorrido del ariete, espacio libre para herramientas y espacio para retirar piezas. Los ingenieros deben verificar las dimensiones de la matriz, el rango de ajuste del deslizamiento y el espacio libre de automatización para garantizar una producción eficiente y una operación segura.
Las prensas de 600 toneladas requieren un cuidadoso equilibrio entre la capacidad de formado, la velocidad de carrera y el consumo de energía. Las prensas mecánicas ofrecen una operación repetitiva eficiente, mientras que los sistemas servoaccionados proporcionan perfiles de movimiento ajustables para un mejor control del formado. La optimización de la velocidad del ariete y el manejo automatizado de materiales pueden mejorar el rendimiento de la producción y reducir el consumo de energía innecesario.

Las prensas mecánicas ofrecen altas velocidades de producción y generalmente son adecuadas para corte, punzonado y conformado superficial. Las prensas hidráulicas proporcionan una fuerza controlable a lo largo de toda la carrera, lo que las hace adecuadas para embutición profunda y conformado complejo. La selección del sistema de actuación correcto depende de la profundidad de formado, los requisitos de velocidad y el volumen de producción.
Las dimensiones de la base de la prensa y del ariete deben adaptarse a la huella de las herramientas y proporcionar un soporte de carga adecuado. La coincidencia incorrecta de matrices puede causar una distribución desigual de la fuerza, deformación de las herramientas y calidad inconsistente de las piezas. Los ingenieros deben verificar las dimensiones del soporte, el tamaño de la corredera, las disposiciones de sujeción y el espacio libre de la matriz antes de comprar el equipo.
Capacidad de prensa | Tipo de marco típico | Aplicaciones adecuadas | Velocidad de producción |
|---|---|---|---|
200 toneladas | Marco en C / Lado recto | Supresión, conformado superficial | Generalmente más alto |
400 toneladas | Lado recto | Troqueles progresivos, conformado medio | Medio |
600 toneladas | Pesado lado recto/hidráulico | Embutición profunda, paneles grandes | Generalmente más bajo |
La velocidad de carrera real y la capacidad de conformado dependen del diseño de la prensa, la tecnología de accionamiento, las herramientas y las condiciones operativas.
La longitud de la carrera determina la distancia de recorrido del ariete, mientras que la altura de cierre define el espacio disponible para herramientas en la parte inferior de la carrera bajo condiciones de ajuste específicas. Ambos parámetros deben coincidir con la altura del troquel, la profundidad de conformado y los requisitos de extracción de piezas. El espacio libre adecuado evita interferencias con las herramientas y respalda operaciones de estampado eficientes.
Las prensas de estampado modernas utilizan controladores PLC, interfaces HMI y sistemas de monitoreo para mejorar la precisión y eficiencia operativa. Funciones como el control de movimiento programable en unidades compatibles, el almacenamiento de recetas, el monitoreo de tonelaje y el diagnóstico de fallas ayudan a reducir el tiempo de configuración, evitar sobrecargas y mantener una calidad de producción constante.
Trace las huellas de su troquel más grande y calcule la capacidad de carga descentrada requerida antes de seleccionar un tamaño de base.
Instale monitores de tonelaje en su equipo existente para capturar datos de fuerza de referencia para sus corridas de producción actuales.
Contrate a un ingeniero estructural para perforar el piso de sus instalaciones y verificar la profundidad del concreto para la instalación de maquinaria pesada.
Solicite informes de análisis de elementos finitos (FEA) del fabricante de la prensa para verificar las tolerancias de deflexión del marco bajo carga máxima.
R: Un tamaño insuficiente de una prensa provoca fallas mecánicas graves. El motor se detendrá y el embrague patinará bajo carga. Se produce una deflexión excesiva del marco, lo que desalinea el punzón y la matriz. Esto conduce a un rápido desgaste de las herramientas, piezas rebajadas y, eventualmente, grietas catastróficas en el marco o destrucción de la matriz.
R: El tonelaje de referencia se calcula utilizando una fórmula estándar: Tonelaje = (Longitud de corte × Espesor del material × Resistencia al corte del material) / 2000. Siempre agregue un margen de seguridad del 20 % al 30 % a este valor de referencia para tener en cuenta el desgaste de la herramienta, la variación del material y la longevidad de la máquina.
R: Sólo es posible para piezas muy pequeñas y de calibre fino. La embutición profunda normalmente requiere un tonelaje completo durante toda la carrera, lo que favorece a las prensas hidráulicas. A menudo excede las capacidades de longitud de carrera de las prensas mecánicas estándar de 200 toneladas. El conformado profundo generalmente empuja los requisitos hacia máquinas de 400 o más de 500 toneladas.
R: Una deflexión excesiva hace que el punzón y la matriz se desalineen durante el golpe. Esta desalineación conduce a un rápido desgaste de la herramienta, mala calidad de las piezas y eventual falla del troquel. Los marcos de mayor tonelaje resisten mejor la deflexión, mantienen el paralelismo y proporcionan un control de presión constante en todas las herramientas.
R: Estas enormes máquinas no pueden asentarse en pisos de fábrica estándar de 6 pulgadas. Requieren fosos y cimientos de concreto aislados y diseñados. Estas bases especializadas absorben los impactos operativos, evitan la transferencia de vibraciones y soportan de forma segura el inmenso peso estático de la máquina y sus herramientas.
R: Si la carga no está centrada debajo del ariete, la prensa no puede entregar de manera segura su tonelaje nominal máximo. La carga descentrada, común en matrices progresivas, hace que la corredera se incline. Esto corre el riesgo de sufrir un desgaste severo de la chaveta, daños al marco y desalineación de las herramientas si la prensa carece de la rigidez adecuada.


