
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-12 Origen:Sitio


La selección de prensas industriales conlleva enormes riesgos para las instalaciones de fabricación. Las especificaciones insuficientes de los equipos conducen inevitablemente a daños catastróficos en los troqueles y a la parada de las líneas de producción. Las prensas estándar de uno o dos puntos alcanzan límites mecánicos al aumentar la producción. El estampado de paneles grandes, los troqueles progresivos y las piezas asimétricas generan cargas descentradas severas. Las máquinas básicas simplemente no pueden manejar estas fuerzas excéntricas sin comprometer la calidad de las piezas. La actualización a una prensa mecánica de cuatro puntos representa una estricta necesidad geométrica y cinemática para perfiles de fabricación específicos. Las instalaciones deben evaluar la idoneidad técnica, la preparación de las instalaciones y las capacidades del proveedor antes de comprometerse con este equipo. Esta guía explora exactamente cuándo una fábrica debe realizar la transición a una suspensión de cuatro puntos para mantener la precisión, proteger las herramientas y garantizar la estabilidad de la producción a largo plazo.
Dominio de la carga descentrada: una prensa mecánica de cuatro puntos es obligatoria al estampar piezas grandes y asimétricas donde la distribución desigual de la fuerza provocaría el vuelco del deslizamiento en sistemas de dos puntos.
Extensión de la vida útil del troquel: al mantener un estricto paralelismo de deslizamiento en camas de gran tamaño, las prensas de cuatro puntos reducen drásticamente el desgaste de las herramientas y el tiempo de inactividad por mantenimiento.
Capacidades del material: Esencial para formar aceros avanzados de alta resistencia (AHSS) y aleaciones de aluminio que requieren un alto tonelaje distribuido en un área amplia para controlar la recuperación elástica.
Realidad de la implementación: La transición requiere una preparación significativa de las instalaciones, incluidos fosos de cimentación especializados, mayor espacio libre superior e integración mejorada de la automatización.
Estrategia de adquisiciones: evaluar opciones nuevas versus opciones reconstruidas y evaluar las redes de servicios OEM son tan críticos como las especificaciones técnicas de la prensa.
Tabla de contenido
La cinemática de la prensa dicta cómo se transfiere la fuerza desde el mecanismo de accionamiento a las herramientas. Una prensa de dos puntos utiliza dos puntos de suspensión, o pitmans, conectados al tobogán. Este diseño funciona bien para cargas simétricas centradas debajo del ariete. Sin embargo, una prensa mecánica de cuatro puntos utiliza cuatro puntos de suspensión distintos ubicados cerca de las esquinas de la diapositiva. Esta disposición geométrica cambia fundamentalmente la forma en que la máquina distribuye la fuerza. La física de la distribución de la carga en las cuatro esquinas garantiza que la corredera permanezca paralela a la placa de refuerzo durante todo el recorrido. Cuando las fuerzas de estampación empujan contra el ariete, los cuatro pitmans resisten la deflexión de manera uniforme. Esta suspensión multipunto crea una plataforma rígida y estable capaz de manejar un tonelaje masivo en áreas de plataforma expansivas. La energía cinética se transfiere uniformemente, evitando que el carro se desplace lateralmente bajo una carga pesada.
Las prensas mecánicas de dos puntos pueden experimentar inclinación del deslizamiento bajo cargas excesivas descentradas, lo que provoca una distribución desigual de la fuerza, desalineación del troquel y desgaste prematuro de las herramientas. Estos problemas pueden provocar punzones dañados, dimensiones de piezas inconsistentes y mayores costos de mantenimiento. Las prensas de cuatro puntos brindan una mejor distribución de la carga y estabilidad del deslizamiento, lo que reduce los riesgos de vuelco en aplicaciones de estampado de troqueles grandes y de alto tonelaje.
Los marcos de prensa con tirantes utilizan varillas de acero precargadas para conectar la corona, los montantes y la base, lo que proporciona una alta rigidez estructural y una deformación controlada del marco bajo cargas pesadas. Los marcos soldados ofrecen una construcción flexible y pueden proporcionar un rendimiento confiable cuando se diseñan adecuadamente. La selección del bastidor depende del tonelaje, los requisitos de rigidez, los costos de fabricación y las necesidades de precisión, y los diseños de tirantes se utilizan comúnmente en prensas de estampado grandes y resistentes.
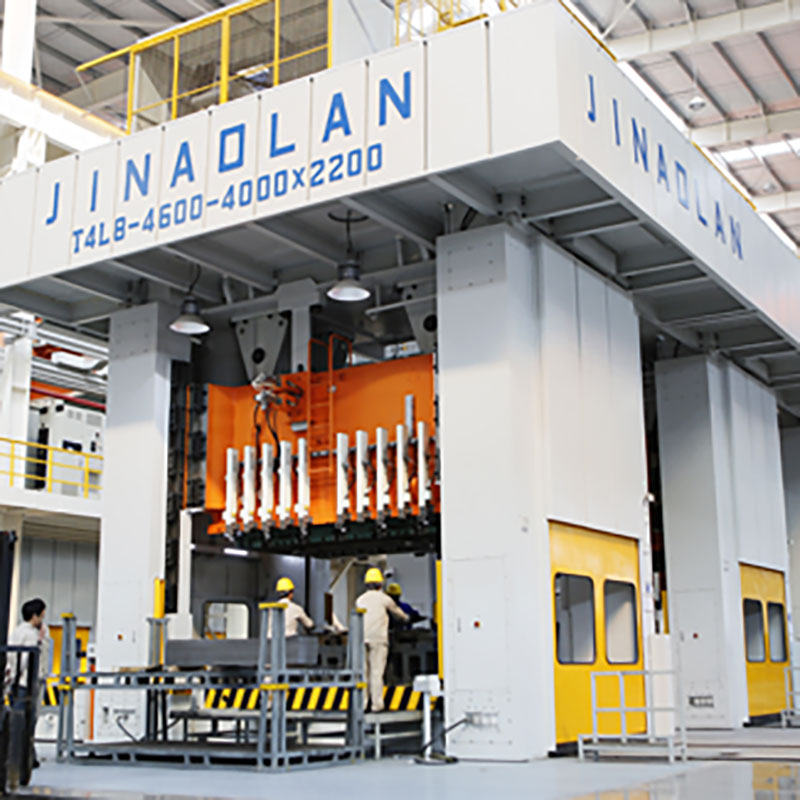
El tamaño de la cama sirve como indicador principal para los requisitos de suspensión de cuatro puntos. Cuando una cama excede de 120 a 144 pulgadas de izquierda a derecha, o requiere dimensiones profundas de adelante hacia atrás, la suspensión de cuatro puntos se vuelve no negociable. Dos pitmans simplemente no pueden soportar la extensión de un tobogán masivo sin permitir que el centro o los bordes se desvíen. Los tamaños de lecho grandes son obligatorios para matrices progresivas de estaciones múltiples y matrices de transferencia grandes. Los paneles de carrocería de automóviles, las carcasas de electrodomésticos y los mamparos aeroespaciales requieren múltiples estaciones de conformado, perforación y recorte dentro de una sola herramienta. A medida que la pieza avanza a través del troquel, los requisitos de tonelaje se desplazan a lo largo del lecho. Una configuración de cuatro puntos proporciona el espacio de soporte necesario para manejar estas operaciones complejas de múltiples estaciones sin sacrificar la precisión.
Para ejecutar con éxito matrices progresivas grandes, las instalaciones deben garantizar que la prensa cumpla con criterios geométricos específicos:
El tobogán debe mantener un paralelismo dentro de 0,002 pulgadas por pie de longitud de la plataforma bajo carga completa.
La placa de refuerzo debe tener un espesor adecuado para resistir la curvatura debajo de las estaciones centrales del troquel.
Los montantes deben proporcionar suficiente espacio para el desprendimiento de chatarra y la expulsión automática de piezas.
La altura de cierre debe acomodar el troquel más alto en el inventario de la instalación y al mismo tiempo dejar espacio para futuras modificaciones de la herramienta.
No todas las piezas estampadas son perfectamente simétricas. Las operaciones asimétricas de trefilado, corte o perforación desplazan naturalmente el centro del tonelaje lejos del centro físico de la cama de la prensa. Por ejemplo, estampar el panel interior de la puerta de un automóvil requiere un embutido profundo en un extremo y un recorte superficial en el otro. Esto crea una carga excéntrica severa. Si ejecuta este troquel en una prensa de dos puntos, la máquina tendrá dificultades para mantener el paralelismo. La suspensión de cuatro puntos contrarresta mecánicamente estas cargas excéntricas. Las cuatro conexiones de las esquinas resisten las fuerzas desiguales hacia arriba, lo que obliga al tobogán a descender perfectamente plano. Mantener la precisión del BDC en todo el lecho garantiza que las piezas asimétricas se formen correctamente sin arrugarse, rasgarse ni requerir operaciones secundarias de aplanamiento.
La ciencia de los materiales influye mucho en la selección de la prensa. El estampado de aceros avanzados de alta resistencia (AHSS), aceros de fase dual (DP) y aleaciones de aluminio de grado aeroespacial presenta desafíos extremos. Estos materiales requieren un tonelaje significativamente mayor para rendir y formarse. Además, exhiben severas tendencias de recuperación elástica. Controlar la recuperación elástica requiere aplicar un alto tonelaje distribuido uniformemente sobre un área amplia en la parte inferior de la carrera. Además, el corte de materiales de alta resistencia genera enormes fuerzas de ruptura. Cuando el material se fractura, la liberación repentina de energía almacenada envía una onda de choque a través de la prensa, lo que se conoce como tonelaje inverso. Para absorber este impacto se requiere la masa pura, la rigidez y la aplicación de fuerza uniforme de una prensa mecánica de cuatro puntos. Las máquinas más ligeras se destrozarán bajo la presión del supresión continua del AHSS.
Límite elástico del material versus requisitos de prensa | |||
Tipo de material | Límite elástico típico (MPa) | Riesgo de tonelaje inverso | Configuración de prensa recomendada |
|---|---|---|---|
Acero dulce (CQ/DQ) | 150 - 250 | Bajo | Dos puntos o cuatro puntos |
Alta resistencia y baja aleación (HSLA) | 300 - 550 | Moderado | Cuatro puntos (para camas grandes) |
Acero avanzado de alta resistencia (AHSS) | 600 - 900+ | Alto | Cuatro puntos (obligatorio) |
Aceros martensíticos | 900 - 1500+ | Extremo | Cuatro puntos con amortiguadores hidráulicos |
Las prensas mecánicas de cuatro puntos suelen utilizar sistemas de guía deslizante de longitud completa de 8 puntos para mantener una alineación precisa del ariete y minimizar el movimiento lateral. La guía deslizante adecuada reduce la deflexión, mejora la precisión del estampado y evita el desgaste desigual del troquel. La baja deflexión y la alineación constante ayudan a reducir las rebabas, los defectos del material y los requisitos de mantenimiento durante la producción de gran volumen.
Las transmisiones por cigüeñal se usan comúnmente para operaciones de corte a alta velocidad y de carrera más corta, mientras que las transmisiones por engranajes excéntricos a menudo se prefieren para prensas grandes que requieren carreras más largas y una energía de conformado sustancial. Ambas configuraciones ofrecen diferentes características de fuerza y velocidad. Seleccionar el sistema de accionamiento adecuado mejora el rendimiento del conformado, la eficiencia de la producción y la confiabilidad del equipo.
Los sistemas de estampado automatizados integran alimentadores de bobina, manipulación robótica y mecanismos de transferencia para mejorar la productividad y reducir las operaciones manuales. Las prensas de cuatro puntos con aberturas laterales adecuadas y sistemas de control compatibles permiten un movimiento eficiente del material entre las estaciones de troqueles. La sincronización precisa entre el movimiento de la prensa y el equipo de automatización ayuda a prevenir colisiones, reducir el tiempo de inactividad y mantener una producción constante.
Las prensas de estampado energéticamente eficientes utilizan motores de alta eficiencia, sistemas de accionamiento optimizados y controles de velocidad adecuados para reducir el consumo de electricidad. Los variadores de frecuencia (VFD) pueden mejorar la flexibilidad operativa en configuraciones compatibles, mientras que los sistemas regenerativos pueden recuperar energía durante la desaceleración. La evaluación del consumo de energía y el rendimiento del motor ayuda a reducir los costos operativos y mejorar la eficiencia a largo plazo.
Las nuevas prensas mecánicas de cuatro puntos ofrecen diseños de marco modernos, compatibilidad con automatización y garantías del fabricante, pero requieren una mayor inversión inicial. Las prensas reconstruidas pueden reducir los costos de adquisición al actualizar los marcos, controles y componentes mecánicos existentes. Los compradores deben comparar el estado del equipo, los requisitos de precisión, el cumplimiento de las normas de seguridad, los costos de mantenimiento y la vida útil esperada antes de tomar una decisión.

Las prensas de cuatro puntos de alta precisión ayudan a mejorar el retorno de la inversión (ROI) al mantener una alineación constante de las correderas, reducir los desechos y minimizar el desgaste de las herramientas. Una mayor precisión del estampado también puede reducir las operaciones de acabado secundario y el tiempo de inactividad no planificado. Estos ahorros a largo plazo ayudan a compensar los mayores costos de los equipos y al mismo tiempo respaldan una fabricación estable y de alto volumen.
Comparación de las capacidades de la prensa y el impacto en la producción | ||
Característica / Capacidad | Prensa mecánica de dos puntos | Prensa mecánica de cuatro puntos |
|---|---|---|
Puntos de suspensión | Dos (centro-izquierda, centro-derecha) | Cuatro (montaje en esquina) |
Capacidad de carga descentrada | Bajo a moderado | Excepcionalmente alto |
Riesgo de vuelco del tobogán | Alto (con matrices asimétricas) | Prácticamente eliminado |
Tamaño de cama ideal | Menos de 120 pulgadas | 120 pulgadas a 300+ pulgadas |
Tasa de desgaste de herramientas | Acelerado bajo cargas excéntricas. | Minimizado debido al estricto paralelismo |
Mejor aplicación | Supresión simétrica, matrices progresivas más pequeñas | Paneles de carrocería grandes, AHSS, troqueles de transferencia grandes |
La compra inicial es sólo el comienzo de la relación OEM. Enfatice la importancia de un sólido soporte posventa y redes de servicio accesibles. Cuando una prensa de gran tonelaje se cae, se detiene todo el programa de producción. Necesita técnicos de servicio OEM nacionales o altamente accesibles que puedan implementar inmediatamente. Evalúe las métricas del tiempo medio de reparación (MTTR) del proveedor y su capacidad para proporcionar diagnósticos remotos. Un fabricante con una fuerte presencia de servicio regional evita que fallas eléctricas menores se conviertan en eventos catastróficos con tiempos de inactividad de varias semanas.
Las soluciones disponibles en el mercado rara vez se ajustan perfectamente a los complejos requisitos de estampado. Evalúe la capacidad del fabricante para personalizar la máquina según sus líneas de productos específicas. ¿Pueden diseñar longitudes de carrera personalizadas para adaptarse a piezas embutidas? ¿Pueden modificar las alturas de cierre para aceptar su inventario de matrices existente? El OEM debe demostrar la capacidad de ingeniería para modificar los tamaños de ventanas, reforzar el mecanizado de placas y los puntos de integración de automatización. La voluntad de diseñar la prensa en torno a su sistema de transferencia específico garantiza una instalación sin problemas y una eficiencia de producción inmediata.
La confiabilidad de la cadena de suministro impacta directamente el tiempo de actividad de la prensa. Discuta el riesgo de los componentes propietarios con proveedores potenciales. Si un fabricante depende en gran medida de componentes electrónicos desconocidos y patentados o de piezas de desgaste mecanizadas a medida, se enfrenta a graves riesgos. Exija plazos de entrega garantizados para piezas de repuesto críticas. Debe saber exactamente cuánto tiempo lleva adquirir conjuntos de embrague/freno, casquillos de bronce y engranajes impulsores de repuesto. Los fabricantes de equipos originales que utilizan componentes estandarizados y disponibles comercialmente para sistemas neumáticos, hidráulicos y controles ofrecen una inversión a largo plazo mucho más segura.
Calcule el centro exacto de tonelaje, el área de lecho requerida y las fuerzas de ruptura para su matriz más exigente.
Solicite a los fabricantes potenciales un análisis de elementos finitos (FEA) del marco de prensa propuesto bajo sus condiciones de carga específicas.
Realice una auditoría integral de las instalaciones para determinar la capacidad de carga del suelo y la preparación de los cimientos.
Cuantifique los costos ocultos del mantenimiento de troqueles causados por el vuelco de las correderas en su equipo actual para justificar el gasto de capital.
R: La principal diferencia radica en la cantidad de conexiones entre el mecanismo de accionamiento y la corredera. Una prensa de cuatro puntos utiliza cuatro conexiones de esquina, lo que brinda una capacidad superior para manejar cargas descentradas y mantener un estricto paralelismo de deslizamiento a través de áreas de lecho masivas en comparación con un diseño de dos puntos.
R: Las aplicaciones que requieren áreas de lecho grandes y el manejo de cargas severas descentradas requieren estrictamente este equipo. Esto incluye el estampado de paneles de carrocería de automóviles, la fabricación de grandes electrodomésticos, componentes de HVAC y el funcionamiento de matrices complejas de transferencia o progresivas de múltiples estaciones.
R: Las cargas excéntricas y descentradas provocan que la corredera se incline o se amartilla en prensas de uno o dos puntos. Esta deflexión daña los pasadores guía del troquel y produce piezas fuera de tolerancia. El soporte de cuatro esquinas de una prensa de cuatro puntos resiste estas fuerzas desiguales, evitando daños al troquel y manteniendo la precisión.
R: Si bien las prensas mecánicas de cuatro puntos pueden comenzar con alrededor de 400 toneladas para aplicaciones especializadas, son más comunes y críticas en el rango de servicio pesado, que generalmente abarca desde 800 toneladas hasta más de 3000 toneladas.
R: Al mantener un paralelismo rígido de las correderas, las prensas de cuatro puntos evitan el desgaste desigual del punzón y el corte de la matriz. Esta estabilidad extiende significativamente el tiempo entre los afilados de herramientas requeridos, lo que reduce la mano de obra del cuarto de herramientas y los costos generales de mantenimiento de las herramientas.
R: La instalación de estas enormes máquinas requiere fosos de cimentación de hormigón diseñados. Las instalaciones deben realizar pruebas de carga del suelo e instalar bases profundas de hormigón fuertemente reforzado, que a menudo incorporan almohadillas de aislamiento de vibraciones para absorber los impactos dinámicos y proteger el piso circundante de la fábrica.


